Un ingeniero de herramientas cotiza un nuevo programa de soportes y especifica una prensa de 160 toneladas. Se construye la matriz, se instala la máquina y, en la primera producción, el carro se detiene seis milímetros por encima del punto muerto inferior. No hay nada roto. El tonelaje se calificó en la parte inferior de la carrera y el trabajo se realiza más arriba en la curva, donde la prensa puede aplicar solo una fracción de esa fuerza.
Ese único error es el motivo por el cual la hoja de especificaciones de una prensa se lee en un orden particular. El tonelaje es el número principal, pero la carrera, la velocidad, la altura del dado, el tamaño de la base y la forma de la curva de fuerza deciden si un trabajo se ejecuta a buen ritmo o lucha contra la máquina todo el día.
Una prensa mecánica convierte la rotación continua de un motor eléctrico en un golpe corto, potente y rectilíneo. La energía se almacena en un volante giratorio, se libera a través de un embrague hacia un cigüeñal, un eje excéntrico o un varillaje de palanca y se entrega a una corredera que lleva el troquel superior. El marco, las cuñas, el cojín del troquel y el sistema de contrapeso existen para mantener ese golpe preciso, repetible y seguro.
Las secciones siguientes van desde el mecanismo a los números en la placa de identificación, luego a las aplicaciones a las que realmente sirve una prensa mecánica y, finalmente, a las decisiones que un comprador o ingeniero de procesos debe tomar antes de firmar una orden de compra.
Una prensa eléctrica es una máquina herramienta que da forma al metal apretándolo entre dos herramientas combinadas. Una herramienta está fijada a una plataforma fija y la otra a un carro móvil. La prensa por sí sola no decide la forma de la pieza; el dado lo hace. La prensa decide cuánta fuerza está disponible, qué tan rápido se puede aplicar, con qué precisión se puede guiar la corredera y cuántas veces por minuto se puede repetir el ciclo sin desviarse.
Cuatro familias de prensas cubren la mayoría de los trabajos de conformado de metales, y vale la pena separarlas antes de continuar:
La característica interesante de la prensa mecánica es que su tonelaje nominal no es constante. Es un máximo, válido en o cerca del punto muerto inferior. Mueva el punto de trabajo hacia arriba en la carrera y la fuerza disponible disminuirá. Esta es una característica de diseño, no un defecto: el volante almacena energía cinética y la manivela la convierte en una ventaja mecánica que crece a medida que la biela se alinea con la corredera. La desventaja es que todo el diseño de la matriz, la altura de cierre y la ventana del proceso deben planificarse alrededor de esa curva.
| Asamblea | Función | Lo que los compradores tienden a comprobar |
|---|---|---|
| marco | Absorbe la fuerza de reacción de cada golpe y mantiene el tobogán alineado con la cama. | Marco en C abierto o marco en H cerrado; acero fundido o fabricado; deflexión medida bajo carga |
| corona | Alberga el eje de transmisión, el volante, el embrague y, en muchos diseños, el motor de ajuste deslizante. | Acceso para servicio; rigidez bajo carga descentrada |
| Cigüeñal o eje excéntrico | Convierte la rotación en movimiento deslizante lineal y establece la longitud del trazo | Tratamiento de materiales y calor; tipo de rodamiento y circuito de lubricación |
| Biela y pitman | Transmite fuerza desde el eje a la corredera. | Rango de ajuste; estado de los tornillos y contratuercas; reacción |
| Diapositiva (ariete) | Lleva el troquel superior y se desplaza sobre los gibs. | Espacio libre de la cuña, paralelismo, planitud de la cara del portaobjetos, peso de las herramientas que aceptará el portaobjetos. |
| Gibs y guías | Mantenga el tobogán alineado con la cama durante todo el recorrido. | Ajustable o fijo; lubricación; intervalo de medición de desgaste |
| Plato de refuerzo y cama | Soporta el troquel inferior y distribuye la carga en el marco. | Área de la cama, patrón de ranura en T, grosor, corte del cojín |
| Volante y embrague/freno | Almacena energía entre brazadas y comienza cada brazada según demanda. | Tipo de embrague (mecánico, de fricción de aire, húmedo, servo directo); ángulo de parada del freno; modos de carrera única y pulgadas |
| Cilindros de contrapeso | Soportar el peso de la corredera y las herramientas para reducir la holgura y el desgaste. | Estabilidad de la presión del aire; reacción a los cambios de peso de las herramientas |
| Cojín de troquel | Proporciona resistencia controlada para dibujar, pelar y expulsar. | Capacidad de amortiguación, carrera, ya sea neumática, hidráulica o servocontrolada. |
| Ajuste deslizante | Establece la altura de cierre para que coincida con el juego de troqueles. | Manual, motorizado o hidráulico; resolución y repetibilidad |
| Sistema de control y seguridad. | Secuencia el recorrido y detiene la máquina cuando se rompe una protección. | Cortinas de luz, control a dos manos, silenciamiento, categoría de parada segura, monitoreo de tonelaje y protección de troqueles |
Dos detalles de esa tabla merecen más atención de la que suelen recibir. La primera es la desviación. El marco de una prensa no simplemente absorbe fuerza; se dobla ligeramente debajo y esa flexión abre el espacio libre del troquel. Un marco que se desvía más de unas pocas décimas de milímetro a través de la base desgastará las herramientas más rápidamente y producirá piezas con bordes cónicos. El segundo es el cojín del troquel, que a menudo se trata como un accesorio, pero que en realidad marca la diferencia entre una prensa que puede dibujar y una que solo puede dejar en blanco.
La secuencia es más fácil de seguir como una cadena de conversiones de energía que como una lista de partes. Un motor eléctrico hace girar un volante hasta alcanzar su velocidad de funcionamiento. El volante, no el motor, suministra la energía para la carrera. Entre carreras, el motor restaura la pequeña cantidad de velocidad que el volante perdió durante el ciclo anterior, razón por la cual el conformado pesado continuo está limitado por la inercia del volante y la clasificación del motor en lugar de solo por la matriz.
Cuando el operador acciona la prensa, el embrague se acopla y bloquea el volante al cigüeñal o al eje excéntrico. El eje gira, la biela oscila y la corredera desciende. Cerca del final de la carrera, el cigüeñal alcanza el punto donde su apalancamiento es mayor y la matriz toca el material. Luego, el freno detiene el eje, generalmente en el punto muerto superior, y el embrague se libera para que el volante pueda recuperar velocidad mientras el operador descarga la pieza.
Una prensa accionada por servomotor reemplaza el volante, el embrague y el freno con un motor de alto torque y un mecanismo de tornillo o manivela. El movimiento de la corredera es entonces programable: la corredera puede disminuir la velocidad mediante el contacto, detenerse en el fondo, retroceder parcialmente o acelerar en el recorrido de retorno. Este es el mecanismo detrás del conformado multimodo y cambia lo que es posible en embutición profunda y en materiales quebradizos o elásticos.
En una prensa mecánica, la fuerza útil se concentra en los últimos milímetros antes del punto muerto inferior. La consecuencia práctica es que un trabajo que requiere un tonelaje máximo debe organizarse de manera que la deformación se produzca cerca del final de la carrera. El corte y el acuñado son ideales para ello, ya que el material se corta o cede en un recorrido muy corto.
El dibujo no. Una taza puede necesitar varios centímetros de recorrido hacia abajo, y durante ese recorrido la prensa sólo puede suministrar una fracción de su tonelaje nominal. Esta es la razón por la cual una prensa elegida para embutir tiende a ser significativamente más grande que una prensa elegida para cortar el mismo espacio en blanco. Los ingenieros que conocen esta regla calculan el tonelaje para el punto más profundo de la extracción, no para el peso de la pieza terminada.
Hay una segunda consecuencia, más sutil. Debido a que la curva de fuerza es pronunciada cerca del fondo, pequeñas variaciones en el espesor o la dureza del material se traducen en grandes variaciones en la carga que ve la prensa. Una bobina que tenga un espesor de tres centésimas de milímetro en un palet y más gruesa en el siguiente se mostrará como picos de tonelaje. Las prensas con control de tonelaje y protección de matrices se encargan exactamente de esto y detienen la máquina antes de que la punta se convierta en una matriz agrietada o en un marco estirado.
Son comunes cuatro arreglos, y cada uno cambia el programa de mantenimiento tanto como el alcance del desempeño:
Para un taller que opera dos o tres turnos, la diferencia entre un embrague de fricción seco y un embrague húmedo generalmente se mide en horas de inactividad por año en lugar de en el precio de compra.
Los catálogos de prensa utilizan un vocabulario compacto. Cada término en la hoja se corresponde con una restricción física en las herramientas, y leer mal uno de ellos es la causa más común de que una prensa no pueda realizar el trabajo para el que fue comprada.
| Término | lo que significa | Consecuencia práctica |
|---|---|---|
| Tonelaje nominal | Fuerza máxima disponible, normalmente indicada cerca del punto muerto inferior | Debe exceder la fuerza máxima de la operación, no la fuerza promedio. |
| Longitud del trazo | Recorrido total del carro desde el punto muerto superior al inferior. | Debe ser lo suficientemente largo para cargar y descargar la pieza y para limpiar el troquel. |
| Golpes por minuto (SPM) | Tasa de ciclo a velocidad nominal | Establece la producción teórica; el manejo y la alimentación suelen convertirse en la verdadera limitación |
| Altura de troquel/altura de cierre | Distancia desde la parte superior de la cama hasta la parte inferior deslizante en el punto muerto inferior, con ajuste en una posición establecida | Demasiado poco significa que el juego de troqueles no encajará; demasiado se puede corregir con espaciadores pero cuesta rigidez |
| Ajuste deslizante | Rango sobre el cual se puede cambiar la altura de cierre | Determina cuántos juegos de troqueles diferentes puede aceptar la prensa sin elevadores. |
| Zona de cama y tobogán | Superficie de montaje utilizable | Debe contener la huella del troquel con espacio para abrazaderas, no solo el contorno del troquel. |
| profundidad de la garganta | Distancia del marco al centro de la diapositiva en una prensa abierta | Limita el ancho de la hoja que se puede alimentar a través del costado de una máquina de espacio abierto. |
| Cojín de troquel capacity and stroke | Fuerza y recorrido disponibles para estirar y pelar. | Una prensa sin un colchón adecuado no puede estirar, independientemente del tonelaje. |
| Dimensiones de ventana o abertura | Liberar espacio en los montantes de una prensa de marco cerrado | Determina si la alimentación de bobinas, los brazos de transferencia o los robots pueden llegar al área de la matriz. |
| Deflexión bajo carga | marco stretch and slide tilt at rated tonnage | Impulsa el desgaste del troquel y la conicidad de las piezas; Importa más en camas anchas y cargas descentradas. |
Dos de ellos interactúan de una manera que sorprende a la gente. La longitud de la carrera y la altura del troquel se compensan entre sí: una carrera más larga brinda más espacio para alimentar y expulsar, pero en muchos diseños también reduce la altura mínima de cierre, porque el recorrido de la manivela y la posición de la corredera están vinculados geométricamente. Es posible que una prensa con una carrera generosa no acepte una pila de matrices corta sin una placa elevadora, y una placa elevadora agrega una unión entre la matriz y la base que debe calzarse y verificarse.
La carga descentrada es el otro problema silencioso. Los catálogos cotizan el tonelaje para una carga centrada. Una prensa de un solo punto cargada a un lado de la corredera la inclinará, abrirá el espacio libre de la cuña en un lado y lo cerrará en el otro. El resultado es un espesor desigual de las piezas, un desgaste acelerado de las cuñas y, en el peor de los casos, una corredera agrietada. Cuando una matriz no se puede colocar centralmente, comúnmente se supone que el límite práctico es alrededor de la mitad del tonelaje nominal en una máquina de un solo punto y aproximadamente dos tercios en una máquina de doble punto, pero la cifra real debe provenir del propio diagrama de carga del fabricante en lugar de una regla general.
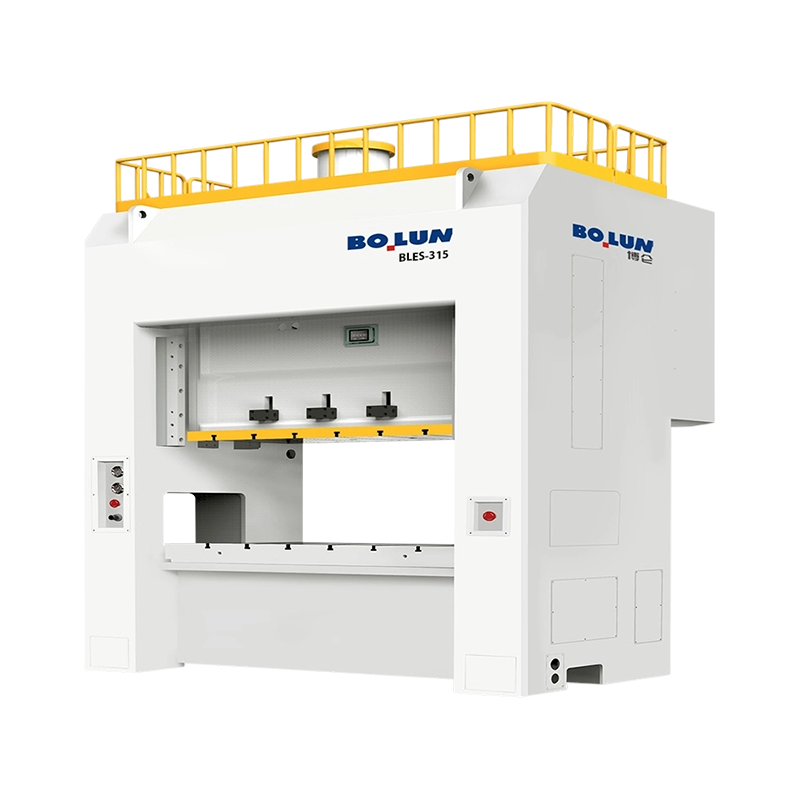
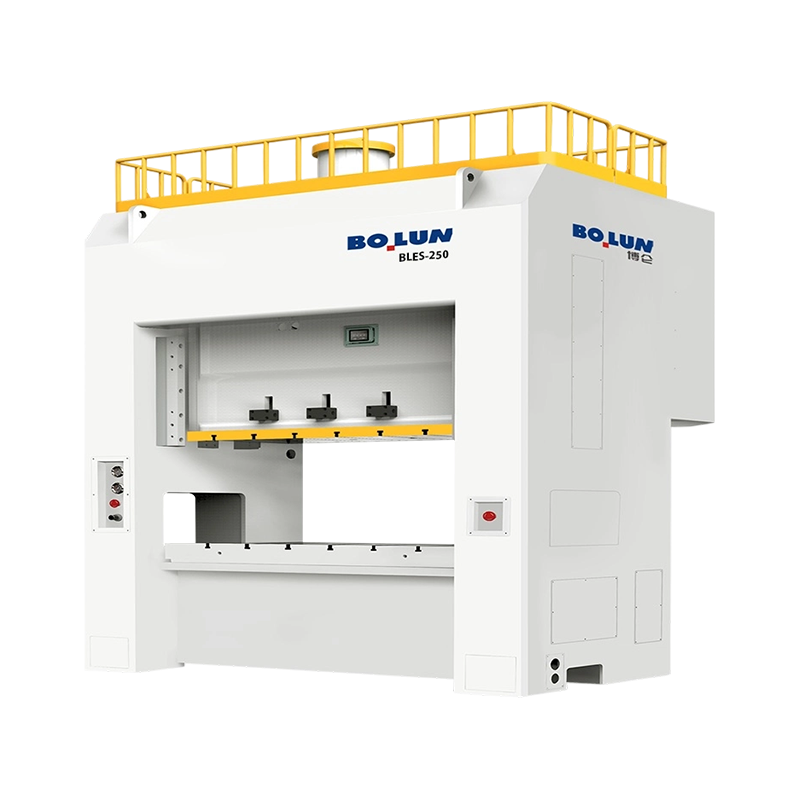
El marco es la primera decisión estructural y depende del tamaño de la pieza, el método de alimentación y la tolerancia. Una prensa de tipo abierto tiene un marco en forma de C con el accionamiento y la corredera soportados desde un solo lado. Una prensa de tipo cerrado rodea la corredera por ambos lados, por lo que la trayectoria de carga es simétrica.
La consecuencia es sencilla. Una prensa abierta brinda acceso por tres lados al troquel, lo que facilita la carga manual, la alimentación lateral de piezas largas y los cambios rápidos de troquel, pero el marco es menos rígido y se desvía más bajo carga. Una prensa cerrada es mucho más rígida y es la opción normal para matrices progresivas, alto tonelaje, tolerancias estrictas y cualquier proceso donde el paralelismo de deslizamiento sea crítico. Si la pieza es larga y debe introducirse por el costado, un marco abierto con una garganta profunda suele ser la única respuesta práctica; Si la pieza es un estampado de precisión producido a ritmo, el marco cerrado casi siempre gana en vida útil de la herramienta. Un tratamiento más detallado de las compensaciones está disponible en esta comparación de diseños de prensa de tipo abierto y cerrado , que cubre el argumento de la desviación con más profundidad.
| factores | Tipo abierto (marco C) | Tipo cerrado (marco en H) |
|---|---|---|
| Cargar ruta | Asimétrico; El marco actúa como un voladizo. | simétrico; ambos montantes comparten la carga |
| Deflexión bajo carga | Más alto e inclina la diapositiva. | Bajo, con mucha menos inclinación del tobogán |
| Acceso al dado | Tres lados abiertos | Solo ventanas delanteras y traseras |
| Rango de tonelaje típico | Ligero a medio | Medio a muy pesado |
| Más adecuado para | Matrices de una sola estación, piezas largas alimentadas lateralmente, talleres y tiradas cortas | Matrices progresivas y de transferencia, estampado de gran volumen, tolerancias estrictas |
| morir la vida | Más corto donde la tolerancia es estricta | Más tiempo, porque las autorizaciones se mantienen estables |
| Huella | Compacto, fácil de reposicionar | Más grande, necesita una base sustancial |
| Ajuste de automatización | Sencillo con carga manual o robotizada desde el lateral | Muy adecuado para líneas de bobinas, transferencias y automatización en prensa. |
Un híbrido merece una mención porque es común en la práctica: el marco semicerrado o abierto. Agrega una unión parcial entre los montantes detrás del tobogán, lo que recupera una cantidad útil de rigidez manteniendo la mayor parte del acceso lateral. Es un término medio sensato para los talleres que necesitan realizar trabajos de estación única y trabajos progresivos moderados en la misma máquina.
La estructura del marco decide la rigidez. El accionamiento decide la forma de la carrera y, con ella, la variedad de procesos que puede ejecutar la prensa.
A manivela es el arreglo más simple y económico. El radio de la manivela establece la carrera y la velocidad de deslizamiento sigue una curva sinusoidal que alcanza su punto máximo en la mitad de la carrera descendente. Es rápido, eficiente e ideal para corte, perforación y conformado superficial.
un transmisión por engranajes excéntricos coloca un engranaje entre el volante y el eje excéntrico. El engranaje reduce la velocidad y multiplica el par, por lo que se puede mover una carga más pesada con el mismo paquete de motor y embrague. Las prensas de engranajes excéntricos son la respuesta tradicional para trabajos de carrera profunda y alto tonelaje, como el conformado de paneles grandes, donde el carro tiene que recorrer un largo camino y aún así entregar fuerza.
A alternar unidad utiliza un enlace en lugar de una sola manivela. La ventaja mecánica aumenta dramáticamente hacia el final del recorrido, dando un acercamiento lento, una breve pausa y una fuerza muy alta al final del recorrido. Esa combinación es lo que hace que las prensas de palanca sean adecuadas para operaciones de forjado en frío, acuñación y dimensionamiento, donde se debe forzar al material a fluir hacia la cavidad de una matriz en lugar de simplemente cortarlo o doblarlo.
A servoaccionamiento elimina la relación fija entre la posición deslizante y el ángulo de la manivela. El movimiento deslizante se convierte en un perfil programado. Puede acercarse rápidamente, reducir la velocidad a una velocidad controlada en el momento del contacto, permanecer bajo carga y regresar a alta velocidad. En la embutición profunda, esto reduce el riesgo de desgarro porque el material se extrae a un ritmo que puede tolerar; al formar material de alta resistencia o propenso a la recuperación elástica, permite una carrera de calibración en la parte inferior. La misma flexibilidad admite perfiles de movimiento multimodo que serían imposibles en una manivela fija.
| Tipo de unidad | Característica de trazo | Fuerza en la parte inferior del trazo | Aplicaciones típicas |
|---|---|---|---|
| manivela | Movimiento sinusoidal fijo | Tonelaje nominal near BDC | Corte, perforación, conformado superficial, estampado general |
| engranaje excéntrico | Carrera fija, más larga y con mayor par. | Alto, sostenido durante un viaje más largo | Conformado de paneles grandes, piezas profundas, matrices progresivas pesadas |
| Alternar | Lento cerca del fondo con una breve pausa | Muy alto, concentrado al final. | Forjado en frío, acuñación, apresto y conformado de materiales gruesos. |
| Servo | Perfil programable, permanencia y retroceso posibles. | Controlado y repetible en cualquier punto del perfil. | Embutición profunda, conformado sensible a la recuperación elástica, operaciones de varios pasos |
La elección no es puramente técnica. Una prensa de manivela cuesta menos y es más fácil de mantener; una servoprensa cuesta más pero puede reemplazar dos máquinas convencionales y un conjunto de operaciones manuales. La economía generalmente se reduce a cuánto del ahorro en mano de obra y operaciones secundarias se puede recuperar durante la vida útil del troquel.
Casi todas las piezas metálicas producidas en masa han pasado al menos una vez por una prensa. Los procesos se dividen en unos pocos grupos reconocibles y cada grupo plantea exigencias específicas a la máquina.
Blanking corta una forma de la hoja de un solo golpe; El piercing le hace agujeros. Ambas son operaciones de corte que se realizan en una distancia muy corta, lo que significa que se adaptan perfectamente a la parte superior de la curva de fuerza. Las exigencias son un alto tonelaje, un bastidor rígido para mantener constante el espacio libre del troquel y ciclos rápidos. Los troqueles progresivos apilan el corte, la perforación, la formación y el recorte en una sola tira, y necesitan una prensa de marco cerrado con una base rígida y un buen paralelismo de deslizamiento, porque cada estación hereda el error de alineación de la anterior.
Estas operaciones deforman el material en lugar de separarlo. El doblado y el conformado ligero necesitan una fuerza moderada en un recorrido más largo, por lo que una prensa con una longitud de carrera razonable y una amortiguación nominal adecuada es la herramienta adecuada. El acuñado y el estampado necesitan lo contrario: fuerza extrema sin casi ningún recorrido, que es donde las transmisiones por engranajes excéntricos y de palanca ganan su lugar.
embutición profunda pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  Servoprensa de punto único de tipo abierto BLAS-125 para embutición profunda Servoprensa de un solo punto de tipo abierto para embutición profunda y estiramiento, con accionamiento directo de alto par, profundidad de garganta de 350 mm y capacidad de 1250 kN. Ver producto → La servoprensa de punto único de tipo abierto BLAS125 está especificada para embutición profunda y combina una carrera larga y controlable con una disposición de cojín que se adapta al trabajo con copa en lugar de un simple corte.
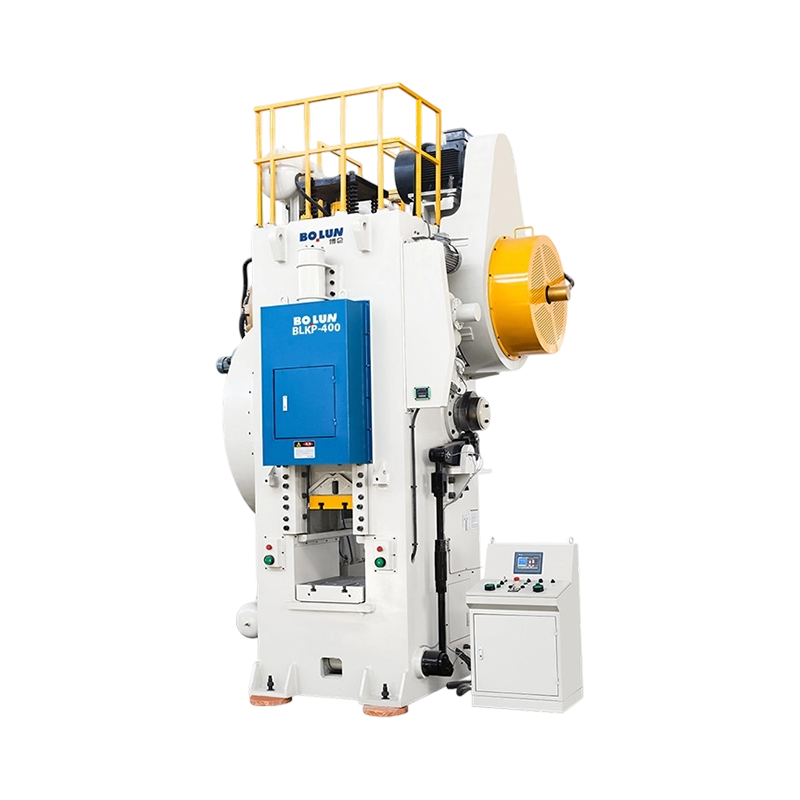
La forja en frío obliga al metal a fluir dentro de una matriz a temperatura ambiente. Las fuerzas son grandes, la deformación es severa y la carga llega en un pulso corto y fuerte al final del recorrido. Las prensas de varillaje de palanca están diseñadas exactamente para este perfil: un acercamiento lento y potente, una breve estancia que permite que el material llene la cavidad y un retorno rápido. Máquinas de esta clase, como esta.  Prensa tipo palanca de forjado en frío de alta deformación BLKP-650 Prensa de palanca de forjado en frío de alta resistencia con capacidad de 6500 kN, carrera de presión nominal de 8 mm, marco de alta rigidez y eyector integrado para trabajos de deformación severa. Ver producto → prensa de palanca de forjado en frío de alta deformación, están diseñadas alrededor de una geometría de carrera equilibrada, que mantiene la corredera cuadrada bajo las cargas descentradas que generan las matrices de forjado, y alrededor de un marco que es lo suficientemente rígido como para mantener las dimensiones de la cavidad a través de miles de ciclos.
Las carcasas de baterías y cajas similares son piezas trefiladas largas y de paredes delgadas que se fabrican en grandes cantidades. El proceso es esencialmente un estirado exigente con una estricta tolerancia al espesor de la pared, etapas de formación poco profundas pero repetidas y un estricto requisito de que las piezas queden planas y cuadradas. Debido a que las piezas a menudo se producen a partir de bobinas anchas en líneas automatizadas, la prensa necesita una plataforma ancha, un marco rígido cerrado o abierto pesado y la capacidad de mantener la tolerancia en todo el ancho de la plataforma en lugar de solo en el centro. Máquinas especialmente diseñadas como esta  Prensa de carcasa de batería de doble punto, tipo abierto, alto tonelaje, BLPC2-160 Prensa de carcasa de batería de doble punto de tipo abierto posicionada para la formación de componentes de batería a gran escala y aplicaciones de carcasa de batería en producción de gran volumen. Ver producto → Las prensas de carcasa de batería ultraestables y de alto tonelaje están configuradas para esa combinación de ancho de plataforma, tonelaje y repetibilidad.
No todos los trabajos se adaptan a un área de troquel compacta. Los paneles anchos, las envolturas de electrodomésticos y las secciones estructurales largas necesitan una cama ancha o una garganta profunda que deje pasar el material al lado del tobogán. Las prensas abiertas de garganta profunda existen exactamente por esta razón: intercambian cierta rigidez por la capacidad de alimentar una hoja grande a través del costado de la máquina mientras la matriz permanece montada en la cama.
La selección de la prensa falla con mayor frecuencia cuando el proceso se define después de comprar la máquina. Trabajar en orden inverso lleva más tiempo en la etapa de cotización y ahorra meses después.
El orden importa porque cada paso limita el siguiente. Un cambio en la profundidad del dibujo, por ejemplo, puede forzar un trazo más largo, lo que cambia la envolvente de altura cerrada, lo que puede forzar un tamaño de marco completamente diferente. Congelar el proceso primero elimina la mayor parte de los ida y vuelta.
El precio de compra de una prensa es el número más pequeño de su coste de vida. Las cifras más importantes son las herramientas, la energía, el mantenimiento y el tiempo de inactividad no planificado, y están influenciados por las elecciones de especificaciones realizadas años antes.
La vida útil de las herramientas depende de la alineación. Cada décimo de milímetro de inclinación de la corredera o deflexión del marco aparece como un espacio libre desigual en el troquel, y el espacio libre desigual significa rebabas, desgaste de los bordes, irritaciones y punzones agrietados. Una prensa que sea lo suficientemente rígida para el trabajo a menudo pagará la diferencia en el costo del marco solo con una mayor vida útil del troquel, especialmente en troqueles progresivos donde una falla en una sola estación detiene toda la línea.
El consumo de energía está dominado por el volante y el tamaño del motor. Una prensa con un volante de gran tamaño recupera la velocidad más rápidamente entre golpes y atrae una corriente más constante, mientras que una que funciona al límite hace girar el motor con fuerza y calienta la carcasa. En las servoprensas, la imagen cambia: el variador consume una corriente máxima durante el conformado, por lo que el suministro eléctrico, el cableado y cualquier disposición de recuperación de energía merecen atención en la etapa de especificación y no en la puesta en servicio.
Los requisitos de seguridad son innegociables y cada vez más específicos. La protección mecánica, las puertas entrelazadas, las cortinas de luz con silenciamiento para la alimentación automática, el control de dos manos para las estaciones de carga manual y un sistema de monitoreo de frenos que verifica el rendimiento de frenado son la base normal. El monitoreo del tonelaje y la protección de los troqueles son igualmente importantes en la práctica, porque convierten una falla lenta del herramental en una máquina parada y una nota en el registro de mantenimiento.
Otros dos costos se subestiman habitualmente. El aire comprimido se utiliza para el contrapeso, el accionamiento del embrague y los cojines neumáticos, y las fugas en ese circuito se manifiestan como una respuesta errática del embrague y un equilibrio deslizante desviado. La lubricación es la segunda: los sistemas de circulación automática con filtración y control de presión convierten lo que solía ser una tarea diaria manual en un cambio de filtro programado, y detectan una bomba defectuosa antes de que se convierta en un problema.
Una prensa mecánica es una máquina robusta, pero se desgasta en lugares predecibles y el desgaste se puede medir mucho antes de que se haga visible en las piezas.
Una prensa que se mantiene según un cronograma puede funcionar durante décadas. Un tiraje de prensa hasta que algo se estropea suele requerir un troquel, una semana de producción y una relación del cliente con ello. La diferencia de costo entre los dos enfoques es principalmente administrativa: una lista de verificación, un conjunto de tolerancias y alguien responsable de registrar las cifras.
La etapa final es verificar que la máquina que se ofrece seguirá siendo adecuada dentro de cinco años, cuando la combinación de piezas haya cambiado y las tolerancias se hayan ajustado. Unos pocos controles cubren la mayor parte del riesgo.
Los proveedores con fabricación propia tienden a responder estas preguntas con dibujos y medidas en lugar de con adjetivos. Bolun, por ejemplo, construye su gama de prensas en torno a un sistema de producción de cadena completa que cubre el diseño, la fabricación de componentes centrales y el ensamblaje final, que es la disposición que hace que un diagrama de carga y una cifra de deflexión sean significativos en lugar de aproximados. Compradores evaluando un proveedor de prensa eléctrica debería tratar la capacidad de producir esos números a pedido como un primer filtro, mucho antes de que el precio entre en discusión.
Una prensa mecánica es una idea simple ejecutada con una precisión inusual: almacenar energía en una masa giratoria, liberarla a través de un enlace que multiplica la fuerza y guiar el resultado con tanta precisión que un troquel puede cortar, doblar o extraer metal con una precisión de una fracción de milímetro, decenas de miles de veces al día. Todo lo que importa en la especificación se deriva de esa frase.
El tonelaje te dice el techo. La curva de fuerza te indica en qué parte del golpe puedes usarla. El marco le indica cuánto permanece centrado en el dado. El variador le indica si el movimiento es fijo o programable. El cojín, la cama y la altura del cierre le indican si su herramienta encajará y si sobrevivirá.
Si se hacen bien esas cinco cosas, la prensa se convertirá en la máquina menos interesante de la planta, que es exactamente lo que debería ser. Si se equivocan, se convertirá en el cuello de botella con el que comienza cada conversación.
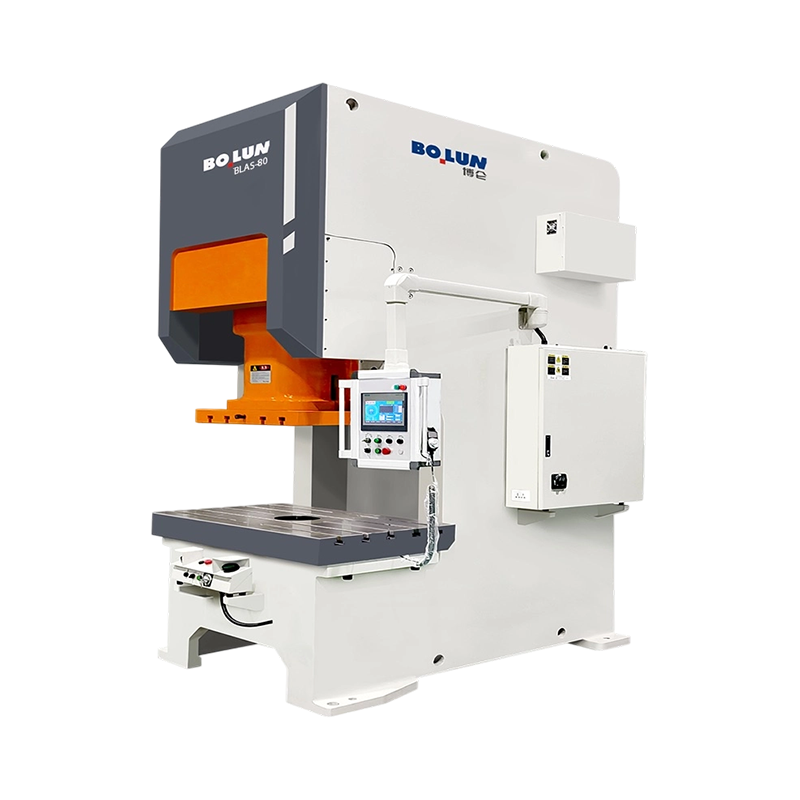


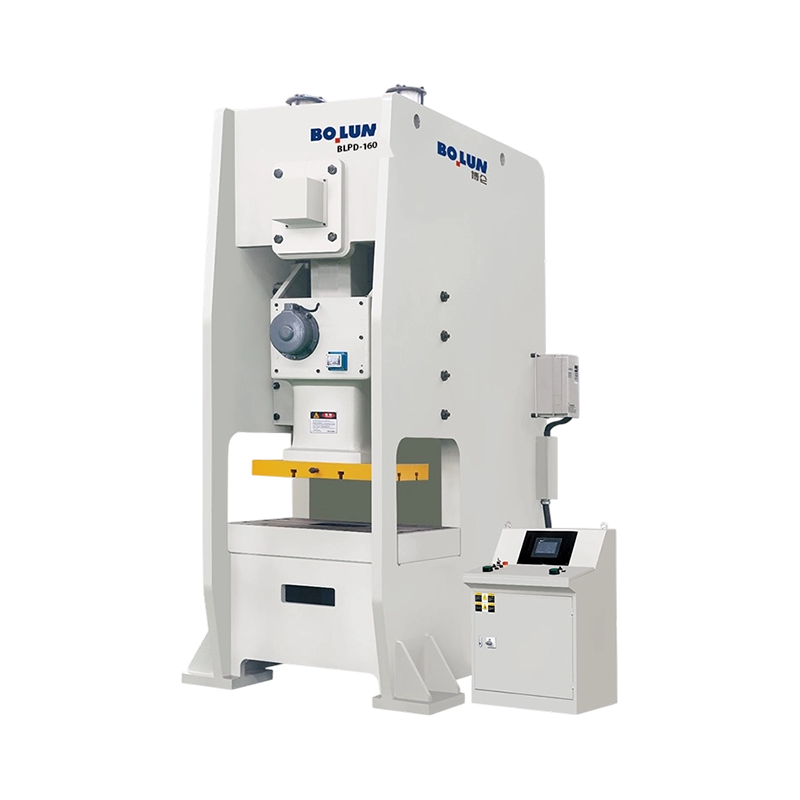
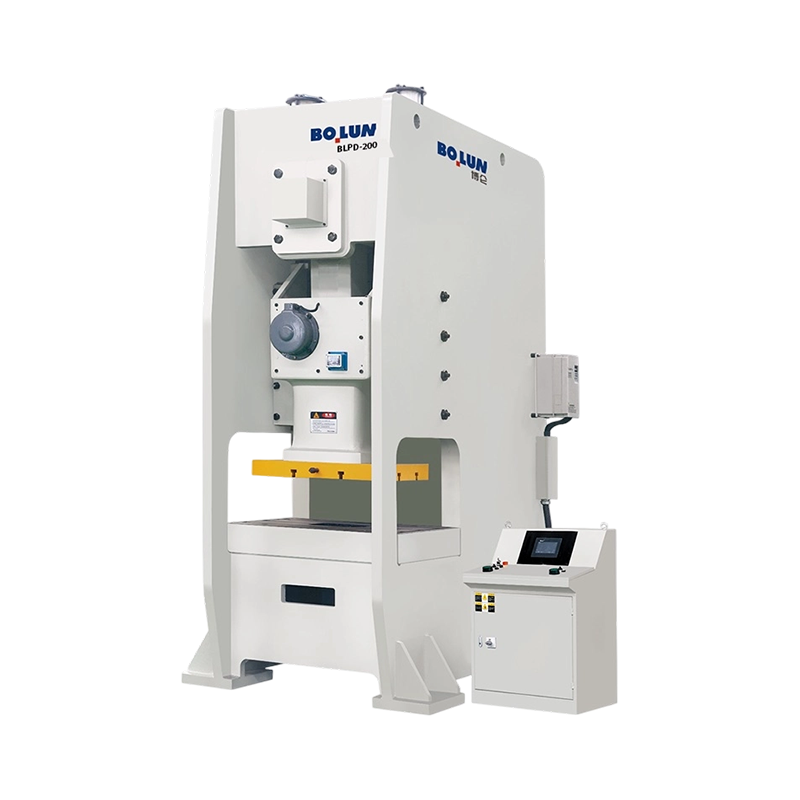
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Coloque una prensa de marco abierto de 160 toneladas y una prensa de marco...
Diseño de un solo punto Una conexión de ac...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
Dos prensas pueden soportar una producción de 200 toneladas y aun así prod...
Una planta de tornillería en Taizhou recibe una solicitud de un proveedor ...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

