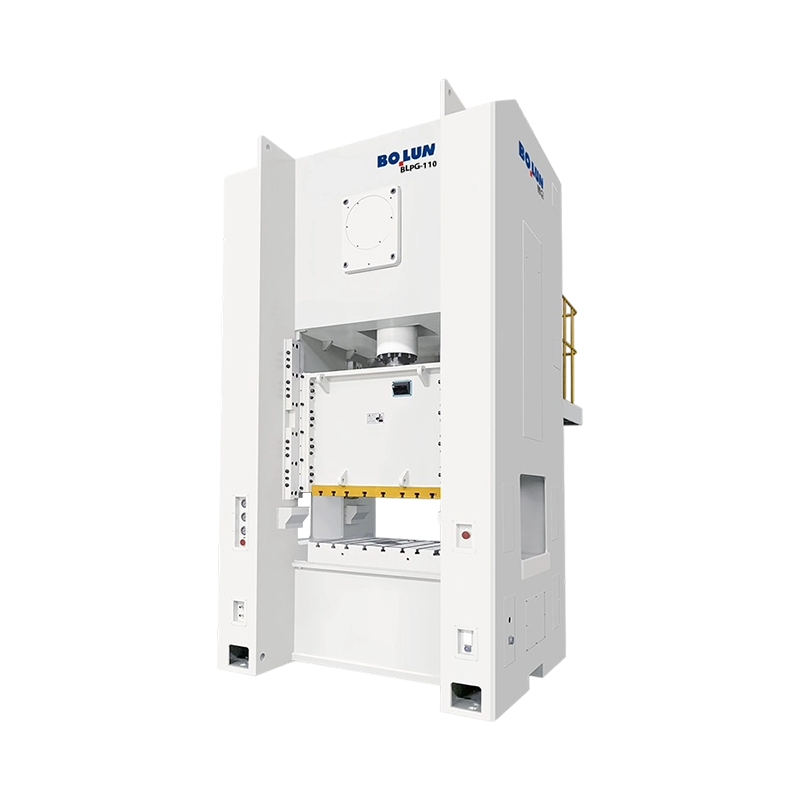


La prensa eléctrica de puerta ancha, de un solo punto, de tipo cerrado, de precisión y alta velocidad BLPG-...
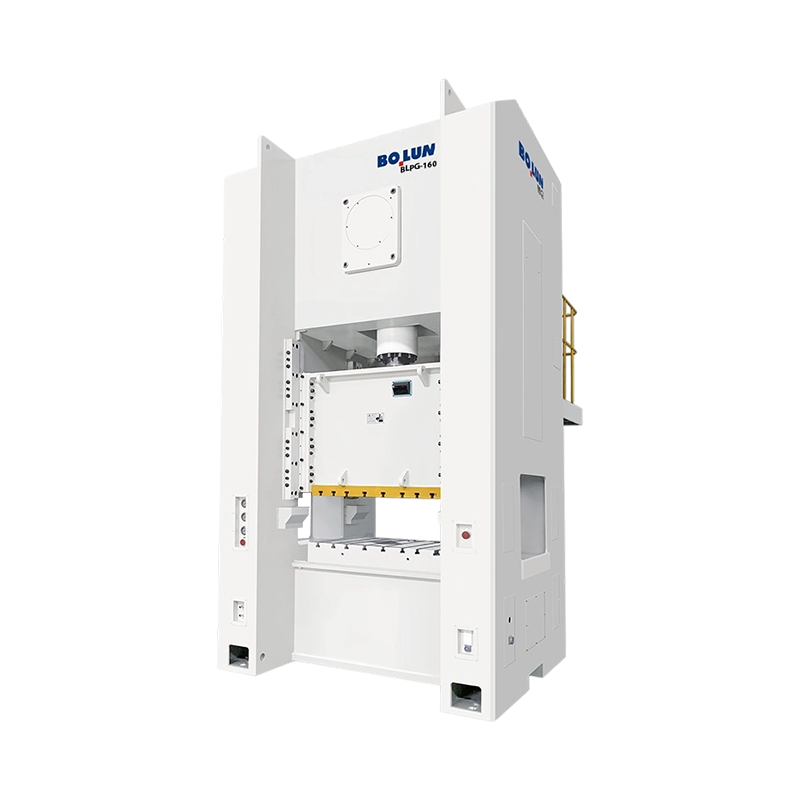
La prensa eléctrica versátil de marco estable, de tipo cerrado, de un solo punto y de puerta ancha, BLPG-16...
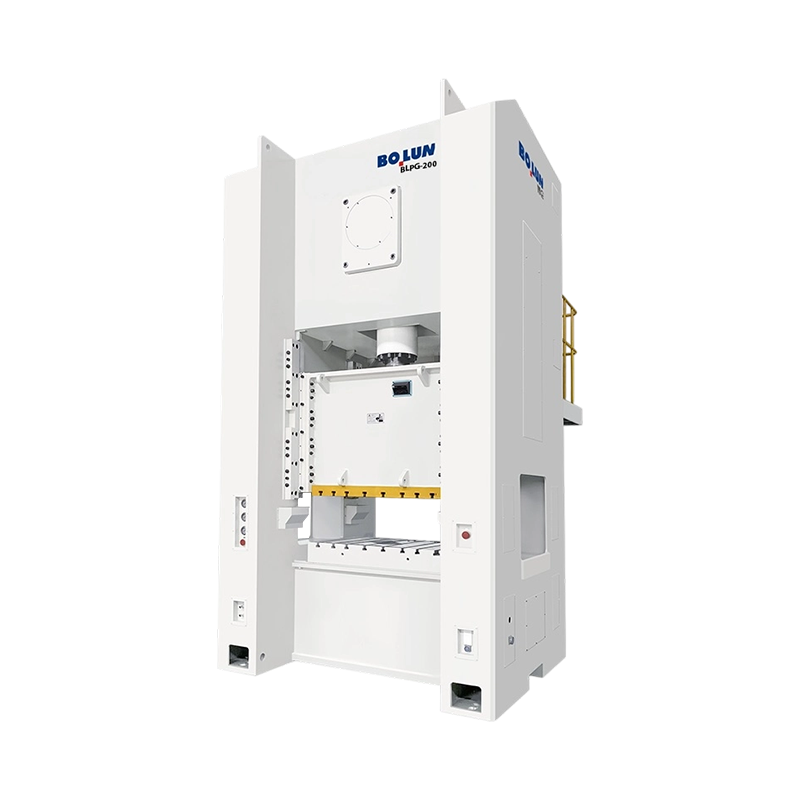
La prensa eléctrica de puerta ancha, de punto único, de tipo cerrado, de gran capacidad y gran capacidad BL...
Nuestra prensa eléctrica de punto único de tipo cerrado serie BLPA representa el pináculo de la precisión, confiabilidad y eficiencia en el conformado de metales moderno. Diseñada específicamente para manejar tareas de estampado rigurosas, como el procesamiento de materiales de 3,2 mm de espesor común en las industrias automotriz y de electrodomésticos, esta máquina es su mejor socio para una producción de alto rendimiento.
Integridad estructural de alta rigidez
La máquina cuenta con un marco soldado de placa de acero de alta resistencia que se somete a un proceso de tratamiento térmico especializado para aliviar la tensión. Esto garantiza una máxima rigidez estructural y una deflexión mínima bajo cargas pesadas, lo que resulta directamente en una precisión superior de las piezas y una vida útil de la herramienta significativamente extendida.
Transmisión superior y componentes centrales
En el corazón de la prensa se encuentra un cigüeñal de acero de aleación forjado 42CrMo, que ofrece una resistencia a la fatiga excepcional en comparación con los componentes de fundición tradicionales. Junto con bujes de bronce y estaño CuSn12 de alta calidad, nuestro sistema de transmisión garantiza una entrega de potencia suave y una generación de calor reducida, incluso durante operaciones continuas de tres turnos.
Seguridad y control neumático avanzado
Equipada con una unidad de freno y embrague de fricción neumática de alto rendimiento, la máquina proporciona una respuesta rápida y una precisión de parada milimétrica. La seguridad es primordial; por ello, integramos una válvula de seguridad de doble solenoide y un protector de sobrecarga hidráulica para evitar golpes continuos accidentales y proteger la máquina de picos de tonelaje.
Guía de precisión para tareas complejas
Los rieles guía largos extendidos de 6 lados (u opcionales de 8 lados) brindan una estabilidad de deslizamiento excepcional. Esta guía de alta precisión minimiza el movimiento lateral, asegurando un espacio libre constante del troquel incluso durante cargas descentradas, lo cual es fundamental para aplicaciones complejas de troqueles progresivos.
Integración perfecta de automatización
Impulsada por un sistema de control basado en PLC con una HMI fácil de usar, nuestra prensa está totalmente optimizada para la sincronización con servoalimentadores NC y sistemas robóticos. Ya sea que esté produciendo soportes arquitectónicos o componentes automotrices, nuestro equipo ofrece la flexibilidad y las capacidades de "apretón de manos" necesarias para una fábrica inteligente totalmente automatizada.
Elija la maquinaria de alta precisión de Bolun, donde la durabilidad se une a la automatización digital.
Como China Prensa de un solo punto de tipo cerrado Fabricantes y Prensa de un solo punto de tipo cerrado Proveedores, Zhejiang Bolun High-Precision Machinery Co., Ltd. está ubicada en Zhejiang, el corazón de la fabricación de precisión de China. Con dos décadas de profundo arraigo en la industria de fabricación de maquinaria, la empresa ha aprovechado una profunda acumulación sectorial y avances técnicos para convertirse en una empresa moderna y líder en equipos de conformado de alta precisión. Integramos investigación y desarrollo, diseño, producción, ventas y servicio. Desde nuestros inicios perseverando ante los desafíos hasta nuestro actual liderazgo en los campos de la maquinaria de forja y fundición, Bolun Machinery ha establecido un sistema de gestión de producción profesional, maduro y eficiente. Nos dedicamos a ofrecer a los clientes globales soluciones superiores de máquinas herramienta industriales.
 Más sobre nosotros
BOLUN

0+
años
Experiencia en el sector

0+
Unidades producidas (año anterior)

0+
Número de empleados

0+
$
Millones de valor de producción anual

Diseño de un solo punto Una conexión de accionamiento en el centro del carro Diseño de doble punto Dos conexiones de accionamiento repartidas por el portaobjetos. La respuesta corta: punto único versus punto doble para pre...
La respuesta corta: qué tipo de marco se adapta a su trabajo un máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C o con espacio que deja accesibles tres lados del área de trabajo, lo que facilita la carga de troqueles y la alimentación de piezas, mientras que una ...
Una prensa no es una categoría de máquina. Es una familia de máquinas formadoras de metales definidas por bastidor, accionamiento, puntos de conexión del ariete y proceso previsto. Es por eso que dos máquinas con el mismo tonelaje pueden comportarse de manera muy diferente en el mismo troquel: una puede mantener ...
En entornos de fabricación de alta velocidad y las 24 horas del día, mantener la posición precisa donde la corredera alcanza su punto más bajo, conocido como punto muerto inferior o BDC, es un desafío principal. Durante un programa de producción continuo las veinticuatro horas del día, los siete días de la semana, una prensa de un solo punto de tipo cerrado se somete a ciclos mecánicos repetidos que generan fricción dentro de los cojinetes, engranajes y guías deslizantes. Esta fricción genera calor, que se transfiere gradualmente al cigüeñal principal, a las bielas y al propio bastidor de la prensa. Debido a que el acero y el hierro fundido se expanden cuando se calientan, esta acumulación térmica hace que los enlaces mecánicos se alarguen, empujando la corredera ligeramente por debajo de su posición cero calibrada. Este lento desplazamiento vertical es la causa principal de la deriva del BDC, que afecta directamente la profundidad de penetración del herramental y puede resultar en dimensiones de piezas inconsistentes.
Más allá de la expansión térmica, los factores dinámicos también contribuyen a las variaciones del BDC. Cuando se opera a altas velocidades, aumentan las fuerzas de inercia del carro alternativo y las herramientas. Esta inercia crea un estiramiento elástico temporal en el marco y en los enlaces de conexión durante la fase de inversión del recorrido. A medida que la máquina acelera o desacelera para adaptarse a las variaciones de alimentación del material, estas cargas dinámicas cambian, lo que hace que el BDC se desplace dinámicamente. Para evitar problemas de calidad, los operadores de estampado deben abordar tanto el crecimiento térmico gradual como las rápidas variaciones dinámicas que ocurren a lo largo de largas tiradas de producción.
Para mitigar el crecimiento térmico gradual de los componentes críticos del accionamiento, los sistemas de estampado modernos emplean estrategias avanzadas de lubricación y gestión térmica. Los cojinetes principales y el eje excéntrico del prensa de un solo punto de tipo cerrado reciben suministro continuo de aceite desde un sistema de lubricación centralizado. En lugar de simplemente reciclar este aceite, las prensas de alto rendimiento dirigen el lubricante a través de un intercambiador de calor activo equipado con sensores de temperatura precisos. Al enfriar el aceite a una temperatura operativa estandarizada antes de reintroducirlo en las superficies de los cojinetes, el sistema actúa como un disipador de calor activo, eliminando la energía térmica generada por la fricción de alta velocidad y estabilizando la temperatura interna del tren de transmisión mecánico.
La estabilización de la temperatura del lubricante minimiza la diferencia de temperatura entre el inicio de un turno y las horas de funcionamiento continuo. Zhejiang Bolun Alto-Precision Machinery Co., Ltd. construye sistemas robustos de control térmico que monitorean el marco y controlan las temperaturas en tiempo real. Al mantener un gradiente térmico estable en toda la estructura de la máquina, la tasa de expansión física en el cigüeñal y la conexión deslizante se mantiene dentro de límites estrictos, lo que permite que la prensa funcione continuamente con un desplazamiento mecánico mínimo y evita la necesidad de paradas manuales frecuentes para dejar que los componentes se enfríen.
Si bien la estabilización térmica limita la tasa de crecimiento, las operaciones de alta precisión requieren una corrección activa en tiempo real para eliminar por completo la deriva del BDC. Las redes de control de prensas modernas integran sistemas de compensación dinámicos de circuito cerrado que utilizan sensores de alta resolución, como sensores de corrientes parásitas o codificadores lineales, instalados directamente en la plataforma de la prensa o en las columnas guía. Estos sensores miden la distancia exacta entre la corredera y la placa de refuerzo en la parte inferior de cada golpe y transmiten estos datos a la unidad central de procesamiento en microsegundos. Si el controlador detecta que la corredera está descendiendo debido al calor o a cambios de carga, activa automáticamente un microajuste del mecanismo de altura de la corredera durante la parte de la carrera que no funciona.
Este ajuste sobre la marcha se lleva a cabo mediante un sistema de ajuste motorizado de alto par integrado en el conjunto deslizante. El sistema realiza correcciones submicrónicas en la longitud de la varilla de conexión, compensando el alargamiento térmico sin interrumpir el flujo de producción. Esta integración de retroalimentación del sensor y control preciso del motor garantiza que la prensa de un solo punto de tipo cerrado mantenga una profundidad de formación constante durante millones de ciclos consecutivos, lo que respalda líneas de producción altamente automatizadas donde se debe evitar la intervención manual.
La siguiente tabla proporciona una descripción general de las diferentes estrategias de enfoque utilizadas para gestionar la deriva del BDC durante operaciones continuas, destacando su complejidad de implementación y capacidades de corrección.
| Estrategia de control | Principio operativo | Rango de deriva promedio del BDC (mm) | Costo de implementación | Requisito de mantenimiento |
|---|---|---|---|---|
| Refrigeración por aire estándar | Disipación pasiva a través del flujo de aire ambiental. | 0,080 a 0,150 | Línea de base | Bajo (solo unidades de ventilador de limpieza) |
| Enfriamiento activo de aceite | Refrigeración del aceite en circuito cerrado mediante intercambiador de calor externo | 0,030 a 0,060 | moderado | Cambios periódicos de filtro y controles de refrigerante. |
| Compensación estática | Fórmulas matemáticas precalculadas basadas en el tiempo de ejecución. | 0,025 a 0,045 | Bajo (software integrado) | Requiere recalibración regular del sensor |
| Circuito cerrado en tiempo real | Monitoreo dinámico de sensores con corrección de deslizamiento motorizada | 0,005 a 0,015 | High | Calibración periódica de sensores de desplazamiento. |
Como se indica en los datos comparativos, los métodos pasivos por sí solos generalmente son insuficientes para aplicaciones que requieren tolerancias de nivel micro. Lograr el nivel más alto de consistencia requiere un enfoque combinado donde la estabilización activa de la temperatura del aceite maneja la mayor parte de la energía térmica, mientras que la retroalimentación del sensor en tiempo real maneja las variaciones mínimas restantes. La implementación de estos sistemas duales permite a los fabricantes cumplir estrictos requisitos de calidad durante las operaciones de estampado continuo y de alta velocidad.
La disposición geométrica del marco de la prensa juega un papel fundamental en cómo la expansión térmica afecta la precisión general. Los marcos asimétricos, como las estructuras estándar abiertas, tienden a expandirse de manera desigual cuando se someten a cambios de temperatura, lo que hace que el marco se incline hacia adelante y desalinee el punzón. Una prensa de punto único de tipo cerrado utiliza una configuración simétrica de marco cerrado que distribuye la carga térmica de manera uniforme entre los montantes verticales izquierdo y derecho. Esta simetría estructural asegura que cualquier expansión térmica se produzca uniformemente en la dirección vertical, manteniendo el carro perfectamente paralelo a la base y evitando fuerzas de corte horizontales que puedan dañar las herramientas.
Además del diseño estructural, es crucial la selección de materiales con propiedades térmicas adecuadas. Bolun Machinery utiliza placas de acero de alta densidad con alivio de tensión y componentes fundidos que tienen coeficientes de expansión térmica altamente predecibles. Antes del mecanizado, estas estructuras se someten a ciclos térmicos de alivio de tensiones para garantizar que la estructura de grano interna del metal esté completamente estabilizada. Este proceso de fabricación evita que el marco se deforme o distorsione a medida que experimenta el ciclo térmico asociado con la transición entre estados de producción activos y condiciones de fábrica inactivas, manteniendo la alineación geométrica a largo plazo de las guías de la prensa.
La gestión de la deriva del BDC no es únicamente una función del diseño de la prensa; también requiere una cuidadosa coordinación con las herramientas y los accesorios del troquel. En troqueles progresivos, se utilizan con frecuencia cilindros de gas nitrógeno para proporcionar una fuerza constante al portapiezas. Sin embargo, durante el funcionamiento continuo las 24 horas del día, los 7 días de la semana, estos cilindros pueden calentarse debido a la compresión de alta frecuencia, lo que provoca cambios de presión interna que alteran la fuerza de resistencia general que siente la corredera de la prensa. Si los requisitos de tonelaje cambian dinámicamente debido al cambio de presión del cilindro, la deflexión elástica del marco de la prensa variará, provocando fluctuaciones menores en la posición física del BDC.
Para evitar estas variaciones, las líneas de fabricación integran sistemas de colectores de nitrógeno externos con válvulas de regulación de presión que mantienen constante la presión del cilindro independientemente de los cambios de temperatura. Garantizar una fuerza de resistencia uniforme ayuda a estabilizar el tonelaje total de formación, lo que a su vez mantiene constante la deflexión elástica de la prensa de un solo punto de tipo cerrado en todos los turnos. Al combinar fuerzas de herramientas estables, una construcción de marco simétrico rígido y sistemas de compensación de circuito cerrado sensibles, las fábricas modernas pueden ejecutar con éxito operaciones de estampado de alta precisión las 24 horas del día con una calidad de piezas altamente consistente.
P: ¿Qué medidas están integradas en su prensa de un solo punto de tipo cerrado para estabilizar el punto muerto inferior (BDC) durante operaciones intensivas las 24 horas del día?
R: La expansión térmica de los enlaces mecánicos se gestiona a través de un sistema de enfriamiento de lubricación activa que estabiliza la temperatura del aceite, combinado con sensores de desplazamiento de circuito cerrado en tiempo real. Zhejiang Bolun High-Precision Machinery Co., Ltd. construye estos sistemas para monitorear dinámicamente la posición del portaobjetos, ejecutando ajustes submicrónicos en el mecanismo de altura del portaobjetos para compensar cualquier deriva térmica gradual sin detener la línea.
P: ¿Por qué se prefiere una prensa de punto único de tipo cerrado a una alternativa de tipo abierto cuando se fabrican componentes eléctricos o automotrices de alta tolerancia?
R: El diseño simétrico de marco cerrado elimina por completo la deflexión angular o efecto de apertura del marco, que es común en las máquinas con marco hueco bajo cargas pesadas. Al dirigir todas las fuerzas de reacción a lo largo de una trayectoria perfectamente vertical, el marco cerrado garantiza que la alineación de la herramienta siga siendo muy precisa, evitando el desgaste desigual de la matriz y manteniendo tolerancias estrictas en las piezas.
P: ¿Cómo maneja el tren motriz de su prensa de un solo punto los fuertes impactos mecánicos asociados con el procesamiento de materiales estructurales de alta resistencia?
R: El punto de conexión único está sostenido por cigüeñales de alta aleación y bujes inundados de aceite de alta resistencia diseñados para distribuir cargas de impacto severo de manera uniforme. Este diseño está respaldado por la robusta construcción del marco de Bolun Machinery, que se somete a un completo alivio de la tensión térmica para absorber la liberación repentina de energía de la fractura o el corte del metal sin microdesplazamientos.
P: ¿Cómo protege su prensa las herramientas costosas y sensibles de sobrecargas dañinas durante los ciclos de producción de alta frecuencia?
R: Cada prensa está equipada con un sistema de protección contra sobrecarga hidráulica de alta respuesta ubicado dentro del conjunto deslizante. En caso de alimentación de doble hoja o atasco de herramientas, la presión hidráulica cae instantáneamente, deteniendo el movimiento deslizante en milisegundos para evitar daños estructurales tanto a las herramientas como al marco de la prensa.
P: ¿Se pueden modificar los perfiles de carrera deslizante y los ajustes de altura de cierre para adaptarse a troqueles progresivos especializados con diferentes alturas de cierre?
R: Sí, nuestros sistemas integrales de diseño y fabricación nos permiten equipar estas prensas con mecanismos de ajuste de deslizamiento motorizados y unidades de control programables avanzadas. Esta configuración permite configuraciones de herramientas rápidas y repetibles y ajustes sencillos para adaptarse a diferentes alturas de troquel y secuencias de estampado complejas de múltiples etapas.
Contáctenos

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
¿Listo para comenzar?
Póngase en contacto

¡Ahora!
ZHEJIANG BOLUN
