Coloque una prensa de marco abierto de 160 toneladas y una prensa de marco cerrado de 160 toneladas una al lado de la otra y la diferencia será visible desde diez metros de distancia. Se deja el área del troquel abierta por tres lados para que el operador pueda deslizar una pieza ancha con la mano; el otro envuelve el mismo troquel dentro de una caja de acero libre de tensiones que apenas se flexiona a plena carga. Ambas se venden con la misma descripción, "prensa mecánica de 160 toneladas", y ambas se cotizarán a precios sorprendentemente similares. No son la misma máquina.
La definición debería ser lo primero, porque de ella se derivan todas las decisiones prácticas sobre una prensa. Una prensa mecánica es una máquina herramienta para formar metales que almacena energía cinética en un volante giratorio y libera esa energía, a través de un embrague y un mecanismo tipo manivela, en una corredera que recorre una carrera fija hacia arriba y hacia abajo en un conjunto de guías. La fuerza no es constante. Se desarrolla a lo largo de la carrera y alcanza su punto máximo en los últimos milímetros antes del punto muerto inferior, razón por la cual una prensa mecánica es excelente para el corte y acuñado y difícil para el conformado lento y en profundidad.
Esa característica explica la mayor parte de lo que sigue: por qué el tonelaje, la carrera y las carreras por minuto son fijados por la mecánica de la máquina en lugar de por un ajuste de control; por qué la rigidez del cuadro es más importante que el número que figura en la placa de identificación; y por qué la versión servoaccionada de la misma máquina se ha convertido en la categoría de más rápido crecimiento en los talleres de estampado que necesitan flexibilidad sin renunciar a la velocidad del ciclo.
Siga la ruta de energía desde el suministro eléctrico hasta la cara del troquel y será más fácil razonar y especificar toda la máquina.
De esa secuencia se desprenden dos consecuencias. En primer lugar, una prensa mecánica desarrolla su tonelaje nominal sólo cerca del final de la carrera; Si un proceso necesita mucha fuerza a media carrera, una prensa de manivela es la herramienta incorrecta y se debe considerar una prensa hidráulica o servo. En segundo lugar, debido a que el embrague y el freno deciden con qué precisión se puede detener la corredera y con qué rapidez se puede realizar el ciclo, el tipo de embrague es una de las señales más fuertes de la generación de máquinas. Un embrague de fricción con un monitor de freno electrónico y un selector de modo de pulgada/simple/continuo es lo que permite utilizar una prensa para el ajuste del troquel y para la alimentación automática de la bobina en el mismo turno.
El tipo de transmisión es la otra mitad de la historia. Un cigüeñal simple es económico, compacto y proporciona una curva de carrera aproximadamente sinusoidal, que se adapta al corte y estampado en general. Una transmisión por engranajes excéntricos alarga la carrera efectiva y desacelera la corredera cerca del fondo, lo que produce más energía de trabajo por carrera y un mejor rendimiento en embutición profunda y conformado pesado. Un varillaje de palanca multiplica drásticamente la fuerza cerca de la parte inferior y, por lo tanto, es la opción estándar para trabajos de forjado, acuñación y calibración en frío donde el material necesita fluir en lugar de cizallarse. Un servoaccionamiento reemplaza la disposición de volante y embrague con un motor de alto torque que puede programar cualquier curva de carrera que desee el proceso.
El tonelaje es la cifra principal, pero estos son los componentes que deciden si una prensa aún mantiene la tolerancia después de cinco años de funcionamiento en dos turnos.
| Asamblea | que hace | Lo que te dice en una cita |
|---|---|---|
| marco | Lleva la reacción de formación y mantiene el portaobjetos alineado con la base. | Construcción soldada versus construcción con tirantes; cifra de deflexión bajo carga nominal; si se alivia la tensión después de soldar |
| Volante | Almacena la energía liberada durante cada brazada. | Volante mass and allowable speed drop indicate available work energy, not just tonnage |
| Embrague y freno | Engrane y detenga el tren motriz en cada ciclo. | El embrague de fricción neumática con control de frenado y modo de avance lento señala una máquina moderna y más segura |
| Cigüeñal o engranaje excéntrico | Convierte la rotación en movimiento deslizante. | Determina el perfil del trazo, la energía de trabajo y la idoneidad para dibujar versus borrar. |
| Biela y corredera | Transmite fuerza al troquel superior. | Área de deslizamiento, rango de ajuste del deslizamiento y si está instalada una protección contra sobrecarga hidráulica |
| Gibs y guías | Mantenga la corredera paralela y resista el empuje descentrado. | Guías ajustables versus fijas; especificación de autorización; Guía de ocho puntos en guías más anchas. |
| Placa de cama y almohadón | Soporta el troquel inferior y define el espacio utilizable del troquel. | Tamaño de la cama, patrón de ranura en T, provisión de cojín o cojín y espesor de la cama |
| Cilindros de contrapeso | Carro desplazado y peso de herramientas | Afecta la precisión de frenado, el desgaste de los frenos y el nivel de ruido. |
| Sistema de lubricación | Alimenta aceite a cojinetes, chavetas y engranajes. | Centralizado versus manual; si los fallos de lubricación están interconectados en el control |
| Sistema de control y seguridad. | Ejecuta el ciclo y protege al operador. | Generación de PLC, monitor de tonelaje, cortinas de luz, control a dos manos y selección del modo de carrera |
Dos entradas en esa tabla merecen especial atención porque son las que los compradores suelen pasar por alto. La deflexión del marco, a menudo expresada como una fracción de milímetro por metro de longitud de la base con carga nominal, decide si los bordes de la matriz en el medio de una base larga tienen la misma profundidad que los bordes de la matriz en los extremos. Y la holgura de la cuña decide cómo se comporta la corredera cuando un troquel se carga descentrado, lo cual es normal en trabajos progresivos y de transferencia. Una prensa con un tonelaje generoso pero con un marco blando y guías sueltas seguirá produciendo piezas rechazadas, sólo que más caras.
Las prensas se agrupan por cuatro cosas: la forma del marco, la cantidad de puntos de conexión entre el accionamiento y el carro, la transmisión que produce el golpe y el proceso para el que está construida la máquina. Esos cuatro ejes generan las categorías que verás en cualquier catálogo.
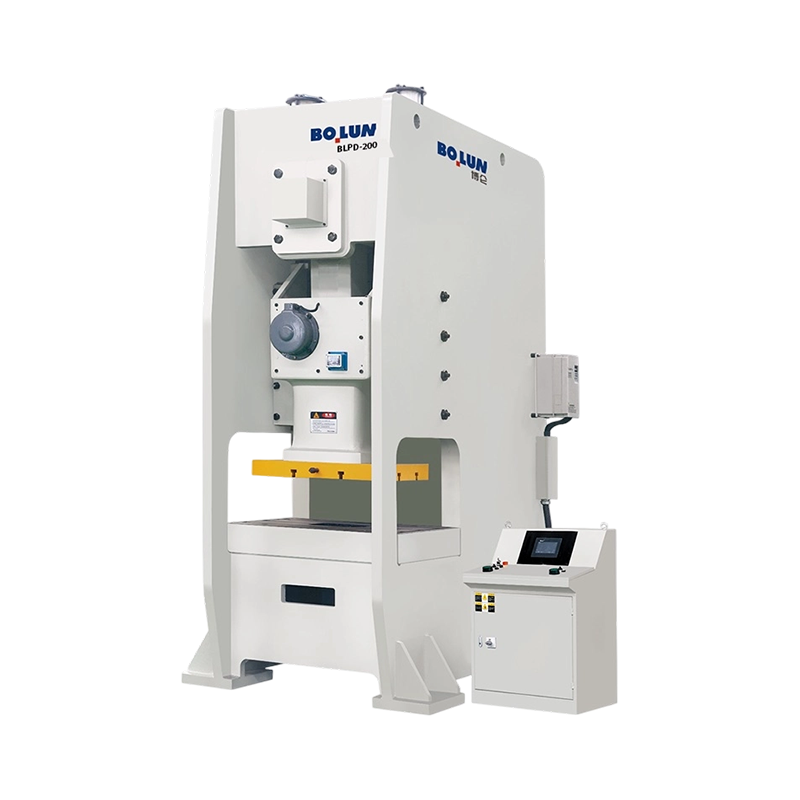
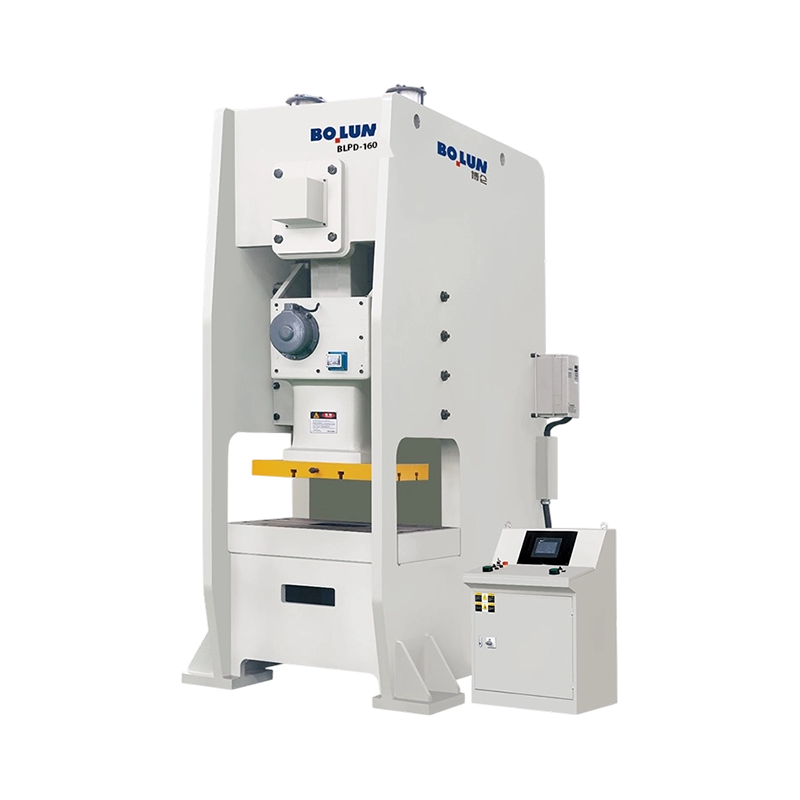
Una prensa de tipo abierto tiene un marco en forma de C con el área del troquel accesible desde el frente y ambos lados, lo que hace que la carga manual, el acceso del robot y el trabajo de tiradas cortas sean convenientes. La desventaja es que el marco es inherentemente menos rígido porque la ruta de carga no está cerrada, por lo que se desvía más y retrocede más bajo carga, lo que cuesta la vida útil del troquel y la precisión de la pieza. Una prensa de tipo cerrado cierra la ruta de carga alrededor del troquel, lo que proporciona una rigidez mucho mayor y una mejor tolerancia a la carga descentrada a costa de un acceso restringido. La mayoría de los talleres que realizan trabajos de precisión de gran volumen eventualmente se estandarizan con máquinas de marco cerrado, mientras que las prensas de marco abierto siguen siendo las predeterminadas para tonelajes más pequeños y producción mixta. Vale la pena leer la comparación más completa entre las dos familias antes de tomar una decisión de compra, y un desglose útil de La compensación entre tipo abierto y tipo cerrado cubre los argumentos de deflexión y acceso con más detalle.
Una prensa de un solo punto impulsa la corredera a través de una biela en el centro. Es más simple, menos costoso y perfectamente adecuado para matrices estrechas y cargas descentradas moderadas. Una prensa de doble punto impulsa la corredera a través de dos bielas espaciadas a lo ancho de la corredera, lo que distribuye la carga y mejora drásticamente la resistencia al vuelco cuando la matriz se carga descentrada. Si ejecuta paneles anchos, troqueles progresivos con estaciones desequilibradas o cualquier cosa que empuje la carga hacia un lado de la cama, la máquina de dos puntos no es un lujo; es la diferencia entre piezas consistentes y chatarra. Un ejemplo representativo es la familia de punto doble cerrado, donde un modelo de gama media, como una máquina de plataforma ancha de 250 toneladas, está destinado exactamente a este tipo de trabajo.
 BLPE-250 Prensa robusta de doble punto, de lecho ancho y de tipo cerrado Prensa de doble punto de tipo cerrado de 250 toneladas con mesa de trabajo de 2.500 x 1.000 mm, motor de 22 kW y datos de serie, adecuada para troqueles progresivos anchos y cargas descentradas. Ver producto →
La manivela es el clásico y sigue siendo el más común: sencillo, robusto y económico de mantener. La transmisión por engranajes excéntricos proporciona una carrera efectiva más larga y más energía de trabajo, razón por la cual aparece en máquinas pesadas de bastidor cerrado en el rango de 400 a 800 toneladas. La palanca de accionamiento multiplica la fuerza en la parte inferior de la carrera, lo que la convierte en el estándar para forjado y acuñación en frío. El servoaccionamiento elimina por completo el mecanismo de volante y embrague y lo reemplaza con un servomotor que puede sostener la corredera, invertirla a mitad de carrera y seguir un perfil de movimiento programable: aproximación lenta, contacto controlado, permanencia en el fondo, retorno rápido.
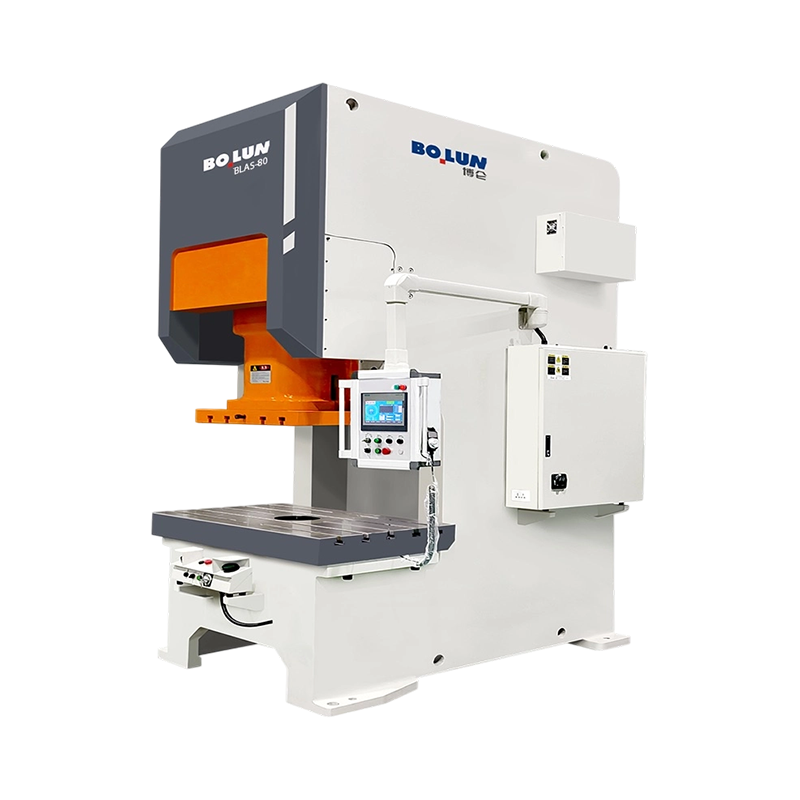
Esa programabilidad es lo que hace que las servoprensas sean atractivas para la embutición profunda, donde se debe permitir que el material fluya en lugar de rasgarse, y para operaciones de conformado que necesitan un tiempo de espera para eliminar el retroceso. Una máquina como una prensa servo de un solo punto de tipo abierto de 125 toneladas se construye específicamente en torno a ese requisito, combinando el movimiento deslizante servocontrolado con la ventana del proceso de embutición profunda.
 Prensa eléctrica servo de punto único de tipo abierto de embutición profunda BLAS-125 Servoprensa de tipo abierto de 125 toneladas con carrera deslizante extendida de 180 mm y profundidad de garganta de 350 mm para embutición profunda, donde el movimiento deslizante programable apoya el flujo de material. Ver producto →
La precaución práctica es que las servoprensas cuestan más por tonelada y exigen un mejor conocimiento del proceso para explotarlas. Si la pieza es una simple pieza en blanco o un soporte perforado, el control de movimiento adicional es dinero gastado en capacidad que el trabajo nunca utiliza.
Una hoja de presupuesto de imprenta contiene una docena de números, y sólo unos pocos de ellos deciden si la máquina es adecuada para el trabajo. Estos son los que debemos examinar primero.
El error de especificación más común es comprar tonelaje sin verificar la carrera y la energía. Una prensa de 200 toneladas con una carrera corta y un volante ligero puede ser superada por una prensa de 160 toneladas con una carrera más larga y un volante más pesado en trabajos de embutición profunda, y la hoja de especificaciones no lo dice en voz alta. El segundo error más común es ignorar la carga descentrada. Un dado que se asienta completamente en el medio de la cama se comporta de manera muy diferente a uno que abarca todo el ancho de la cama con la estación más pesada a un lado.
Las prensas mecánicas son máquinas formadoras de uso general, pero los procesos que dominan comparten una característica: necesitan una gran fuerza aplicada repentina y repetidamente en una posición controlada.
Supresión y perforación. Cortar chapa metálica para darle formas y perforar agujeros. El material se fractura en lugar de fluir, por lo que lo ideal es una prensa rápida y rígida con una buena guía de deslizamiento, y los requisitos de tonelaje son fáciles de calcular a partir de la resistencia al corte y la longitud de corte.
Doblado, bridado y conformado. Operaciones de doblado, fondo y bridado al aire donde el troquel establece la geometría final. La consistencia depende de la posición repetible del punto muerto inferior.
Embutición profunda. Copas, carcasas y carcasas de motor donde el material debe fluir hacia la cavidad de una matriz sin romperse. Este es el proceso que con mayor frecuencia obliga al comprador a optar por una carrera más larga, un amortiguador de matriz o un servoaccionamiento con un perfil de velocidad programable.
Acuñación y dimensionamiento. Operaciones delgadas y de alta presión que necesitan fuerza concentrada en la parte inferior del recorrido. Aquí destacan las máquinas de engranajes de palanca y excéntricas.
Forja en frío. Piezas sólidas o casi sólidas formadas a temperatura ambiente, que requieren una fuerza muy alta y una gran deformación. Para esta tarea se construyen máquinas de accionamiento de palanca con características de carrera equilibrada y bastidores de alta resistencia, y una prensa de palanca de alto tonelaje en la clase de 650 toneladas ilustra la categoría: movimiento de carrera equilibrado, alta capacidad de deformación y un bastidor destinado a carga industrial continua.
 Prensa eléctrica tipo palanca de forjado en frío de alta deformación BLKP-650 Prensa de palanca de 650 toneladas con carrera de presión de 8 mm, eyector integrado y motor de 75 x 4 kW para forjado pesado en frío y conformado estable de componentes de calibre grueso. Ver producto →
Estampación de carcasa de batería y componentes estructurales. Una aplicación más nueva y en rápida expansión. Los gabinetes de baterías y las piezas estructurales requieren un movimiento deslizante muy estable, alta precisión en múltiples tamaños de carcasa y suficiente tonelaje para formar aleaciones más gruesas o más duras sin distorsión. Especialmente para esta categoría de trabajo han aparecido máquinas de doble punta con bancada ancha especialmente diseñadas.
Antes de elegir un modelo concreto, la familia de máquinas tiene que ser la adecuada. Las tres familias resuelven diferentes problemas.
| variable | prensa mecanica | prensa hidraulica | prensa servo |
|---|---|---|---|
| Perfil de fuerza | Picos cerca del punto muerto inferior | Constante durante todo el trazo | Programable en cualquier parte del trazo. |
| Accidente cerebrovascular | Fijado por el mecanismo. | Ajustable | Totalmente programable |
| Velocidad del ciclo | Rápido, normalmente el más rápido de los tres. | mas lento | Rápido y optimizable por pieza |
| Eficiencia energética | Volante buffers peak demand from the supply | Carga de bomba continua | Energía utilizada principalmente en la formación. |
| Más adecuado para | Corte, perforación, doblado, estampado en general, forjado en frío. | Embutición profunda, placa gruesa, formación de permanencia prolongada | Embutición profunda, control de recuperación elástica, producción mixta y flexible |
| Principal generador de costos | marco stiffness, drive type, tonnage | Capacidad de bomba y válvula, tamaño del cilindro | Electrónica de motor y accionamiento, software de control. |
En la práctica, la mayoría de los talleres de estampado de gran volumen todavía utilizan prensas mecánicas para cualquier cosa que implique cizallamiento o conformado superficial, mantienen el sistema hidráulico para los trabajos profundos y lentos y agregan servomáquinas donde la combinación de piezas es amplia y el tiempo de cambio es importante. El error que se debe evitar es comprar una prensa servo para un trabajo que una prensa de manivela bien especificada haría por mucho menos dinero, o comprar una prensa mecánica pequeña para un trabajo de embutición profunda que necesita el perfil de fuerza que sólo una máquina hidráulica o servo puede ofrecer.
Una vez que se decide la familia y el tonelaje, la diferencia entre una máquina que funciona durante quince años y una que lucha durante cinco se reduce a una breve lista de cuestiones comerciales y de ingeniería.
El plazo de entrega merece su propia línea. Una máquina estándar de marco abierto puede enviarse en unos pocos meses, mientras que una prensa grande de marco cerrado o servoprensa construida según las especificaciones puede tardar considerablemente más tiempo. Si se fija la rampa de producción, la fecha del pedido de prensa también se fija, y cualquier personalización debe acordarse por escrito antes del depósito.
Una prensa mecánica es una máquina con energía almacenada y mantendrá esa energía incluso cuando no haya energía. Todas las características de seguridad en una prensa moderna existen debido a ese hecho: el freno debe ser monitoreado para que un freno defectuoso detenga la máquina en lugar de dejar caer la corredera, y los procedimientos de bloqueo deben aislar la energía almacenada, no solo el suministro eléctrico.
El mantenimiento también lo realiza la mecánica. Los forros de embrague y freno se desgastan y deben inspeccionarse periódicamente; se debe comprobar la holgura de la chaveta porque se desplaza con la carga y la temperatura; los puntos de lubricación deben alimentarse de manera confiable, ya que una chaveta insuficiente dañará la superficie de deslizamiento mucho antes de destruir el rodamiento; y los cojinetes del volante, los cilindros de contrapeso y los dispositivos de protección contra sobrecargas tienen intervalos de inspección que deben registrarse en el registro de mantenimiento desde el primer día.
El hábito más útil que puede adoptar un taller es el control del tonelaje. Una prensa que registra la firma de fuerza de cada golpe detectará un troquel desgastado, una pieza en bruto doble, una pieza mal alimentada o un problema de rodamiento en desarrollo semanas antes de producir un contenedor de chatarra lleno de piezas rechazadas. En una máquina que ejecuta miles de golpes por turno, ese monitoreo se amortiza más rápido que casi cualquier otra opción en el formulario de pedido.
Las prensas mecánicas son simples en concepto e implacables en detalle. El volante almacena energía, el embrague la libera y la manivela, el engranaje o la palanca la convierten en una carrera fija que aplica fuerza cerca del fondo. Todo lo que importa comercialmente (rigidez del bastidor, puntos de conexión, tolerancia a cargas descentradas, carrera y energía en lugar de solo tonelaje, y la calidad del embrague, las guías y el sistema de control) es una consecuencia directa de ese mecanismo.
Primero haga lo correcto con la familia. Luego haga coincidir la carrera, la energía y el tamaño de la base con la pieza en lugar de con el número del folleto, compre un margen de tonelaje razonable y confirme quién mecaniza el marco y quién está detrás de la máquina después de la instalación. Una prensa seleccionada de esta manera no tiene por qué ser la opción más cara del presupuesto; simplemente tiene que ser aquel cuya mecánica coincida con el trabajo que realmente desea realizar.


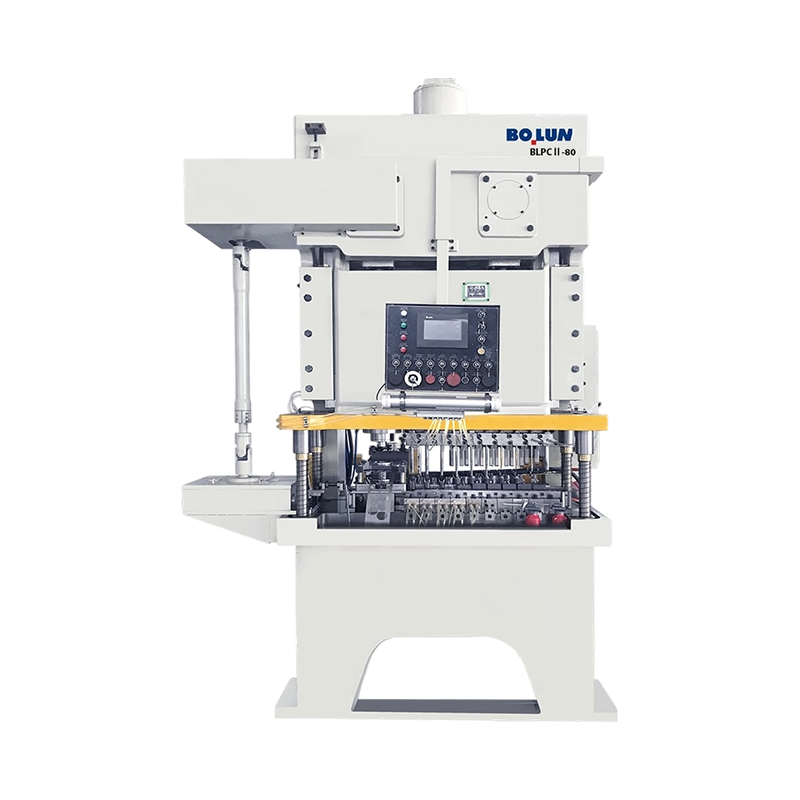
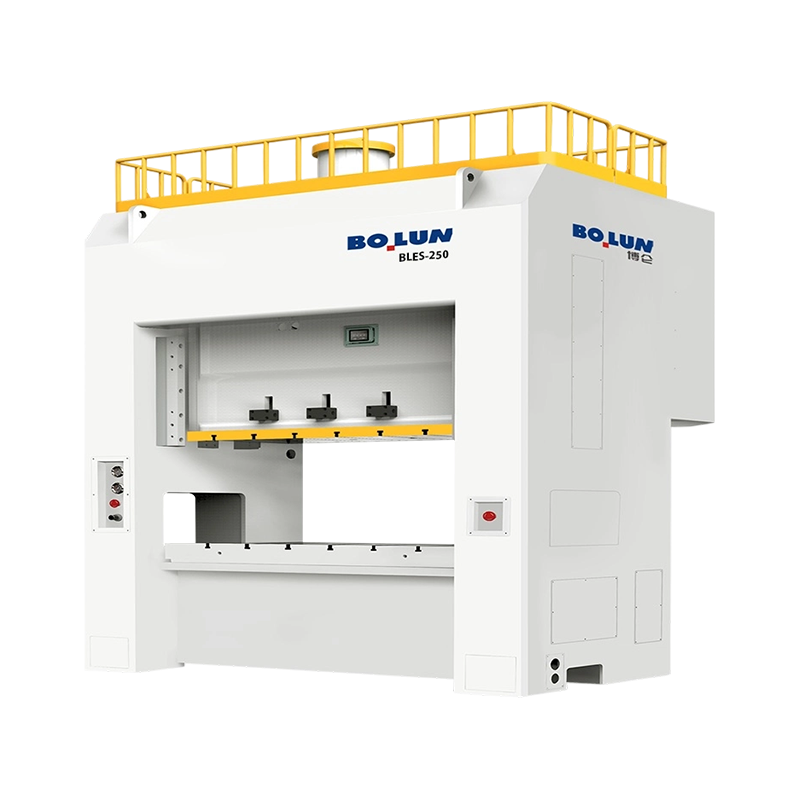
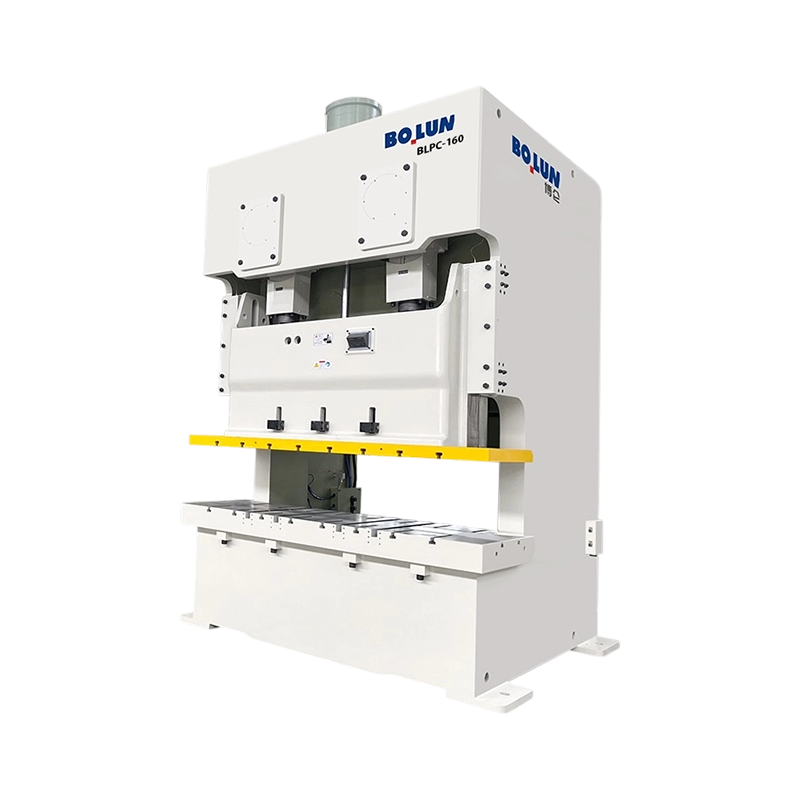
Una planta de tornillería en Taizhou recibe una solicitud de un proveedor ...
Diseño de un solo punto Una conexión de ac...
Un ingeniero de herramientas cotiza un nuevo programa de soportes y especi...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Comprensión de las prensas mecánicas y sus funciones esenciales ...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

