un máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C o con espacio que deja accesibles tres lados del área de trabajo, lo que facilita la carga de troqueles y la alimentación de piezas, mientras que una máquina de prensa eléctrica de tipo cerrado utiliza un marco lateral recto o de carcasa que encierra el área del troquel para máxima rigidez y precisión bajo cargas pesadas. . Las prensas abiertas generalmente se adaptan a trabajos de corte, punzonado y conformado de ligeros a medianos de hasta aproximadamente 300 toneladas, mientras que las prensas cerradas se eligen para estampado pesado, embutición profunda y piezas de alta precisión que a menudo pesan muy por encima de 500 toneladas. .
Para los gerentes de planta y compradores que comparan máquinas, la conclusión práctica es que el tipo de bastidor debe seguir el tamaño de la pieza, la fuerza de conformado, el paralelismo requerido y la frecuencia con la que cambian los troqueles. Elegir el marco incorrecto supone un desperdicio de dinero, ya sea por desgaste prematuro y piezas inexactas en una prensa abierta de tamaño insuficiente, o por costos de capital y espacio innecesarios en una prensa cerrada de gran tamaño.
Tres lados accesibles para carga y alimentación.
Bastidor cerrado para mayor rigidez y alto tonelaje.
Energía del volante almacenada y liberada en cada golpe.
Deflexión y paralelismo del marco bajo carga.
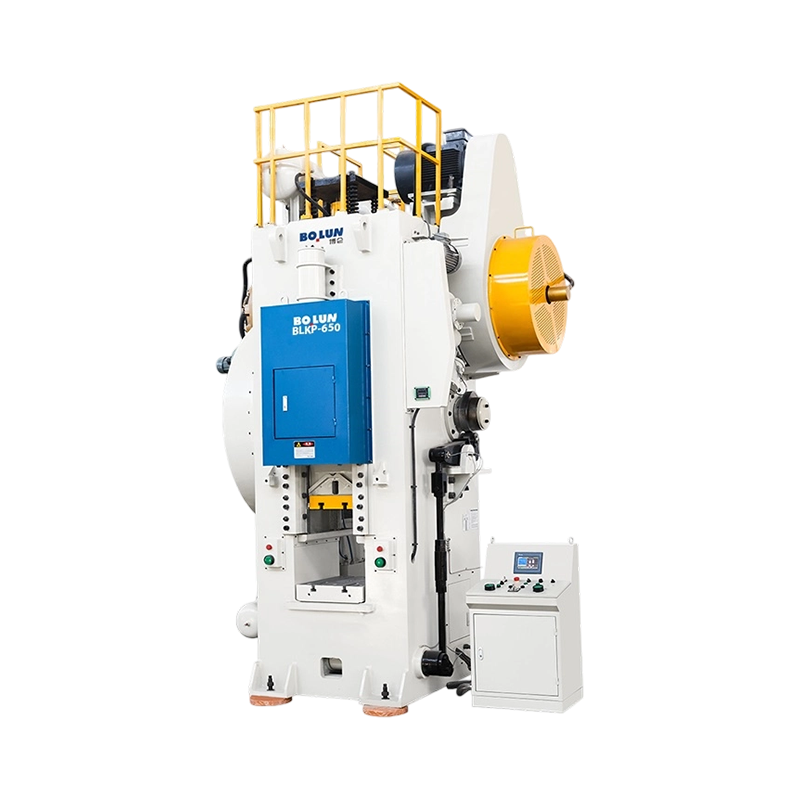
A prensa mecánica convierte la rotación de un motor eléctrico en el movimiento lineal de una corredera que impulsa una matriz para convertirla en chapa de metal, utilizando un volante para almacenar energía entre carreras y un embrague y freno para iniciar y detener cada ciclo. . Este enfoque de almacenamiento de energía permite altas velocidades de carrera y una producción constante de piezas, razón por la cual las prensas mecánicas siguen siendo el caballo de batalla de las plantas de estampado de gran volumen.
El motor acciona una correa conectada al volante, que gira libremente sobre el cigüeñal hasta que se acopla el embrague. Cuando está acoplado, el embrague transfiere la energía almacenada al cigüeñal o excéntrico, que mueve la biela y se desliza hacia arriba y hacia abajo. El freno detiene el cigüeñal en un punto definido del ciclo, generalmente en el punto muerto superior, para que la prensa esté lista para el siguiente golpe.
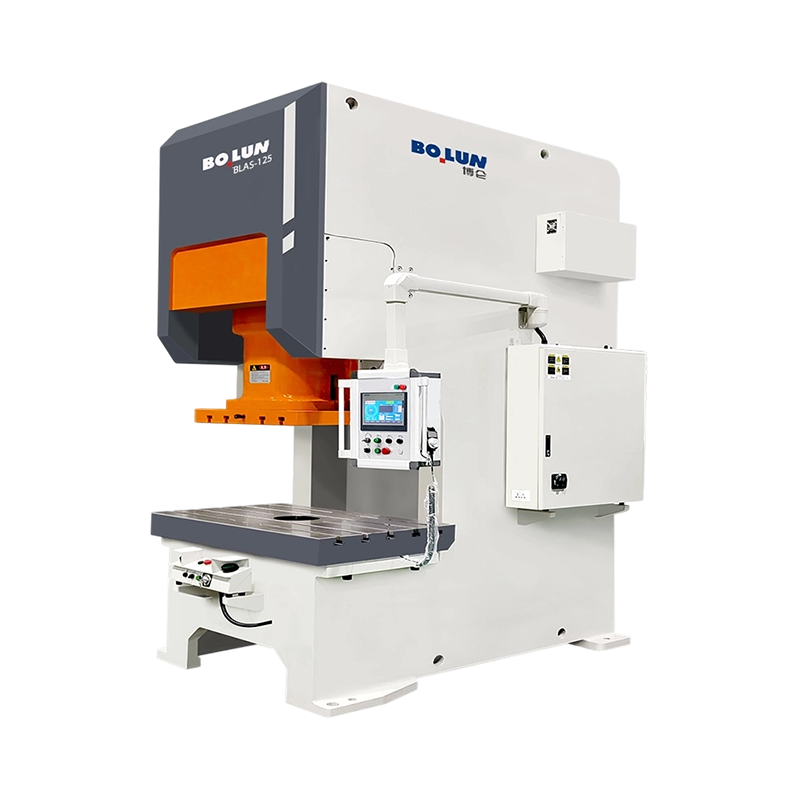
el máquina de prensa eléctrica de tipo abierto , a menudo llamada prensa de marco hueco o prensa de marco C, tiene un marco con forma de letra C, con la garganta abierta en el frente y en ambos lados para que los operadores y el equipo de automatización puedan alcanzar el troquel desde varias direcciones. .
La garganta abierta facilita la colocación de piezas en bruto, la extracción de piezas terminadas y la instalación o cambio de troqueles. Los equipos de preparación pueden trabajar desde el frente y los lados, y los transportadores o equipos de alimentación pueden acercarse desde más de un ángulo. Esta accesibilidad es una de las razones por las que las prensas abiertas son populares en talleres y plantas de tamaño mediano donde los cambios de matrices ocurren con frecuencia.
Las prensas abiertas se encargan de operaciones de corte, perforación, conformación ligera, acuñado, doblado y ensamblaje de piezas como soportes, contactos eléctricos, componentes de electrodomésticos y pequeñas piezas estructurales. Su capacidad suele oscilar entre 25 y 300 toneladas, con velocidades de carrera que varían según el tamaño y el diseño de la transmisión.
Debido a que el marco está abierto en los lados, se desvía más bajo cargas pesadas de encofrado, lo que puede reducir el paralelismo entre el tobogán y la plataforma y causar desgaste desigual o variación de piezas. . Los operadores no deben hacer funcionar una prensa abierta cerca de su tonelaje nominal durante períodos prolongados y deben utilizar el monitoreo de tonelaje cuando esté disponible para evitar sobrecargas.
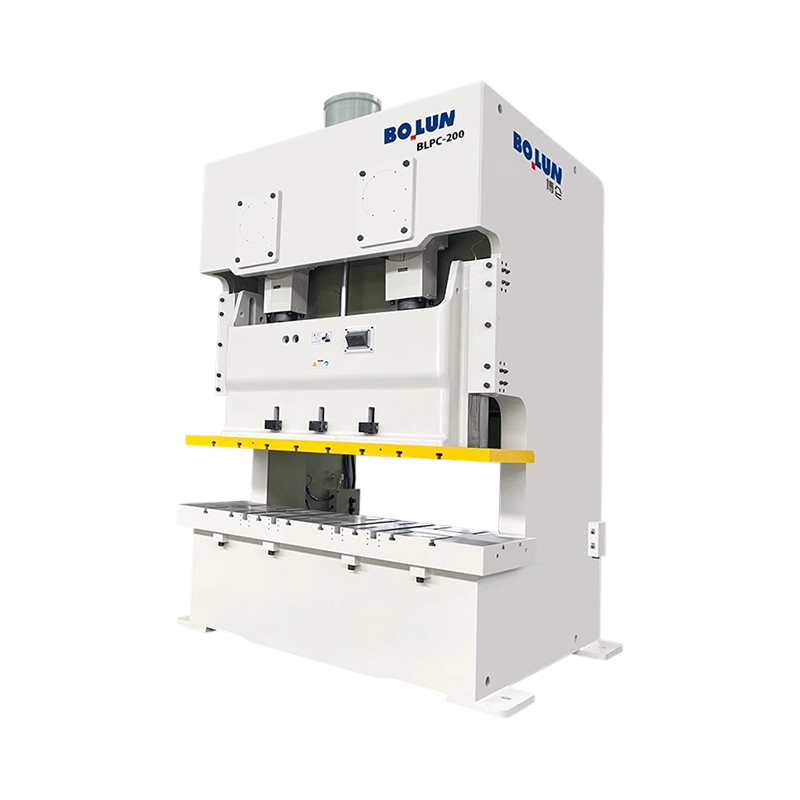
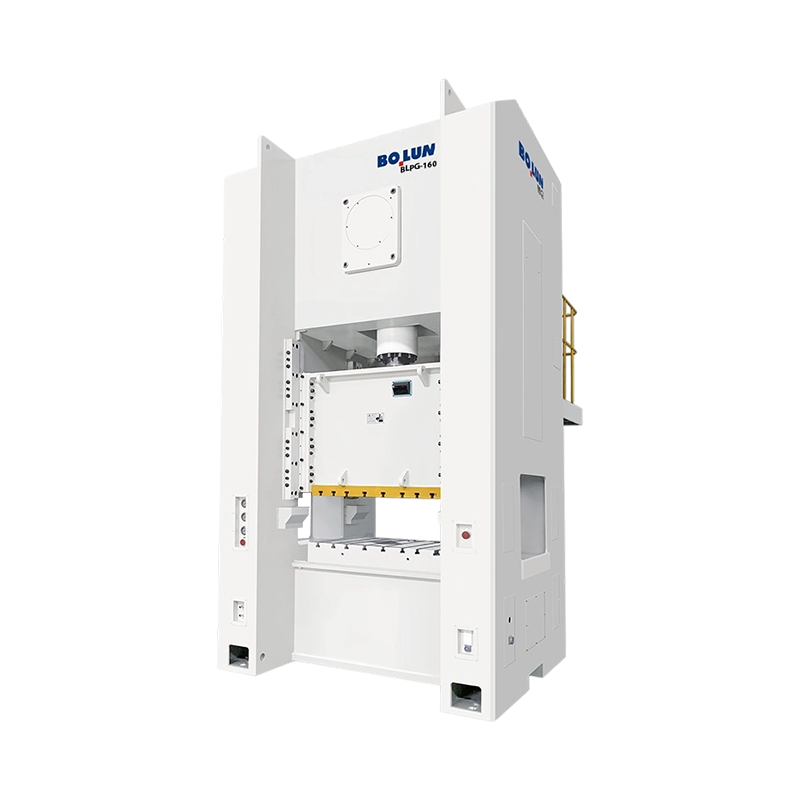
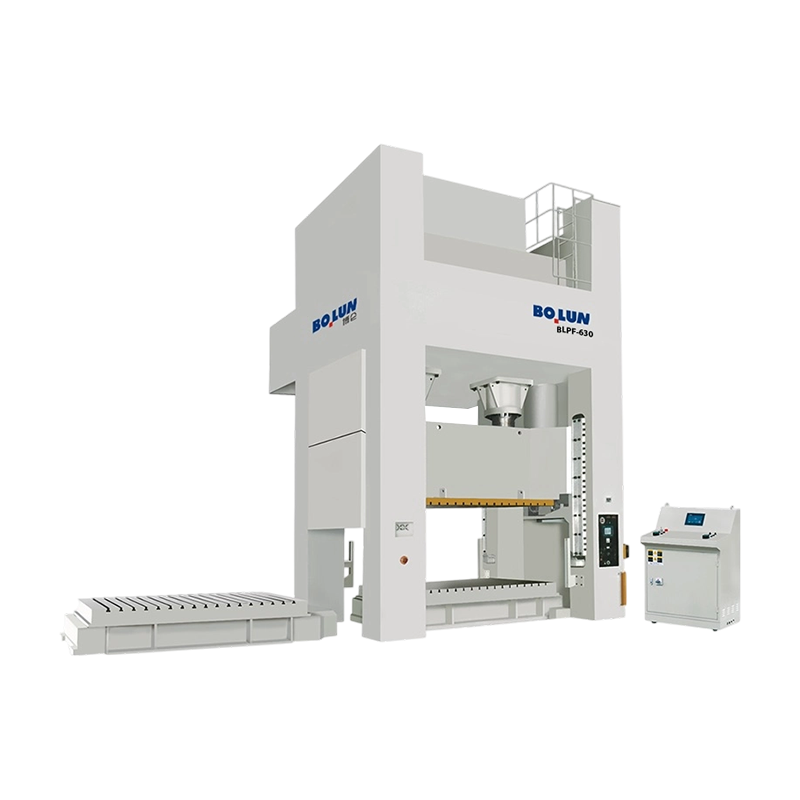
el closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
El marco cerrado mantiene la corredera y la plataforma paralelas bajo carga, lo cual es fundamental al formar piezas profundas o mantener tolerancias estrictas. El paralelismo constante reduce el desgaste de la matriz, extiende la vida útil de la herramienta y mantiene baja la variación dimensional en tiradas de producción largas. Por lo tanto, las prensas cerradas son la opción estándar cuando la precisión y la repetibilidad importan más que el acceso.
Las prensas cerradas se utilizan ampliamente en paneles de carrocería de automóviles, carcasas de electrodomésticos, componentes estructurales grandes y piezas embutidas profundas. Las capacidades comúnmente comienzan en cientos de toneladas y se extienden hasta miles para líneas de transferencia y tándem de gran tamaño. Su diseño rígido también admite soportes más grandes y áreas de matriz más grandes.
El marco cerrado limita el acceso, por lo que la carga y los cambios de matrices pueden llevar más tiempo y, a menudo, requieren puentes grúa, alimentadores automáticos o carga por robots. La mayor masa estructural y la mayor huella también aumentan los costos de capital, los requisitos de cimentación y las necesidades de espacio.
Una comparación directa aclara la elección del marco, porque cada diseño ofrece un equilibrio diferente entre acceso, rigidez, capacidad y costo. .
| Característica | Tipo abierto Power Press | Tipo cerrado Power Press |
|---|---|---|
| Forma del marco | Marco en forma de C o hueco | Lado recto o marco de carcasa |
| Rango de capacidad típico | Alrededor de 25 a 300 toneladas | Comúnmente de 200 toneladas a varios miles de toneladas. |
| Acceso a la zona | Frente y ambos lados abiertos. | Limitado, normalmente sólo delante y detrás |
| Rigidez del marco | Más bajo, más deflexión bajo carga. | Alto y excelente paralelismo. |
| tiempo de cambio de troquel | Generalmente más rápido | Generalmente más lento, a menudo asistido por grúa |
| Aplicaciones típicas | Blanking, perforación, formación de luz, montaje. | Embutición profunda, estampado pesado, paneles grandes. |
| Costo de capital relativo | Más bajo para uso liviano comparable | Más alto, con mayor base y huella |
El tonelaje por sí solo no describe una prensa, porque la longitud de la carrera, la altura de cierre, el tamaño de la plataforma y la capacidad de energía limitan qué piezas se pueden fabricar de forma segura y precisa. .
El tonelaje nominal es la fuerza máxima que la prensa puede ofrecer, pero los fabricantes lo especifican a una distancia particular antes del punto muerto inferior, generalmente unos pocos milímetros. Las operaciones de conformado que necesitan fuerza en un punto diferente de la carrera pueden exceder lo que la prensa puede entregar de manera segura, por lo que el punto de clasificación debe compararse con el proceso.
La longitud de la carrera determina qué tan lejos viaja el carro, lo que determina la profundidad a la que se puede embutir una pieza y si el equipo de alimentación puede limpiar el troquel. La altura de cierre es la distancia desde la base hasta el carro en el punto muerto inferior con la carrera ajustada, y debe adaptarse a la altura combinada de los juegos de troqueles y las piezas que se ejecutan.
La base y el soporte deben ser lo suficientemente grandes para soportar el juego de troqueles con márgenes claros para los pernos de montaje y el equipo de alimentación. Los troqueles de gran tamaño sobre bases de tamaño insuficiente provocan deflexión y carga desigual, lo que daña tanto las herramientas como la prensa.
| Especificación | Qué controla | Consideración típica |
|---|---|---|
| Tonelaje nominal | Fuerza de formación máxima | Confirmar el punto de calificación en el golpe. |
| Longitud del trazo | Profundidad de extracción y espacio libre de alimentación. | Haga coincidir la parte más larga y la altura del troquel |
| Altura de cierre | Espacio para juegos de troqueles | Incluye juego de troqueles y altura de piezas. |
| Golpes por minuto | Producción | Equilibra la velocidad con los límites de alimentación y seguridad. |
| Energía del volante | Energía disponible por golpe | Crítico para cortes y dibujos intensos |
| Paralelismo | Carga uniforme en toda la cara del troquel | Verificar la tolerancia de la pieza. |
La selección debe comenzar a partir de las piezas, no del catálogo de la prensa, porque la fuerza de formación, el tamaño de la pieza, la tolerancia y el volumen de producción determinan qué marco funcionará de manera confiable. .
Utilice los datos del proceso para el perímetro de corte, el espesor del material, la resistencia al corte y los requisitos de conformado para estimar la fuerza requerida. Agregue un margen de seguridad, generalmente al menos alrededor del 20 por ciento, para tener en cuenta la variación del material y el desgaste del troquel. Si la estimación se acerca a la capacidad nominal de una prensa abierta, una prensa cerrada suele ser la opción más segura.
Las piezas con tolerancias estrictas, especialmente aquellas que requieren una planitud o profundidad constante, se benefician de la rigidez de un marco cerrado. Para cortes y punzonados con tolerancias más flexibles, una prensa abierta puede ofrecer una precisión adecuada a un costo menor, siempre que se verifique y mantenga el paralelismo.
Las plantas de alta mezcla con cambios frecuentes de matrices se benefician del acceso abierto de una prensa de marco hueco. Las líneas dedicadas a unas pocas piezas grandes pueden justificar una prensa cerrada con transferencia automatizada o carga robótica, donde los límites de acceso importan menos.
Las prensas cerradas generalmente requieren cimientos más pesados, zonas libres más grandes y, a veces, equipo de manipulación elevado. Para las plantas con espacio de piso limitado o pisos débiles, las prensas abiertas pueden resultar más fáciles de instalar y reubicar.
Los procedimientos de configuración consistentes mantienen las piezas dentro de la tolerancia, reducen los desechos y evitan daños a los troqueles y a la prensa misma. .
Limpie el refuerzo y la zapata del troquel antes de la instalación y sujete el troquel de manera uniforme para evitar una carga desigual. Establezca la altura de cierre según la especificación del troquel y verifíquela con una sonda o un medidor de altura. Las carreras de prueba a baja velocidad deben confirmar que el troquel se cierra completamente y que las piezas se forman correctamente antes de aplicar la velocidad de producción.
Verifique el paralelismo entre la corredera y la cama periódicamente usando indicadores de cuadrante o calibres de cuña. En particular, las prensas abiertas deben revisarse periódicamente, ya que la deflexión y el desgaste pueden cambiar la alineación con el tiempo. Registre las lecturas para que las tendencias se vuelvan visibles antes de que las piezas salgan de la tolerancia.
Los gibs guían la corredera y su espacio afecta tanto la precisión como el desgaste. El exceso de espacio permite que la corredera se tambalee, mientras que un espacio demasiado pequeño provoca ataduras y calor. Siga el programa de lubricación para cojinetes, balancines y cigüeñal y utilice los grados de lubricante especificados por el fabricante.
Los forros de fricción del embrague y las pastillas de freno se desgastan con cada ciclo, y su condición determina la confiabilidad con la que la corredera se detiene en el punto correcto. Mida la distancia de frenado e inspeccione los revestimientos según el plan de mantenimiento. Los frenos desgastados aumentan el riesgo de sobrepaso y lesiones.
Las prensas mecánicas pueden causar lesiones graves en una fracción de segundo, por lo que la protección debe diseñarse, instalarse y verificarse como un sistema completo en lugar de tratarse como un accesorio opcional. .
Guardas fijas, guardas entrelazadas, cortinas de luz y dispositivos de detección de presencia protegen el punto de operación. La elección depende del trabajo, el método de alimentación y las necesidades de acceso. Los guardias deben impedir la entrada de las manos mientras la corredera se está moviendo y deben detener la prensa si se interrumpe.
Los controles de dos manos requieren que ambas manos estén sobre los actuadores antes de que se mueva la corredera, manteniéndolas alejadas del troquel. Los dispositivos de parada de emergencia deben estar al alcance de la mano y comprobarse periódicamente. El tiempo de parada y la distancia de parada deben medirse y documentarse para cada pulsación.
Las plantas deben seguir las normas de protección de máquinas que se aplican en su país, como las normas de OSHA en los Estados Unidos o las directivas y normas de maquinaria europeas pertinentes. Los operadores necesitan capacitación sobre configuración segura, manejo de troqueles, bloqueo, etiquetado y respuesta de emergencia. Las inspecciones periódicas confirman que las protecciones y los controles siguen funcionando según lo previsto.
Un programa de mantenimiento planificado reduce el tiempo de inactividad no planificado y mantiene la precisión de la prensa dentro de las especificaciones durante muchos años de funcionamiento. .
Los controles diarios deben cubrir los dispositivos de seguridad, los niveles de aceite, los ruidos inusuales y el estado de las matrices. Los controles semanales pueden incluir medición del espacio libre de las cuñas, tensión de la correa e inspección de sujetadores y pernos de montaje en la cama y el marco.
Las revisiones importantes generalmente abordan el reemplazo del embrague y los frenos, la inspección de los cojinetes, la alineación del cigüeñal y las revisiones del bastidor. Los intervalos dependen del ciclo de trabajo y las condiciones operativas, pero muchas plantas planifican revisiones cada pocos años para prensas muy cargadas.
El precio inicial es sólo un elemento del costo. El uso de energía, la mano de obra de mantenimiento, la disponibilidad de repuestos, la vida útil de los troqueles y las tasas de desechos contribuyen al costo total. Una prensa bien seleccionada y bien mantenida a menudo ofrece un costo por pieza más bajo que una máquina más barata que funciona mal.
La mayoría de los problemas de la prensa muestran señales tempranas de advertencia, como desviación dimensional, ruido inusual o desgaste desigual, y una verificación sistemática generalmente identifica la causa antes de que ocurran daños graves. .
Cuando las dimensiones de las piezas varían gradualmente, verifique el desgaste de la matriz, los ajustes de altura de cierre y el paralelismo. En prensas abiertas, la deflexión bajo carga puede cambiar los resultados a medida que aumenta el tonelaje, por lo que se debe monitorear la tendencia en todas las tiradas de producción.
Si la corredera se detiene o se sobrepasa, inspeccione el freno, verifique el suministro de aire o hidráulico cuando corresponda y verifique la lógica de control. Los problemas de parada deben solucionarse antes de iniciar la producción, porque el exceso crea riesgos tanto para la seguridad como para las herramientas.
Los golpes o traqueteos a menudo indican que las guías están desgastadas, pernos flojos o desgaste de los cojinetes. La vibración que aumenta con la velocidad puede indicar problemas en el volante o en la correa de transmisión. Una investigación temprana evita daños más costosos al cigüeñal o al bastidor en el futuro.
Pregunta: ¿Cuál es la principal diferencia entre una prensa eléctrica de tipo abierto y una de tipo cerrado?
un open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
Pregunta: ¿Qué rango de capacidad suelen cubrir las prensas abiertas?
Las prensas abiertas suelen oscilar entre 25 y 300 toneladas, según el tamaño del bastidor, el diseño de la transmisión y la aplicación prevista.
Pregunta: ¿Cuándo se debe seleccionar una prensa cerrada en lugar de una prensa abierta?
Las prensas cerradas se adaptan a embutición profunda, estampado pesado, paneles grandes y trabajos con tolerancias estrictas donde la deflexión del marco comprometería la precisión de la pieza. .
Pregunta: ¿Cómo ayuda un volante a una prensa mecánica?
el flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Pregunta: ¿Por qué es importante el punto de tonelaje nominal en la carrera?
Los fabricantes clasifican el tonelaje a una distancia específica antes del punto muerto inferior, por lo que las operaciones de formado que necesitan toda la fuerza en otras posiciones de carrera pueden exceder la capacidad segura. .
Pregunta: ¿Con qué frecuencia se debe comprobar el paralelismo?
El paralelismo debe verificarse según un cronograma definido por la planta, con controles más frecuentes en prensas abiertas y en prensas que funcionan cerca de la carga nominal o que producen piezas con tolerancias ajustadas.
Pregunta: ¿Qué dispositivos de seguridad se utilizan habitualmente en las prensas mecánicas?
Los dispositivos comunes incluyen protecciones fijas y enclavadas, cortinas de luz, sistemas de detección de presencia, controles de dos manos y botones de parada de emergencia. .
Pregunta: ¿Qué componentes se desgastan más rápidamente en una prensa mecánica?
Los forros de fricción del embrague, las pastillas de freno, las cuñas y las correas de transmisión suelen desgastarse más rápido, por lo que deben inspeccionarse periódicamente y mantenerse en stock como repuestos.
Pregunta: ¿Se puede utilizar una prensa abierta para trabajos de conformado pesados?
Las prensas abiertas pueden manejar un conformado moderado si la fuerza se mantiene dentro de la capacidad nominal y se mantiene el paralelismo, pero el conformado pesado o profundo generalmente requiere un marco cerrado.
Pregunta: ¿Cómo calculo la fuerza necesaria para una operación de estampado?
Calcule la fuerza a partir del perímetro de corte, el espesor del material y la resistencia al corte para el corte, luego agregue los requisitos de conformado y un margen de seguridad de aproximadamente el 20 por ciento. .


Comprensión de las prensas mecánicas y sus funciones esenciales ...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
Un comprador que compara una prensa de espacio abierto de 45 toneladas par...
Un gerente de producción de una planta de componentes metálicos de tamaño ...
Cuando planea producir piezas metálicas medianas o pequeñas en grandes vol...
Dos prensas pueden soportar una producción de 200 toneladas y aun así prod...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

