Una prensa eléctrica de punto único de tipo abierto impulsa su corredera desde una conexión en el centro, lo que mantiene la máquina simple y económica para trabajos livianos, mientras que una prensa eléctrica de punto doble de tipo abierto impulsa la corredera desde dos conexiones espaciadas a lo ancho, lo que mejora el equilibrio de carga, el paralelismo y la tolerancia en matrices más anchas. . Las prensas de un solo punto generalmente se eligen para piezas pequeñas, perforaciones y conformado ligero de hasta aproximadamente 100 toneladas, mientras que las prensas de doble punto generalmente se especifican para piezas más grandes y fuerzas desde aproximadamente 100 toneladas hasta aproximadamente 300 toneladas. .
Para los compradores e ingenieros de planta, la decisión práctica se basa en tres preguntas: qué tan grande es la matriz, qué tan lejos está la fuerza del centro de la corredera y qué tan estricta debe ser la tolerancia. Una prensa de un solo punto suele ser la opción correcta cuando las piezas son pequeñas y están centradas, mientras que una prensa de doble punto es más segura y precisa una vez que el troquel se ensancha o el trabajo está descentrado.
Accionamiento central, menor costo, solo cargas centradas
Dos unidades, mejor equilibrio y precisión
Ambos usan marcos C abiertos o espacios.
La carga excéntrica provoca inclinación y desgaste.
un máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C abierto en tres lados, lo que permite un fácil acceso al área de la matriz, y tanto las versiones de punto simple como las de punto doble comparten esta filosofía de marco pero difieren en la forma en que se acciona la corredera. .
La garganta abierta permite a los operadores y al equipo de alimentación llegar al troquel desde el frente y los lados. Esto es valioso en talleres y plantas de tamaño mediano donde los cambios de matrices son frecuentes. La desventaja es que el marco se flexiona más bajo carga que un diseño cerrado, por lo que la disposición del accionamiento y la forma en que se aplica la fuerza se vuelven especialmente importantes.
En ambos diseños, un cigüeñal o excéntrico convierte la rotación del volante en un movimiento hacia arriba y hacia abajo de la corredera a través de una o más bielas. El número de puntos de conexión determina cómo llega la fuerza de conformado al carro, y ese único factor determina el rendimiento, el costo y la idoneidad de cada máquina.
el prensa eléctrica de un solo punto de tipo abierto transmite toda su fuerza de formación a través de un punto de conexión, generalmente cerca de la línea central de la corredera, por lo que el troquel debe estar alineado precisamente con ese punto para evitar una carga desigual .
Debido a que solo hay una conexión de transmisión, el diseño de punto único tiene menos piezas móviles, un cigüeñal o disposición excéntrica más simple y un menor costo de fabricación. Las tareas de mantenimiento son menores, lo que se adapta a plantas y talleres más pequeños con personal técnico limitado.
Las prensas de un solo punto manejan piezas pequeñas y centradas, como terminales eléctricos, soportes pequeños, arandelas, clips y trabajos de perforación simples. Cuando la fuerza se concentra cerca del centro de la corredera y el troquel es compacto, la máquina ofrece resultados consistentes a un precio competitivo.
Cuando la fuerza de trabajo se encuentra alejada del único punto de conexión, la corredera tiende a inclinarse y esta inclinación aumenta con la distancia entre la fuerza y el centro de accionamiento. . Por lo tanto, el trabajo descentrado puede causar un desgaste desigual en las guías y guías y producir piezas que varían en dimensión o planitud. Los diseñadores reducen este efecto manteniendo el troquel centrado, utilizando guías más grandes y limitando el momento excéntrico que debe soportar la prensa.
el prensa eléctrica de doble punto de tipo abierto impulsa la corredera desde dos puntos de conexión espaciados a lo ancho, de modo que la fuerza se comparte entre ellos y la corredera se mantiene más nivelada bajo carga .
Dos puntos de conexión, a menudo impulsados por un cigüeñal común o dos ejes excéntricos, distribuyen la carga a lo largo del ancho del carro. Esta disposición reduce la inclinación cuando el troquel es ancho o cuando la fuerza no está perfectamente centrada. También mejora el paralelismo entre el carro y la cama, lo que permite una tolerancia de pieza más estricta.
Las prensas de doble punto se adaptan a troqueles más anchos, líneas de corte más largas, troqueles progresivos con múltiples estaciones y operaciones de conformado que aplican fuerza en un área más amplia. Los soportes para automóviles, piezas de electrodomésticos y estampado eléctrico con múltiples funciones a menudo funcionan de manera más confiable en una máquina de doble punto.
La segunda conexión de transmisión agrega componentes, requisitos de alineación y puntos de mantenimiento. El costo inicial es mayor y la instalación requiere atención a ambos puntos de conexión para que la corredera se mantenga equilibrada. El beneficio es una mayor estabilidad y un entorno de trabajo más amplio.
el comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Característica | Prensa de un solo punto | Prensa de doble punto |
|---|---|---|
| Conexiones de unidad | Una conexión central | Dos conexiones a lo ancho |
| Banda de capacidad típica | Hasta unas 100 toneladas | Alrededor de 100 a 300 toneladas |
| Tolerancia a cargas descentradas | Bajo, se inclina con fuerza excéntrica | Bien, las acciones se cargan en toda la diapositiva. |
| Paralelismo bajo carga | Requiere un centrado cuidadoso del troquel | Mejor mantenimiento en matrices más anchas |
| Costo relativo de compra | inferior | superior |
| Puntos de mantenimiento | Menos componentes de transmisión | Más rodamientos y conexiones para comprobar. |
| Piezas típicas | Pequeños espacios en blanco y terminales centrados. | Soportes anchos y matrices progresivas |
el location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Cuando la fuerza del troquel se centra sobre el punto de conexión, la prensa de un solo punto se comporta casi como una máquina ideal, con un desgaste uniforme y dimensiones de pieza estables. Los troqueles pequeños colocados cuidadosamente en la línea central son el punto ideal para este diseño.
Una carga excéntrica crea un momento que intenta inclinar el tobogán. Por ejemplo, una matriz cuyos bordes cortantes se asientan a 50 milímetros del centro de accionamiento en una prensa de un solo punto puede producir una inclinación notable que aparece como rebabas en un lado de la pieza. Las prensas de doble punto reducen este momento al dividir la fuerza entre dos conexiones, por lo que el mismo troquel suele funcionar con menos distorsión.
Planifique el diseño del troquel de modo que el centroide combinado de la fuerza de corte quede lo más cerca posible del centro impulsor. Si el centroide no se puede mover al centro, el diseño debe cambiar hacia una máquina de doble punta o agregar características de guía como guías más pesadas y elementos de matriz equilibrados.
La selección debe basarse en las piezas, la matriz y los requisitos de tolerancia en lugar de solo en el precio, porque una configuración de unidad no coincidente causa problemas repetidos que cuestan más que los ahorros iniciales. .
Mida el ancho del troquel y la extensión de las estaciones de corte o formado. Los troqueles estrechos y centrados son compatibles con máquinas de un solo punto, mientras que los troqueles anchos y las herramientas progresivas de estaciones múltiples generalmente necesitan soporte de doble punto.
Calcule la fuerza de obturación o formación a partir del perímetro, el espesor del material y la resistencia al corte. Mantenga un margen de aproximadamente un 20 por ciento por debajo del tonelaje nominal para una operación normal. Si la fuerza máxima está cerca de la capacidad de un solo punto, una prensa de doble punto ofrece más espacio para la variación.
Las piezas de gran volumen con tolerancias estrictas se benefician de la estabilidad de una prensa de doble punto, porque el paralelismo se mantiene durante más tiempo entre comprobaciones. Los prototipos de bajo volumen o los trabajos de tiradas cortas a menudo se pueden manejar de manera económica en una máquina de un solo punto.
El tonelaje describe solo una parte de una prensa, por lo que los compradores deben evaluar la carrera, la altura de cierre, el tamaño de la plataforma y la capacidad de energía junto con la configuración de la transmisión. .
Los fabricantes clasifican el tonelaje a una distancia específica antes del punto muerto inferior. El trabajo de encofrado que necesita fuerza máxima en un punto de carrera diferente puede exceder la capacidad segura, por lo que el punto de clasificación debe coincidir con los requisitos del proceso.
La longitud de la carrera debe acomodar la pieza más larga y el equipo de alimentación, mientras que la altura de cierre debe incluir la altura del troquel y cualquier apilamiento de piezas. Las prensas de doble punto con marcos más grandes pueden ofrecer más opciones de altura de cierre para herramientas progresivas.
| Especificación | Por qué es importante | Pregunta para hacer al proveedor |
|---|---|---|
| Tonelaje nominal y punto de calificación | Establece la fuerza máxima segura | ¿A qué distancia de brazada es válida la calificación? |
| Carga excéntrica permitida | Limita el trabajo descentrado | ¿Cuál es el momento máximo para este cuadro? |
| Especificación de paralelismo de diapositivas | Controla la precisión de las piezas | ¿Qué tolerancia se garantiza a plena carga? |
| Golpes por minuto | Capacidad de producción | ¿Esta tarifa es válida para el tonelaje nominal? |
| Dimensiones de la cama y el almohadón | Tamaño del troquel y espacio de montaje. | ¿Qué tamaños de troqueles encajan sin modificaciones? |
El diseño de la matriz y la configuración de la unidad deben considerarse en conjunto, porque una matriz que funciona bien en una máquina puede producir piezas deficientes en otra. .
Coloque el troquel de modo que la fuerza de corte combinada caiga cerca del centro impulsor. Los pilares guía y los casquillos deben tener el tamaño adecuado para la carga lateral esperada, y la zapata del troquel debe ser lo suficientemente ancha como para mantener el punzón y el troquel alineados debajo de la corredera.
Los troqueles progresivos distribuyen la fuerza en varias estaciones. En una prensa de doble punto, disponga las estaciones de manera que la carga se distribuya uniformemente entre los dos puntos de conexión. Las cargas desiguales de las estaciones aún pueden producir efectos de momento, por lo que se deben verificar los cálculos de fuerza para cada estación.
Los sistemas de guía más pesados y las superficies de desgaste endurecidas ayudan a controlar la desalineación en ambos diseños. La inspección periódica de los pilares guía, los casquillos y las superficies de las cuñas mantiene el troquel en movimiento sin problemas y protege la calidad de las piezas en tiradas largas.
La precisión de la configuración determina si cualquiera de las configuraciones logra el rendimiento de diseño y se deben incorporar comprobaciones de alineación en cada cambio de matriz. .
Limpie el soporte y la zapata del troquel, coloque el troquel según sus marcas centrales y sujételo uniformemente con el torque especificado. Establezca la altura de cierre según la especificación del troquel y confirme el cierre con una galga de espesores antes de ejecutarlo a velocidad de producción.
Verifique el paralelismo entre el tobogán y la cama usando indicadores de cuadrante en varios puntos a lo largo de la cama. Las prensas de doble punto deben mostrar lecturas consistentes en todo el ancho, mientras que las prensas de un solo punto pueden mostrar una variación mayor si el troquel está descentrado. Registre las lecturas para identificar la desviación con el tiempo.
En una prensa de doble punto, ambos puntos de conexión deben encajar de manera consistente. Verifique la longitud de la biela, el estado del buje y la sincronización de la transmisión para que la corredera no gire durante la carrera. La sincronización inconsistente se manifiesta como características de piezas desiguales y ruidos anormales.
Las demandas de mantenimiento crecen con el número de conexiones de accionamiento, por lo que las prensas de doble punto requieren una inspección más planificada que las máquinas de un solo punto. .
Concéntrese en el cojinete de conexión central, la holgura de la cuña, el estado del embrague y el freno y la lubricación del cigüeñal principal. Debido a que la carga está concentrada, el desgaste de las chavetas y de las guías se debe verificar con frecuencia cuando las matrices están descentradas.
Inspeccione ambos cojinetes de conexión, ambos conjuntos de bielas y ambos juegos de chavetas. Compruebe que la lubricación llegue a todos los puntos y que los dos lados se desgasten a un ritmo similar. El desgaste desigual entre los lados es una señal de advertencia temprana de que es necesario prestar atención a la alineación o la carga del troquel.
Las prensas de marco abierto aún crean serios riesgos de aplastamiento y enredo, y el sistema de seguridad debe coincidir con la configuración del accionamiento y el método de alimentación. .
Utilice protecciones fijas, protecciones entrelazadas, cortinas de luz o dispositivos de detección de presencia que impidan la entrada de las manos durante la carrera. La garganta abierta debe manejarse con cuidado porque proporciona acceso a peligros desde varias direcciones.
Los dos controles manuales mantienen ambas manos alejadas del troquel durante el recorrido. Mida la distancia de frenado y el tiempo de frenado con regularidad, ya que el desgaste de los frenos modifica estos valores. Una prensa que se sobrepasa puede dañar las herramientas y poner en peligro a los operadores.
Los operadores y el personal de mantenimiento necesitan capacitación sobre el manejo de troqueles, procedimientos de configuración y etiquetado de bloqueo antes de cualquier trabajo interno. Siga los requisitos de protección de máquinas que se aplican en su país, como las reglas de OSHA en los Estados Unidos o las directivas europeas pertinentes.
Las aplicaciones reales muestran cómo se utilizan las dos configuraciones en la producción diaria, y los ejemplos siguientes reflejan prácticas comunes más que modelos de máquinas específicos. .
Una pequeña prensa de un solo punto que ejecuta una matriz de corte centrada puede producir terminales con altas velocidades de carrera. Debido a que las piezas son pequeñas y la fuerza está bien centrada, el diseño de punto único proporciona resultados confiables a un menor costo de equipo.
Los brackets más anchos con múltiples funciones de perforación y formación a menudo funcionan con prensas de doble punto. La carga compartida y el mejor paralelismo ayudan a mantener la posición y la planitud del orificio en tiradas de producción largas.
Las piezas de electrodomésticos que combinan corte y doblado en un área de matriz amplia con frecuencia se benefician de las máquinas de doble punta. La distribución consistente de la fuerza reduce la variación del retorno elástico y mejora el ajuste del ensamblaje.
El precio de compra es sólo una parte de la decisión y el costo total de propiedad incluye la tasa de desperdicio, la vida útil de la matriz, la mano de obra de mantenimiento y el tiempo de inactividad. .
Para piezas pequeñas centradas, una prensa de un solo punto puede ofrecer el costo total más bajo, porque su accionamiento más simple y su menor precio de capital se adaptan a trabajos de tiradas cortas y de baja complejidad. Los ahorros desaparecen rápidamente si las matrices descentradas causan desechos frecuentes o desgaste prematuro de las herramientas.
Una prensa de doble punto a menudo se amortiza gracias a una menor cantidad de desechos, una mayor vida útil del troquel y menos quejas de precisión en piezas de gran o gran volumen. Su precio de compra más elevado se justifica cuando los ciclos de producción son largos y los requisitos de tolerancia estrictos.
La mayoría de los problemas relacionados con la transmisión se presentan como piezas desiguales, desgaste anormal o ruido, y una verificación estructurada encuentra la causa más rápido que la prueba y el error. .
Las rebabas unilaterales a menudo indican una inclinación causada por una carga descentrada en una prensa de un solo punto o un paralelismo desigual en una prensa de doble punto. Primero verifique el centrado del troquel, luego verifique el paralelismo y las holguras de las cuñas.
Un mayor desgaste en una chaveta indica carga excéntrica o desalineación. Ajuste la posición de la matriz, restablezca las holguras e inspeccione las superficies de las guías. Reemplazar las cuñas desgastadas antes de que dañen la corredera evita reparaciones costosas.
Los golpes pueden deberse a casquillos de conexión desgastados, sujetadores flojos o diferencias de sincronización entre los puntos de conexión. Detenga la prensa, inspeccione cada conexión y confirme las holguras de los casquillos antes de reanudar la producción.
Pregunta: ¿Qué es una prensa eléctrica de un solo punto de tipo abierto?
Es una prensa de marco en C abierta que impulsa la corredera desde un punto de conexión cerca del centro, ofreciendo una construcción simple y de bajo costo para trabajos centrados y livianos. .
Pregunta: ¿Qué es una prensa eléctrica de doble punto de tipo abierto?
Es una prensa de marco abierto que impulsa la corredera desde dos puntos de conexión a lo ancho, compartiendo la carga y mejorando el paralelismo en troqueles más anchos.
Pregunta: ¿Por qué la carga descentrada causa problemas en las prensas de un solo punto?
La fuerza descentrada crea un momento que inclina la corredera, lo que provoca un desgaste desigual de las cuñas, rebabas en un lado de las piezas y variación dimensional. .
Pregunta: ¿Qué capacidad suelen cubrir las prensas de un solo punto?
Las prensas de un solo punto se utilizan comúnmente hasta aproximadamente 100 toneladas, según el tamaño y el diseño del marco, con la clasificación exacta definida por el fabricante.
Pregunta: ¿Cuándo se debe elegir una prensa de doble punto?
Elija una prensa de doble punto para matrices anchas, herramientas progresivas, fuerzas descentradas y piezas con tolerancias ajustadas producidas en tiradas largas .
Pregunta: ¿Cómo afecta el marco abierto a la precisión?
un open frame flexes more under load than a closed frame, so drive configuration, die centering, and parallelism checks become especially important for accuracy.
Pregunta: ¿Cómo calculo la fuerza necesaria para una operación de corte?
Multiplique el perímetro de corte por el espesor del material y la resistencia al corte, luego agregue los requisitos de formación y un margen de seguridad de aproximadamente un 20 por ciento por debajo de la capacidad nominal. .
Pregunta: ¿Qué mantenimiento es diferente en las prensas de doble punto?
Las prensas de doble punto requieren controles en ambos cojinetes de conexión, ambas bielas y ambos juegos de chavetas, además de la confirmación de que los dos lados se desgastan a tasas similares.
Pregunta: ¿Qué causa las rebabas unilaterales en una pieza estampada?
Las rebabas unilaterales generalmente apuntan a inclinarse debido a una carga descentrada o a un paralelismo desigual, y la reparación comienza con la verificación del centrado del troquel y los espacios libres de las cuñas.
Pregunta: ¿Es más barato tener una prensa de un solo punto?
Para piezas pequeñas centradas con una disposición cuidadosa del troquel, una prensa de un solo punto a menudo tiene un costo total más bajo, pero el trabajo descentrado puede borrar esa ventaja debido a los desechos y el desgaste de las herramientas. .


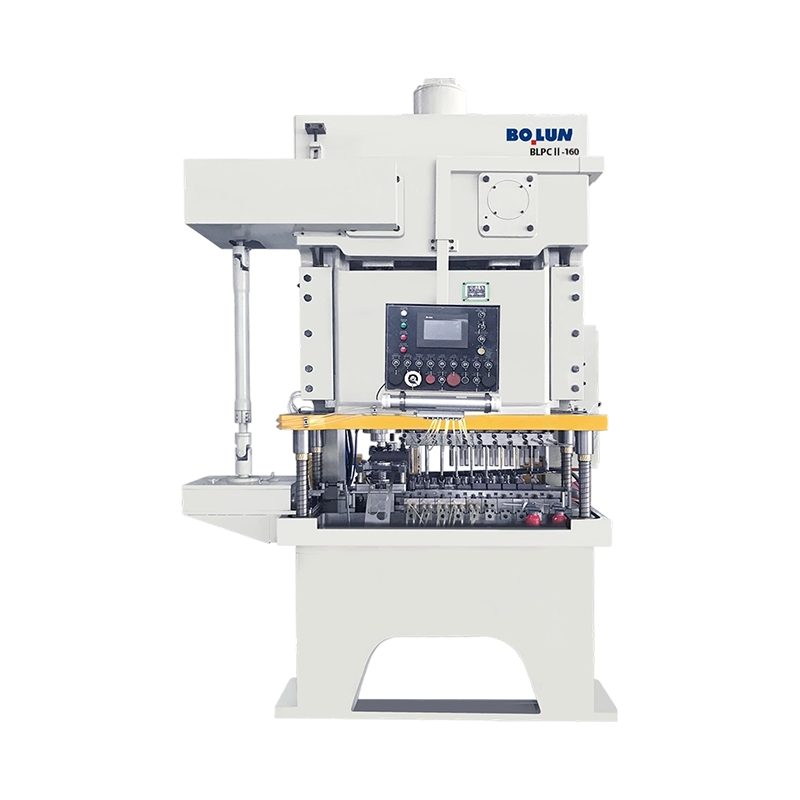
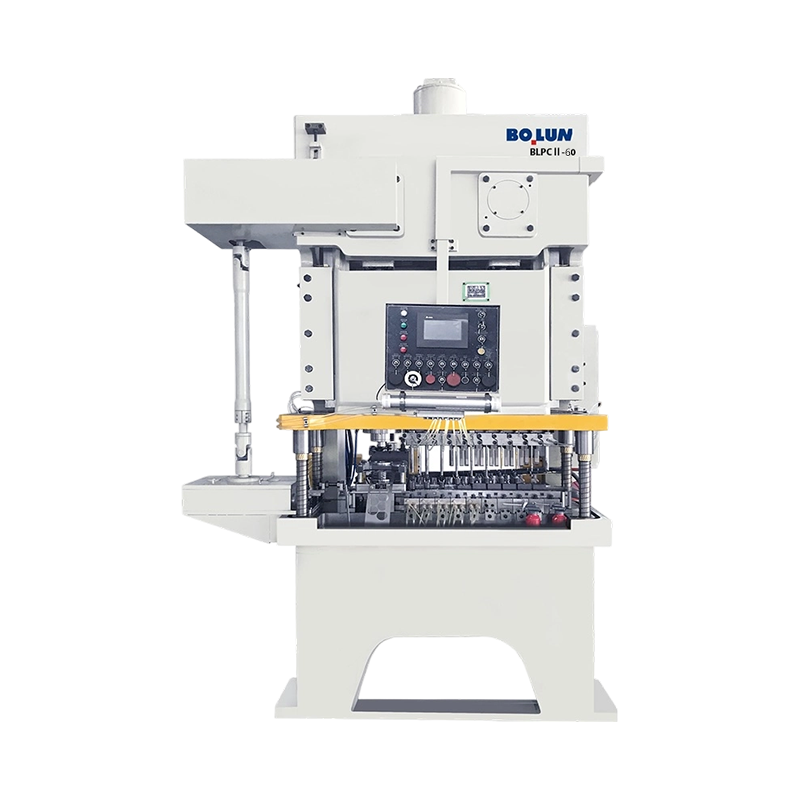
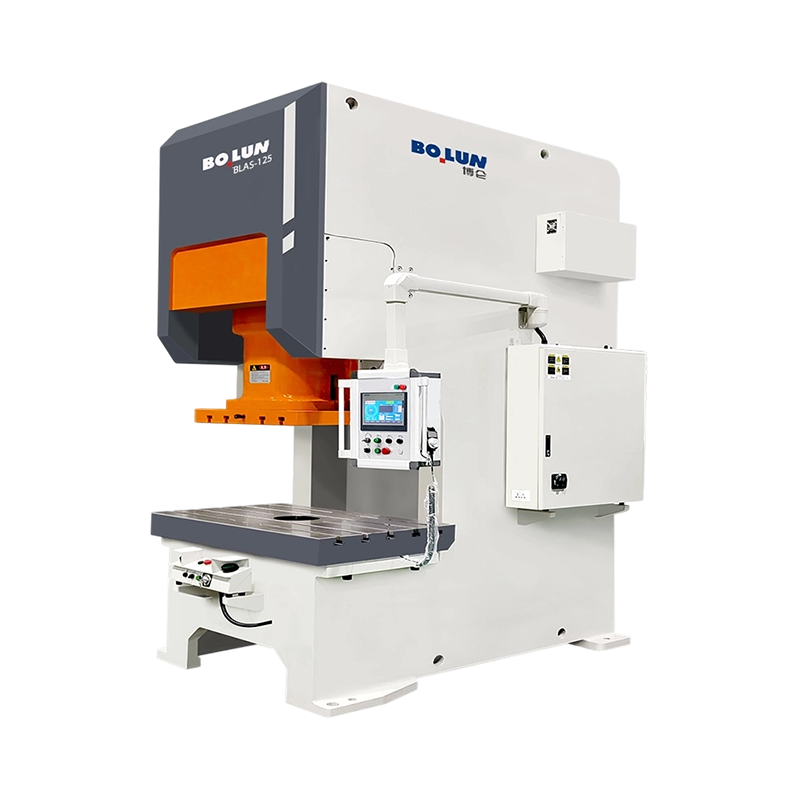
Una planta de tornillería en Taizhou recibe una solicitud de un proveedor ...
Coloque una prensa de marco abierto de 160 toneladas y una prensa de marco...
Comprensión de las prensas mecánicas y sus funciones esenciales ...
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Las máquinas de prensa eléctrica se clasifican de dos maneras pri...
Un comprador que compara una prensa de espacio abierto de 45 toneladas par...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

