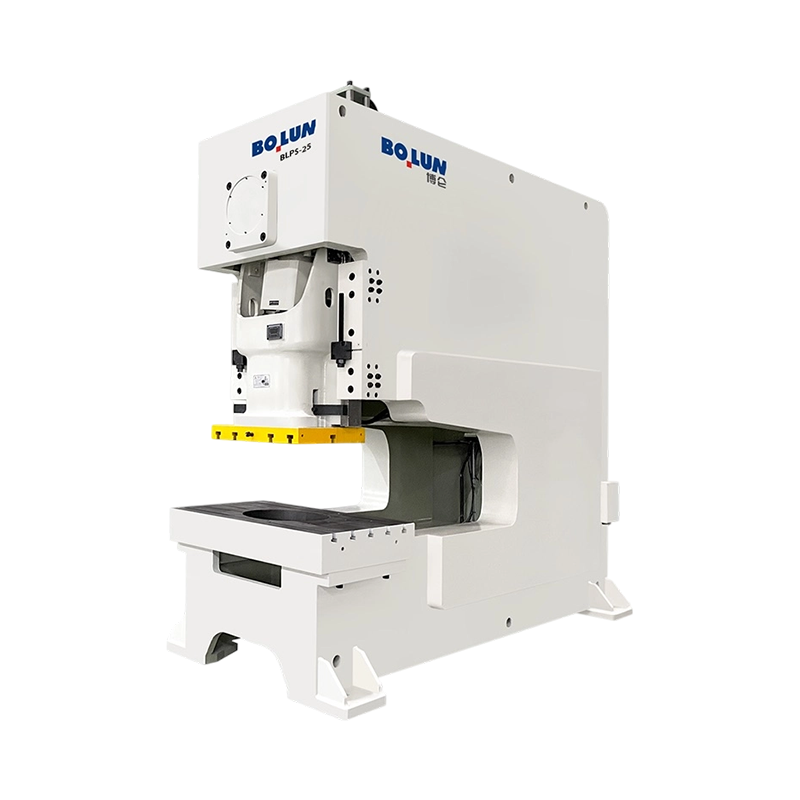


La prensa eléctrica compacta de precisión y garganta profunda con espacio abierto BLPS-25 es una máquina ág...
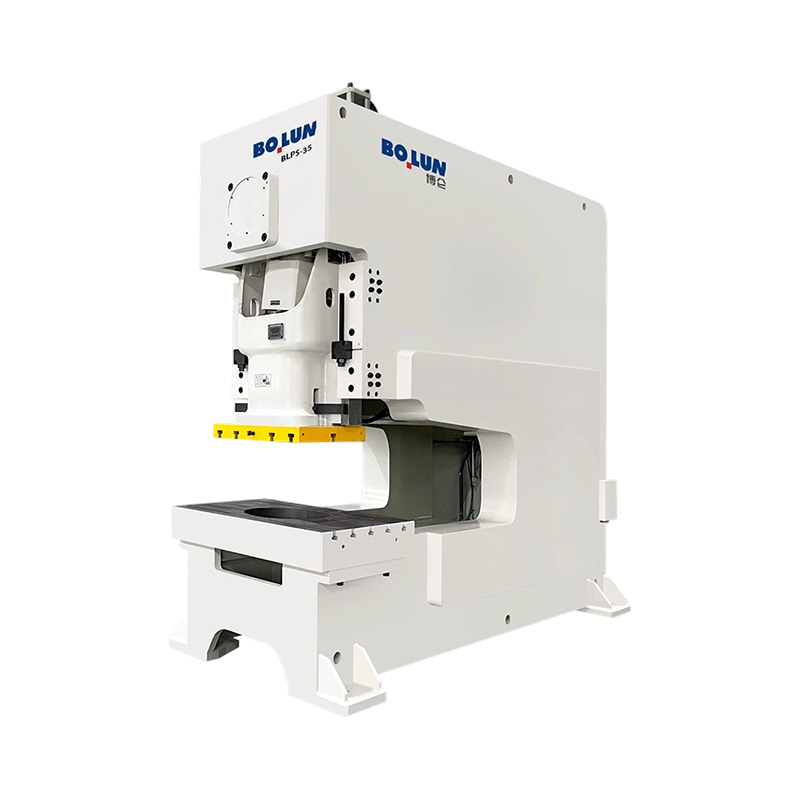
La prensa eléctrica de garganta profunda, versátil, de alta estabilidad y con espacio abierto BLPS-35 ofrec...
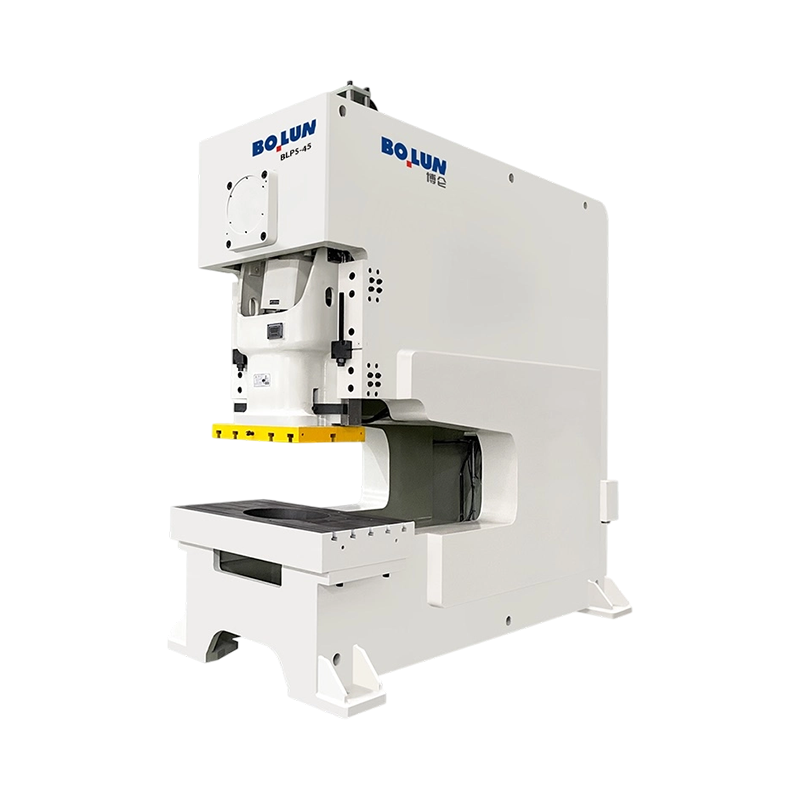
La prensa eléctrica robusta de garganta profunda y espacio abierto de gran capacidad BLPS-45 está diseñada ...
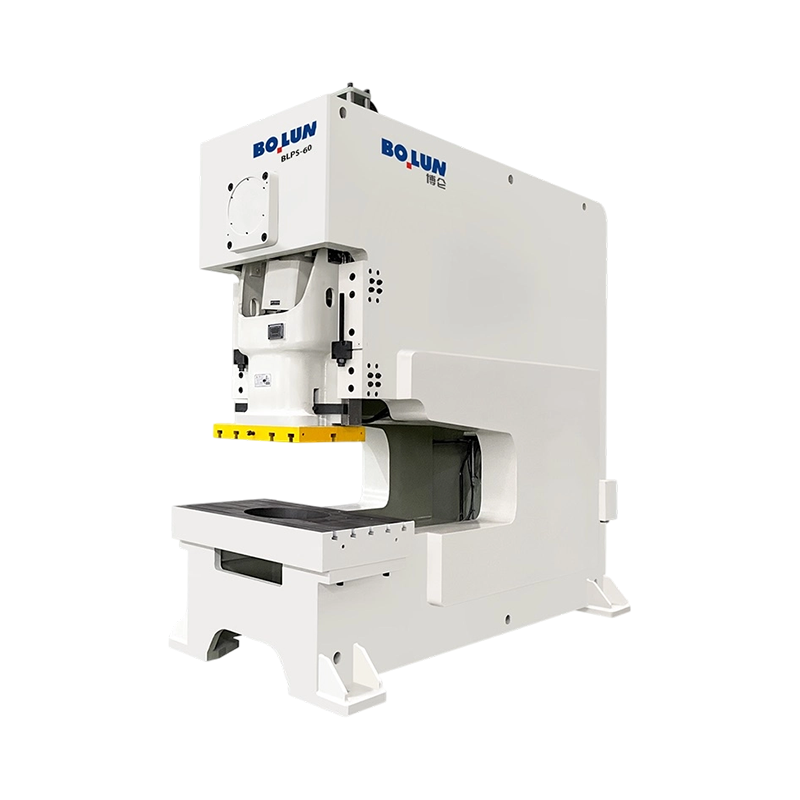
La prensa eléctrica de garganta profunda y espacio abierto de acceso profundo BLPS-60 está diseñada para el...
La serie de garganta profunda de Bolun es una solución de ingeniería especializada diseñada específicamente para el procesamiento de chapa metálica de gran formato donde el alcance del marco en C estándar es insuficiente. La característica distintiva de esta serie es su profundidad de garganta significativamente mayor, lo que proporciona el espacio libre necesario para procesar piezas de trabajo grandes lejos de los bordes del material. Esto lo convierte en un activo indispensable para industrias como la señalización a gran escala, conductos HVAC y carpintería metálica arquitectónica.
La calidad de la construcción es primordial en los diseños profundos. A diferencia de las prensas estándar, nuestra serie utiliza un marco soldado de placa de acero de alta resistencia y ultrarreforzado que se somete a un riguroso proceso de tratamiento térmico para un máximo alivio de la tensión. Esto asegura que el marco mantenga una rigidez superior incluso con la garganta más profunda, eliminando efectivamente el riesgo de "apertura angular" o deflexión durante impactos de alto tonelaje. Esta integridad estructural es vital para preservar la alineación de la matriz y extender la vida útil de las costosas herramientas.
En términos de rendimiento, está equipado con un embrague de fricción neumático de alto par y una unidad de freno de precisión, lo que permite una respuesta rápida y carreras únicas o continuas confiables. La seguridad está integrada en todos los niveles, con una válvula de seguridad de doble solenoide para evitar golpes accidentales y un sistema de protección de sobrecarga hidráulica que protege la máquina de picos de tonelaje.
La transmisión interna se basa en un cigüeñal de acero de aleación forjado 42CrMo y casquillos de bronce y estaño CuSn12 de primera calidad, lo que garantiza una durabilidad a largo plazo y una entrega de potencia suave. Además, el sistema de control inteligente basado en PLC garantiza un "apretón de manos" perfecto con servoalimentadores NC y robots de automatización. Con su alcance extendido y su construcción ultrarrígida, nuestra serie Bolun es la solución definitiva para los fabricantes que buscan superar las limitaciones de la geometría de la prensa estándar sin comprometer la precisión o la potencia.
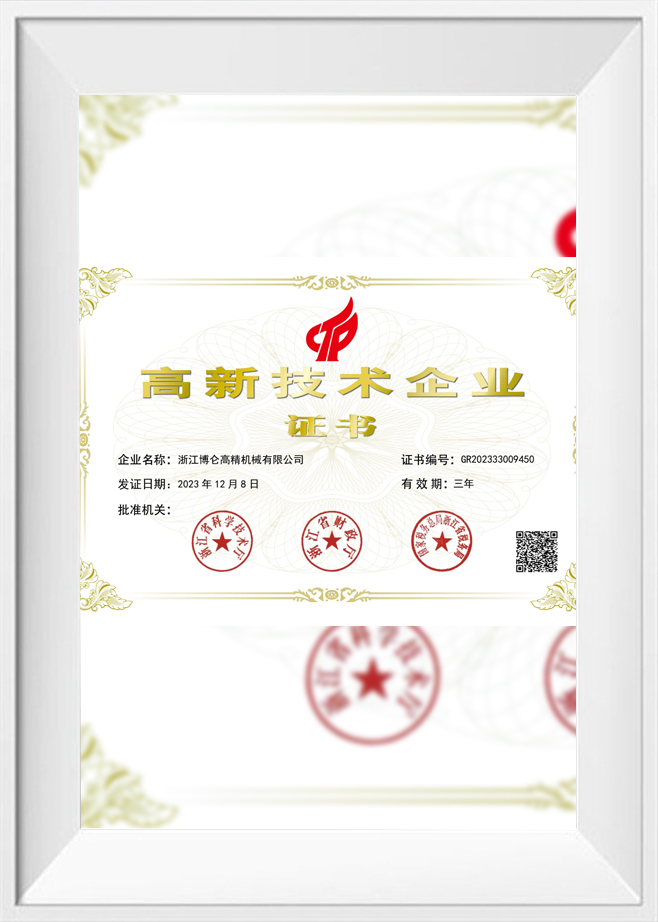
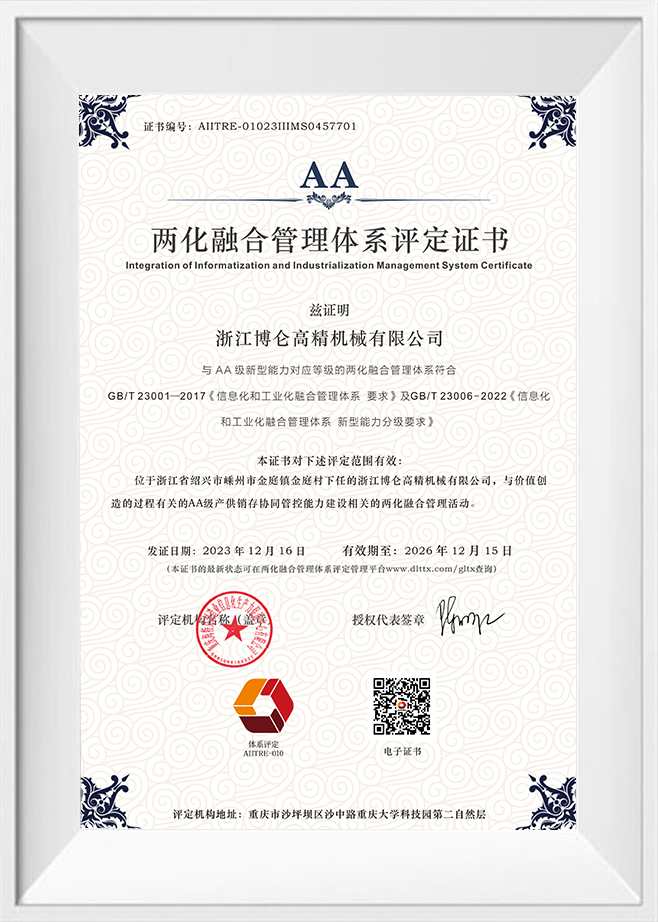
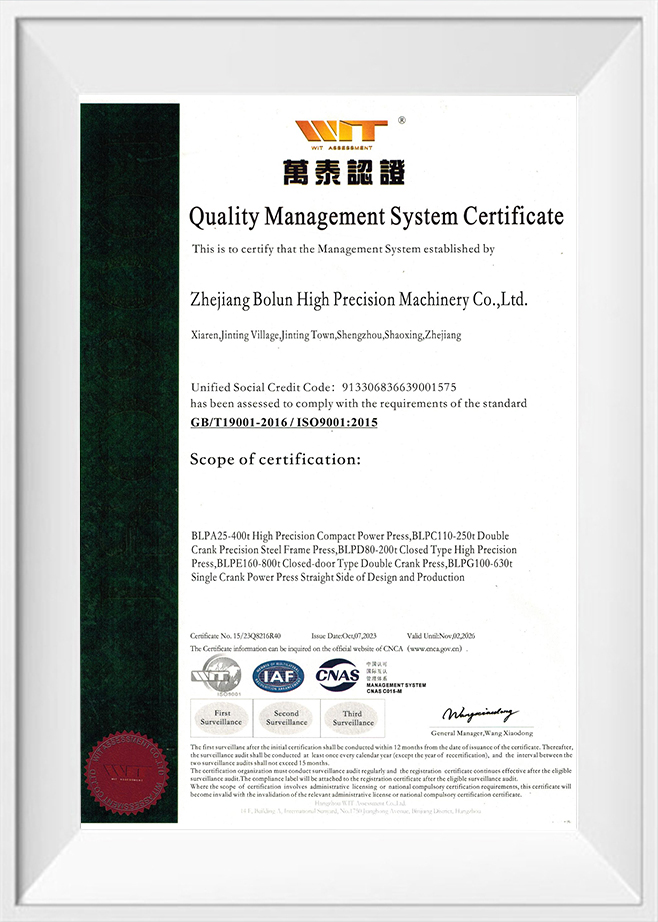
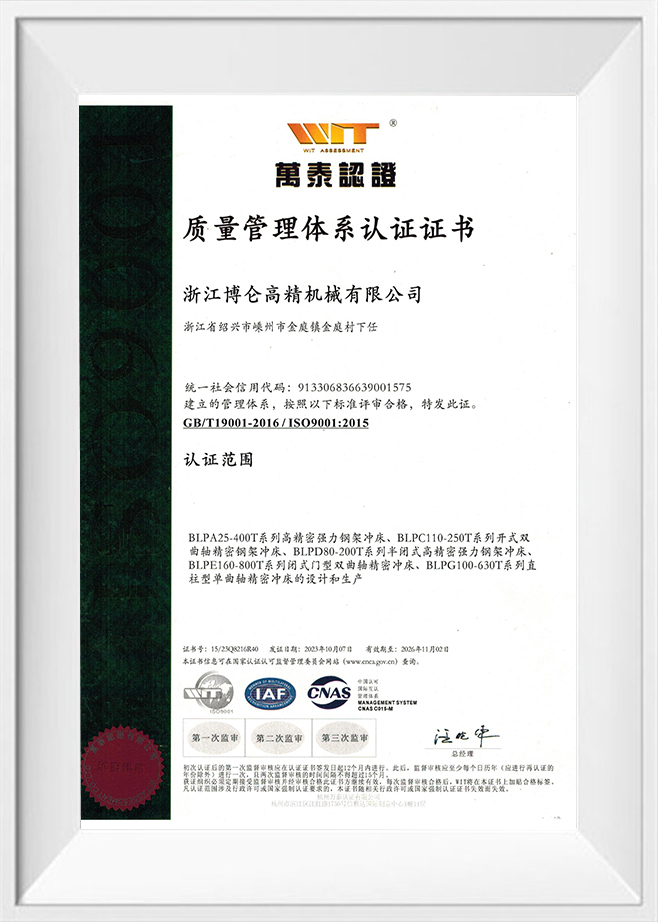
Como China Fabricantes de prensas de garganta profunda de tipo abierto y Proveedores de prensas de garganta profunda, Zhejiang Bolun High-Precision Machinery Co., Ltd. está ubicada en Zhejiang, el corazón de la fabricación de precisión de China. Con dos décadas de profundo arraigo en la industria de fabricación de maquinaria, la empresa ha aprovechado una profunda acumulación sectorial y avances técnicos para convertirse en una empresa moderna y líder en equipos de conformado de alta precisión. Integramos investigación y desarrollo, diseño, producción, ventas y servicio. Desde nuestros inicios perseverando ante los desafíos hasta nuestro actual liderazgo en los campos de la maquinaria de forja y fundición, Bolun Machinery ha establecido un sistema de gestión de producción profesional, maduro y eficiente. Nos dedicamos a ofrecer a los clientes globales soluciones superiores de máquinas herramienta industriales.
 Más sobre nosotros
BOLUN

0+
años
Experiencia en el sector

0+
Unidades producidas (año anterior)

0+
Número de empleados

0+
$
Millones de valor de producción anual

Diseño de un solo punto Una conexión de accionamiento en el centro del carro Diseño de doble punto Dos conexiones de accionamiento repartidas por el portaobjetos. La respuesta corta: punto único versus punto doble para pre...
La respuesta corta: qué tipo de marco se adapta a su trabajo un máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C o con espacio que deja accesibles tres lados del área de trabajo, lo que facilita la carga de troqueles y la alimentación de piezas, mientras que una ...
Una prensa no es una categoría de máquina. Es una familia de máquinas formadoras de metales definidas por bastidor, accionamiento, puntos de conexión del ariete y proceso previsto. Es por eso que dos máquinas con el mismo tonelaje pueden comportarse de manera muy diferente en el mismo troquel: una puede mantener ...
En la fabricación de chapa metálica, el procesamiento de paneles de gran tamaño requiere configuraciones de equipos especializados que difieren de los diseños de estampado estándar. La prensa eléctrica de garganta profunda y espacio abierto está diseñada específicamente para manejar láminas anchas de material, como las que se utilizan en grandes gabinetes eléctricos, paneles de ventilación y componentes de carrocerías de vehículos. Para configurar esta maquinaria con éxito, se deben mantener en equilibrio tres variables principales: la fuerza de corte requerida de la aplicación, la profundidad física de la garganta necesaria para limpiar la pieza de trabajo y la capacidad total de tonelaje de la máquina. Estos tres elementos no pueden evaluarse de forma aislada. Un cambio en la profundidad de la garganta altera directamente el apalancamiento estructural del marco, lo que a su vez dicta el peso del marco requerido y el tonelaje necesario para limitar la deflexión física durante la carrera de estampado. Equilibrar estos factores es un desafío fundamental de la ingeniería de conformado de metales.
Al cortar metal, la fuerza requerida está determinada por el perímetro del corte, el espesor de la lámina y la resistencia al corte del material. Esta fuerza de supresión crea una carga de impacto concentrada que debe ser absorbida completamente por el marco de la prensa. En una configuración de espacio abierto, la falta de tirantes o columnas delanteras significa que todas las fuerzas de reacción se transfieren a través de la garganta trasera curva de la máquina. La distancia desde el centro del tobogán hasta la pared del marco posterior actúa como un brazo de palanca, magnificando el momento de flexión experimentado por las placas de acero. Seleccionar una especificación de máquina requiere comprender cómo este aprovechamiento se escala con configuraciones de garganta más profundas.
El primer paso en la integración de la prensa es determinar la fuerza de corte base de las piezas metálicas específicas. La fórmula utilizada para calcular esta fuerza multiplica la longitud total de corte por el espesor del material y la resistencia máxima al corte. Este valor calculado representa la fuerza estática teórica necesaria para fracturar el metal. Sin embargo, en entornos de producción, se deben aplicar márgenes de seguridad adicionales para tener en cuenta el desgaste de las herramientas, las variaciones en el espesor del material y la resistencia de los cojines del troquel o las placas extractoras. Si una prensa se opera demasiado cerca de su capacidad nominal, los ciclos de impacto repetidos provocarán una fatiga prematura en el eje de transmisión y los cojinetes.
Además, el comportamiento del material durante la fase de fractura introduce variables dinámicas. Los materiales con alta resistencia a la tracción o baja ductilidad liberan rápidamente la energía de deformación almacenada en el momento del corte, produciendo una violenta carga inversa. Esta fuerza de ruptura puede causar vibraciones severas dentro del tren de transmisión. Los ingenieros deben garantizar que el tonelaje designado de la máquina no solo exceda la fuerza de supresión estática, sino que sea lo suficientemente robusto como para amortiguar estos impactos dinámicos sin causar desalineación estructural o microfracturas en las soldaduras durante el funcionamiento a largo plazo.
La profundidad de la garganta determina qué tan profundo puede penetrar una lámina de metal en bruto en la cama de la prensa antes de tocar el marco trasero. Si bien una garganta más profunda ofrece una mayor versatilidad para procesar hojas anchas, introduce una penalización estructural significativa. Según los principios de la mecánica de vigas, la deflexión angular o fenómeno de apertura de una estructura de marco en C aumenta proporcionalmente con el cubo de la profundidad de la garganta. Esto significa que duplicar la profundidad de la garganta puede aumentar ocho veces la deflexión del marco si el espesor de la placa y las estructuras de refuerzo permanecen sin cambios.
Esta deflexión hace que la corredera superior y la placa de soporte inferior pierdan paralelismo durante el ciclo de corte, desplazando el punzón con respecto a la matriz. La desalineación resultante provoca holguras desiguales entre las herramientas, lo que provoca rebabas en las piezas estampadas y un rápido desgaste de los filos de corte. Para mantener la precisión vertical, un prensa eléctrica de garganta profunda y espacio abierto debe contar con un marco fuertemente reforzado. Este refuerzo requiere placas de acero más gruesas, estructuras soldadas en caja más grandes y nervaduras internas para absorber los momentos de flexión. Por lo tanto, solicitar una mayor profundidad de garganta aumenta directamente la masa física y el costo del bastidor de la máquina, incluso si la fuerza de obturación requerida permanece constante.
Para combinar con éxito estas variables, los diseñadores deben utilizar un método de escala estructurado. La siguiente tabla ilustra las dimensiones estructurales típicas y las características de peso necesarias para mantener la rigidez del marco en diversas configuraciones de tonelaje y profundidad de garganta en entornos de fabricación modernos.
| Clasificación de la máquina (toneladas) | Profundidad de garganta estándar (mm) | Peso del marco estándar (kg) | Clasificación de garganta profunda (mm) | Peso del marco de garganta profunda (kg) | Deflexión permitida bajo carga completa (mm/m) |
|---|---|---|---|---|---|
| 25 toneladas | 180 a 220 | 1.600 | 500 a 600 | 2.800 | Menos de 0,12 |
| 40 toneladas | 220 a 260 | 2.900 | 600 a 700 | 4.600 | Menos de 0,12 |
| 80 toneladas | 280 a 320 | 5.800 | 800 a 900 | 9.200 | Menos de 0,10 |
| 125 toneladas | 340 a 380 | 9.800 | 900 a 1000 | 15.500 | Menos de 0,08 |
Para evitar que el marco de una prensa mecánica de garganta profunda y espacio abierto se flexione durante el corte de alto tonelaje, se aplican metodologías de diseño avanzadas a las soldaduras. Zhejiang Bolun High-Precision Machinery Co., Ltd. analiza estas concentraciones de tensión utilizando modelos de elementos finitos para colocar placas de refuerzo exactamente donde la tensión es mayor. Placas de acero de alta resistencia están soldadas en una sección transversal tipo caja cerrada a lo largo de la columna trasera, lo que aumenta sustancialmente el momento de inercia sin agregar peso muerto innecesario a la parte delantera de la máquina. Esto garantiza que la deflexión se mantenga dentro de tolerancias estrictas para salvaguardar la alineación de las herramientas.
Otro enfoque para controlar la deflexión es la integración de sistemas de guía deslizante multipunto de alta resistencia. Al utilizar guías extralargas de ocho puntos, la corredera está físicamente limitada contra la inclinación, incluso si el marco principal experimenta una deflexión elástica menor bajo cargas máximas. Este sistema de guía absorbe las fuerzas de empuje horizontal generadas durante el ciclo de formado, traduciéndolas nuevamente a la estructura principal en lugar de permitirles desplazar el punzón. Esta combinación de refuerzo estructural y guiado de precisión permite que las máquinas de garganta profunda proporcionen geometrías de piezas consistentes durante millones de ciclos.
Las herramientas en sí se pueden optimizar para reducir la carga sobre el marco de la prensa. Al diseñar matrices para aplicaciones de garganta profunda, los ingenieros pueden incorporar ángulos de corte en los punzones o en el acero de la matriz. Al inclinar los bordes cortantes, el material se corta progresivamente en lugar de hacerlo todo a la vez. Esta simple modificación reduce la fuerza máxima de corte hasta en un cuarenta por ciento, lo que reduce el tonelaje instantáneo requerido por la prensa y reduce el impacto resultante.
Además, es vital centrar el centro de presión del juego de troqueles con la línea central del ariete de la prensa. Si la herramienta se instala con un desplazamiento, introduce una carga excéntrica que amplifica la apertura angular del marco en C. En situaciones donde las piezas asimétricas hacen imposible el centrado perfecto, se diseñan bloques de equilibrio o almohadillas con resorte en la herramienta de corte para distribuir las fuerzas de reacción uniformemente a lo largo de la cama, asegurando una distribución equilibrada de la carga y protegiendo tanto las guías de la prensa como los troqueles del desgaste prematuro.
P: ¿Cómo gestiona una prensa eléctrica de garganta profunda y espacio abierto la deflexión del marco al procesar láminas de metal de gran calibre?
R: El diseño de garganta profunda aumenta naturalmente el apalancamiento estructural, lo que puede amplificar los momentos de flexión bajo carga. Para controlar este comportamiento, Zhejiang Bolun High-Precision Machinery Co., Ltd. utiliza placas de acero extragruesas con alivio de tensión y pesadas columnas traseras tipo caja. Este diseño de marco reforzado restringe la deflexión angular, manteniendo estable la alineación de la herramienta durante ciclos de alta fuerza.
P: ¿Son estas prensas de garganta profunda compatibles con sistemas automatizados de alimentación de bobinas o láminas?
R: Sí, la configuración de espacio abierto proporciona amplios espacios laterales que son ideales para la automatización. Bolun Machinery estructura los sistemas de control eléctrico con interfaces de arquitectura abierta, lo que permite que el equipo se sincronice sin problemas con alimentadores de rollos progresivos, cargadores de hojas robóticos y unidades de eliminación de desechos.
P: ¿Qué características de diseño evitan el desgaste desigual de las herramientas cuando se trabaja con piezas asimétricas en una prensa eléctrica de garganta profunda y espacio abierto?
R: Las cargas descentradas pueden ejercer fuerzas laterales severas sobre los rieles guía deslizantes. Nuestras prensas incorporan guías largas mecanizadas con precisión con espacios reducidos para limitar el movimiento deslizante a lo largo de un eje estrictamente vertical. Este mecanismo de guía evita que la corredera se incline, manteniendo el punzón y la matriz paralelos para proteger los bordes cortantes del desgaste desigual.
P: ¿Cómo se absorbe el impacto repentino de las operaciones de supresión de alto tonelaje para proteger el tren de transmisión?
R: La maquinaria cuenta con cilindros equilibradores neumáticos integrados que mantienen una tensión ascendente constante en la corredera. Este diseño elimina el juego mecánico de los pasadores de conexión y los cojinetes del cigüeñal, mientras que una unidad de embrague-freno neumático de alta resistencia amortigua las fuerzas de choque inverso para proteger los engranajes internos de daños por impacto.
P: ¿Puede Zhejiang Bolun High-Precision Machinery Co., Ltd. personalizar la profundidad de la garganta y el tamaño del lecho para requisitos de producción específicos?
R: Brindamos servicios completos de investigación y desarrollo y diseño para adaptar la profundidad de la garganta, las dimensiones de los refuerzos y las longitudes de carrera a diseños de piso personalizados. Nuestro equipo de ingeniería realiza análisis estructurales individuales para garantizar que cualquier modificación personalizada del marco mantenga las tolerancias rígidas requeridas para sus aplicaciones específicas de chapa metálica.
Contáctenos

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
¿Listo para comenzar?
Póngase en contacto

¡Ahora!
ZHEJIANG BOLUN
