Un gerente de producción llega a una reunión de ingeniería con una pila de dibujos para un sujetador de gran volumen, una pista de rodamiento y una carcasa de batería. La pregunta común es: "¿Podemos fabricarlos más rápido, con menos desechos y con una mejor vida útil que el mecanizado o la forja en caliente?" La respuesta, en muchos casos, es el conformado en frío. El conformado en frío es el proceso de dar forma al metal por debajo de su temperatura de recristalización, generalmente a temperatura ambiente, forzando el material a ingresar a una cavidad de matriz bajo alta presión. Convierte un simple alambre o varilla en una pieza terminada o casi terminada en segundos, al tiempo que mejora la resistencia del material y reduce el desperdicio. El desafío práctico para un comprador no es si el conformado en frío funciona, sino cómo hacer coincidir el proceso con la geometría de la pieza, el material y la prensa que realizará el trabajo.
El conformado en frío es un método de trabajo de metales que cambia la forma de una pieza de metal o alambre a temperatura ambiente, sin calentar la pieza de trabajo por encima de su punto de recristalización. El metal se comprime entre un punzón y una matriz y el material se mueve plásticamente hasta adoptar la forma deseada. Debido a que la temperatura se mantiene baja, el metal experimenta endurecimiento por deformación. Eso significa que la pieza se vuelve más fuerte a medida que se deforma, alcanzando a menudo dos o tres veces el límite elástico del material original. El proceso también se llama forja en frío o estampación en frío, según la industria y el tipo de pieza que se fabrica.
El término "conformado en frío" es amplio. En una planta de sujetadores, generalmente significa una formadora en frío que toma alambre enrollado, corta una pieza en bruto y la mueve a través de varias estaciones de troquelado para producir tornillos, pernos o tuercas. En un taller de estampado, puede significar una prensa de forjado en frío que forma piezas más grandes, como piezas en bruto de engranajes o ejes. En el contexto de la chapa, puede referirse al perfilado o al doblado en frío. Este artículo se centra en el conformado de piezas metálicas sólidas mediante prensa, que es donde se toman las decisiones de mayor tonelaje y equipos más técnicos.
La distinción clave entre el conformado en frío y el conformado en caliente es la temperatura. El conformado en caliente funciona por encima de la recristalización, por lo que el metal permanece blando y puede fluir en formas complejas. El conformado en frío funciona a temperatura ambiente o cerca de ella, por lo que el metal es más duro y más resistente a la deformación. Esa diferencia impulsa las especificaciones del equipo: las prensas de conformado en frío necesitan un mayor tonelaje, marcos más rígidos y, a menudo, un perfil de carrera más sofisticado que una prensa de forjado en caliente de la misma capacidad.
El conformado en frío aprovecha el hecho de que los metales dúctiles pueden remodelarse permanentemente cuando la tensión excede su límite elástico. El punzón empuja el metal hacia la cavidad de una matriz y el material fluye por el camino de menor resistencia. Debido a que el metal no recristaliza durante la operación, la estructura del grano se alarga y el material se vuelve más duro. Este endurecimiento por deformación es un arma de doble filo: aumenta la resistencia, pero también reduce la ductilidad, por lo que la cantidad de deformación por paso es limitada.
Hay tres modos básicos de deformación que gobiernan la mayoría de las operaciones de conformado en frío:
En la extrusión directa, el metal se empuja a través de la abertura de una matriz en la misma dirección que el recorrido del punzón. La pieza en bruto se coloca en un recipiente y un punzón la comprime desde un extremo, obligando al material a fluir a través de un orificio más pequeño. Esta es una forma estándar de crear ejes, pasadores escalonados y componentes tubulares. La presión necesaria depende de la relación de reducción y de la tensión de flujo del material.
En la extrusión hacia atrás, el metal fluye en la dirección opuesta al recorrido del punzón. El punzón entra en la pieza en bruto y obliga al material a fluir hacia arriba alrededor del punzón, formando una copa o una forma similar a un tubo. Esto es común para fabricar piezas huecas como casquillos hexagonales, carcasas de baterías y émbolos de automóviles. La extrusión hacia atrás puede producir cavidades profundas con poco desperdicio de material, pero requiere una prensa muy rígida porque el punzón experimenta una alta carga de compresión.
Molesto is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
La mayoría de las piezas conformadas en frío requieren una combinación de estos modos. Un sujetador típico, por ejemplo, utiliza recalcado para formar la cabeza, extrusión hacia adelante para crear un vástago y tal vez una operación de recorte o punzonado al final. La prensa debe ofrecer la fuerza, carrera y velocidad correctas para cada estación, razón por la cual el diseño de la máquina es tan importante como las herramientas.
El conformado en frío en una formadora de estaciones múltiples sigue un ciclo repetitivo que es notablemente consistente en las diferentes familias de piezas. Comprender el ciclo ayuda al comprador a evaluar lo que debe ofrecer la prensa.
La velocidad del ciclo se mide en carreras por minuto o partes por minuto. Una formadora de tuercas de alta velocidad puede funcionar a entre 200 y 400 piezas por minuto, mientras que una prensa de forjado en frío pesada para piezas grandes puede funcionar a sólo entre 20 y 60 golpes por minuto. La estructura de la prensa, el embrague y el sistema de control deben seleccionarse para que coincidan con la velocidad requerida y el perfil de carga.
La gente utiliza estos tres términos casi indistintamente, lo que provoca una verdadera confusión a la hora de seleccionar el equipo. La distinción no es académica; afecta la especificación de la prensa, la configuración de las herramientas y la precisión esperada de la pieza.
En la práctica, una prensa de forjado en frío tiene un marco más pesado y un carro más robusto que una máquina cabezal, porque las fuerzas son mayores y la pieza es más grande. Una máquina cabezal prioriza la velocidad y la accesibilidad de las herramientas, a menudo utilizando un diseño horizontal. Cuando un comprador solicita una “máquina conformadora en frío”, el ingeniero de ventas debe aclarar si la aplicación son sujetadores pequeños o piezas estructurales de tamaño mediano a grande. La respuesta cambia todas las especificaciones, desde el tonelaje hasta el tamaño de la plataforma y el tipo de transmisión.
No todos los metales pueden conformarse en frío con éxito. El material debe tener suficiente ductilidad para sufrir una deformación plástica severa sin agrietarse, y suficiente capacidad de endurecimiento por trabajo para mejorar la resistencia sin perder la tenacidad requerida. Los materiales de conformado en frío más comunes incluyen:
| Material | Comportamiento típico de conformado en frío | Uso final común |
|---|---|---|
| Acero bajo en carbono | Excelente ductilidad, baja tensión de flujo, fácil de conformar en frío. Los grados como 1006 a 1018 se utilizan ampliamente. | Elementos de sujeción, pasadores, ejes, anclajes. |
| Acero al carbono medio | Más resistencia pero menos ductilidad; Puede requerir un recocido intermedio para formas complejas. | Engranajes, acoplamientos, componentes de automoción. |
| Acero inoxidable | El trabajo se endurece rápidamente, necesita mayor tonelaje y herramientas más progresivas. | Sujetadores, accesorios, componentes médicos. |
| Aluminio y aleaciones de aluminio. | Requiere poca fuerza, buen acabado superficial, pero es suave y puede irritarse. | Carcasas, tapas, electrónica. |
| Cobre y latón | Excelente trabajabilidad en frío, buena resistencia a la corrosión. | Terminales eléctricos, piezas de fontanería. |
| Acero aleado | La alta resistencia, más difícil de moldear, a menudo necesita un conformado en caliente como trampolín. | Semiejes, sujetadores de alta resistencia. |
Cuando se diseña un proceso de conformado en frío, el límite elástico del material y la tasa de endurecimiento por deformación determinan la fuerza de prensa requerida. Una pieza de aluminio blando podría necesitar sólo 50 toneladas, mientras que una versión de acero inoxidable de la misma geometría podría necesitar 200 toneladas. El comprador no debe asumir que una prensa clasificada para acero manejará una aleación diferente sin verificar el cálculo de la fuerza.
Las ventajas del conformado en frío son mensurables y explican por qué tantas piezas metálicas de gran volumen se fabrican de esta manera.
Estos beneficios se traducen en un menor costo total por pieza durante un ciclo de producción, siempre que el volumen sea lo suficientemente alto como para amortizar las herramientas. Para volúmenes pequeños, el coste del troquel suele ser prohibitivo, lo que constituye un criterio de compra clave.
El conformado en frío no es una solución universal. Conocer las limitaciones es esencial antes de comprometerse con una prensa o un conjunto de herramientas.
Un riesgo de adquisición que a menudo se pasa por alto es la laminación entre la prensa y las herramientas. Es posible que una prensa diseñada para estampado progresivo no tenga el control de velocidad de deslizamiento necesario para el forjado en frío. Por otro lado, una prensa construida para forjado en frío puede carecer de la alta velocidad de carrera necesaria para los sujetadores. El comprador debe pedir al fabricante que le demuestre la curva fuerza-carrera y la capacidad energética, no sólo el tonelaje nominal.
La prensa es el corazón de una operación de conformado en frío. Proporciona la fuerza que impulsa el punzón hacia el troquel y determina la precisión de la pieza, la vida útil de la herramienta y el costo general de producción. Los principales parámetros de la prensa a evaluar son el tonelaje, la rigidez del marco, la longitud de la carrera, la velocidad del deslizamiento y el tipo de accionamiento.
Tonelaje es la fuerza máxima que la prensa puede aplicar durante un golpe. Debe exceder la fuerza de formación máxima requerida por la pieza, que se calcula a partir de la tensión de flujo del material y el área proyectada. Una regla general es seleccionar una prensa con entre un 10 y un 20 por ciento más de tonelaje que el pico calculado, para tener en cuenta la variación del material y el desgaste de las herramientas.
Rigidez del marco se mide en términos de la deflexión del marco bajo carga. Un marco rígido mantiene alineados el punzón y la matriz, lo cual es fundamental para mantener tolerancias estrictas. Las prensas de marco cerrado son generalmente más rígidas que las de marco abierto porque la trayectoria de la fuerza es simétrica alrededor de la base. Por lo tanto, muchos conformadores en frío prefieren un diseño de marco cerrado para cargas pesadas.
Longitud del trazo Determina qué tan lejos viaja el portaobjetos desde la parte inferior del trazo. Debe adaptarse a la altura de la pieza, la apertura del troquel y el recorrido requerido del punzón. Las piezas profundas y las extrusiones delanteras largas requieren una carrera más larga, lo que a su vez puede reducir la velocidad de la carrera porque el carro debe acelerar en una distancia más larga.
Velocidad de deslizamiento es la velocidad en el momento en que la herramienta hace contacto con el material. Para el conformado en frío, es importante una velocidad controlada cerca de la parte inferior de la carrera para evitar cargas de choque y roturas de las matrices. Las prensas mecánicas tienen un perfil de velocidad determinado por la geometría del cigüeñal, mientras que las servoprensas permiten al operador programar la curva de velocidad.
Tipo de unidad Puede ser mecánico, hidráulico o servo. Una prensa mecánica utiliza un volante y un embrague para entregar energía y es eficiente para el conformado a alta velocidad. Una prensa hidráulica ofrece un tonelaje completo en cualquier punto de la carrera, lo que es útil para operaciones de conformado largas pero, en general, más lentas. Una servoprensa utiliza un servomotor directamente en el cigüeñal o mediante una caja de cambios, lo que brinda un control preciso del movimiento deslizante y la gestión de energía.
Una prensa de palanca de forjado en frío, como una prensa de articulación, ofrece una ventaja mecánica en la parte inferior del recorrido. El varillaje de palanca proporciona una gran fuerza cerca del punto muerto inferior con una velocidad muy baja, lo que es ideal para piezas forjadas en frío que requieren alta presión y poco recorrido de deslizamiento. Esta es exactamente la razón por la que a menudo se elige una prensa de articulación articulada para aplicaciones de forjado en frío en lugar de una prensa de manivela normal.
 BLKP-850 Prensa eléctrica tipo palanca de forjado en frío de alta resistencia industrial BLKP-850 Prensa eléctrica tipo palanca de forjado en frío de alta resistencia industrial delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Ver producto →
Por ejemplo, la BLKP850 es una máquina de forjado en frío de alta resistencia diseñada para forjado en frío a escala industrial. Su accionamiento de articulación articulada permite altas fuerzas de deformación con carrera equilibrada, que es la condición necesaria para dar forma a materiales de alta resistencia sin agrietarlos. Cuando compare prensas para una línea de forjado en frío, observe la energía de formado efectiva por carrera, no solo el tonelaje. La prensa de palanca ofrece la máxima fuerza a una velocidad mínima, lo que protege las herramientas y reduce el riesgo de que la pieza se rompa.
La prensa de palanca de forjado en frío es una máquina especializada que utiliza un mecanismo de articulación en lugar de una simple manivela. Este mecanismo produce un efecto de "permanencia" cerca de la parte inferior del recorrido, lo que significa que la corredera se mueve lentamente a medida que la fuerza alcanza su punto máximo. Ese comportamiento de baja velocidad y alta fuerza es exactamente lo que requiere la forja en frío.
El varillaje de palanca tiene una ventaja mecánica que multiplica la fuerza de entrada. Un pequeño par motor se convierte en una fuerza vertical muy grande en el carro, pero sólo en una corta distancia de trabajo. Esto hace que las prensas de palanca sean ideales para acuñación, extrusión y otras operaciones de conformado en frío donde la deformación es pequeña pero la fuerza es enorme. El resultado es una pieza rígida y precisa con un acabado superficial limpio.
Un riesgo con una prensa de palanca es que no puede sostener una carrera de trabajo larga. Si la pieza requiere una extrusión larga, es posible que la prensa no proporcione suficiente recorrido deslizante. En ese caso, es más adecuada una prensa de manivela o una servoprensa de carrera larga. El comprador debe hacer coincidir el tipo de prensa con la trayectoria de deformación específica de la pieza.
Las prensas servoaccionadas están cambiando la economía del conformado en frío. Una servoprensa utiliza un servomotor para mover la corredera a través de una trayectoria programable, en lugar de depender de un volante y un embrague fijos. Esto le da al operador un alto grado de control sobre la velocidad del deslizamiento, la posición y el perfil de fuerza. Para conformado en frío, una servoprensa puede:
La servoprensa de doble punto y marco cerrado es una opción común para el conformado en frío. El diseño de su marco proporciona una alta rigidez y la conexión de doble punto distribuye la carga uniformemente sobre la plataforma, lo cual es importante para piezas grandes. El servomotor permite al operador ajustar la curva de deslizamiento a la respuesta del material. Por ejemplo, cuando se forma una aleación de alta resistencia, la prensa se puede programar para que se mantenga cerca del fondo durante unos cientos de milisegundos, lo que permite que el metal fluya hacia la cavidad del troquel sin romperse.
 BLES-315 Prensa eléctrica servo de doble punto y marco cerrado de potencia industrial BLES-315 Prensa eléctrica servo de doble punto y marco cerrado de potencia industrial delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Ver producto →
La servoprensa de doble punto y marco cerrado BLES315 está diseñada para tareas industriales de conformado en frío que requieren un control dinámico de la carrera y una base estable. Su capacidad de alta energía y su movimiento programable hacen posible producir piezas con dimensiones consistentes y al mismo tiempo adaptarse a las variaciones en el material entrante. Cuando una celda de conformado en frío incluye automatización, la servoprensa se puede integrar con un robot o un sistema de transferencia porque la sincronización de la carrera se puede ajustar mediante software en lugar de cambiar componentes mecánicos.
La embutición profunda es un proceso de conformado en frío en el que se empuja una hoja o una pieza en bruto dentro de un troquel para crear una copa o una pieza hueca. Es común en la producción de carcasas de baterías, componentes de electrodomésticos y piezas de automóviles. La clave para la embutición profunda es que se debe permitir que el material fluya de manera gradual y uniforme para evitar desgarros. Una servoprensa con carrera programable puede proporcionar la velocidad y presión adecuadas en cada etapa, razón por la cual las servoprensas se utilizan cada vez más para operaciones de embutición profunda.
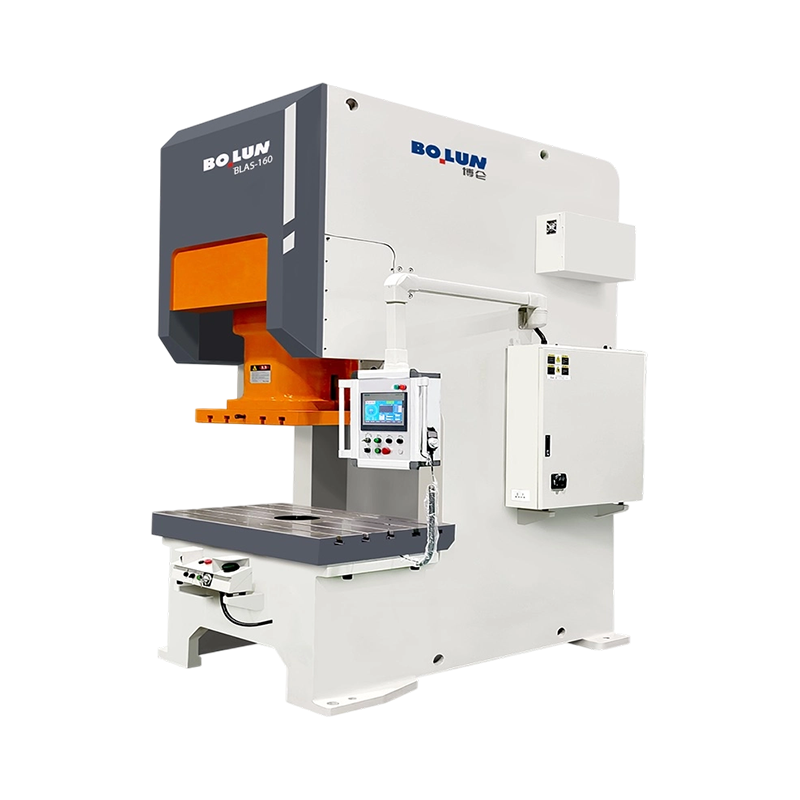
Una servoprensa de un solo punto de tipo abierto con capacidad de embutición profunda, como la BLAS125, es una solución compacta para piezas que no necesitan una cama enorme pero que requieren un control preciso de la velocidad de embutición. La designación de “embutición profunda” significa que la prensa está diseñada con la longitud de carrera, la velocidad de deslizamiento y el espacio de herramientas correctos para manejar la formación de copas profundas. Cuando un proveedor comercializa explícitamente una servoprensa para embutición profunda, es una fuerte señal de que la empresa comprende la necesidad de un movimiento deslizante controlado en el conformado en frío.
 BLAS-125 Prensa eléctrica servo de punto único de tipo abierto y embutición profunda La prensa servomotora de punto único, abierta, de embutición profunda y alto torque BLAS-125 ofrece una formidable fuerza de 1250 kN con una carrera deslizante extendida de 180 mm. Este modelo exce... Ver producto →
Para la formación de carcasas de baterías, la combinación de un servoaccionamiento y un bastidor de doble punto suele ser ideal. El movimiento del servo se puede ajustar al grado y espesor del material de la carcasa, y el deslizamiento de doble punto garantiza una presión uniforme en todo el troquel, lo que reduce las arrugas y las grietas. A medida que el conformado en frío avanza hacia la fabricación de baterías, este equipo se está convirtiendo en un diferenciador para los proveedores que pueden ofrecer carcasas consistentes en un gran volumen.
La decisión de utilizar conformado en frío o en caliente no siempre es obvia. Cada proceso tiene una ventana de viabilidad específica basada en la forma de la pieza, el material, el volumen y las propiedades requeridas. La siguiente tabla resume las principales diferencias.
| Criterios | Conformado en frío | conformado en caliente |
|---|---|---|
| Temperatura | Por debajo de la recristalización, generalmente a temperatura ambiente. | Por encima de la recristalización, normalmente entre 700 y 1200 °C |
| Resistencia del material | Aumenta debido al endurecimiento por deformación. | Disminuye, el material permanece blando. |
| Acabado superficial | Suave, sin escala | Incrustaciones de óxido, a menudo requieren limpieza. |
| Tolerancia dimensional | Apretado, a menudo sin mecanizado secundario | Tolerancias más amplias y más flojas, pueden requerir mecanizado |
| Fuerza del equipo | Se requiere un alto tonelaje | Menor tonelaje, ya que el material es blando |
| Máxima complejidad de forma | Limitado a formas más simples sin cortes profundos. | Puede formar formas complejas y piezas muy grandes. |
| Consumo de energía por pieza | Menor energía de calentamiento, pero mayor energía de formación. | Alto coste de calefacción, menor fuerza de formación |
| Volumen de producción típico | Alto volumen, coste de herramientas amortizado | Volumen bajo a medio, herramientas más simples |
El impacto práctico de estas diferencias se siente en el costo total por pieza. El conformado en frío brilla en tiradas de producción largas donde el diseño de la pieza es compatible con el proceso. El conformado en caliente es más tolerante con piezas complejas y lotes más pequeños, pero agrega costos de energía, limpieza y acabado. Un híbrido común es el formado en caliente, que tiene lugar por encima de la temperatura ambiente pero por debajo de la recristalización, equilibrando la ductilidad y la resistencia. Algunos proveedores ofrecen prensas de conformado en caliente que se pueden cambiar al modo de conformado en frío, pero el control de temperatura agrega complejidad.
Al comparar una prensa de conformado en frío con una prensa de forjado en caliente, recuerde que el costo de la prensa es solo una parte del sistema. Las herramientas, el sistema de alimentación, la automatización y el control de calidad deben estar alineados con la temperatura del proceso. Es posible que un proveedor que solo venda prensas de forjado en caliente no tenga la experiencia para recomendar una verdadera solución de conformado en frío, así que solicite estudios de casos específicos de conformado en frío.
El conformado en frío se utiliza en una amplia gama de industrias porque ofrece alta resistencia, pocos desechos y tiempos de ciclo rápidos. Algunas de las aplicaciones más típicas incluyen:
Cuando un fabricante le dice que una prensa específica es adecuada para “carcasa de batería” o “embutición profunda”, no se trata sólo de marketing. Especifican que el marco de la prensa, la guía deslizante y el control de carrera se han diseñado en función de las demandas dinámicas de esa aplicación. Para una carcasa de batería, por ejemplo, la prensa debe soportar altas fuerzas de troquel y al mismo tiempo mantener una base estable durante largos ciclos de producción. A menudo se prefiere una estructura de marco cerrado o semicerrada porque resiste las cargas laterales causadas por la embutición profunda.
El conformado en frío produce piezas a alta velocidad, por lo que el control de calidad debe ser igualmente rápido para detectar defectos antes de que se conviertan en una gran cantidad de rechazos. Los principales problemas de calidad son la precisión dimensional, las grietas, el material suelto y los daños superficiales.
La medición dimensional generalmente se realiza con un micrómetro, un calibre o un sistema óptico. Para piezas de gran volumen, la medición óptica puede monitorear la pieza en tiempo real, verificando el diámetro, la longitud y la ovalidad. El proceso de conformado en frío es altamente repetible, por lo que si la primera docena de piezas están dentro de la tolerancia, el resto generalmente sigue a menos que las herramientas se desgasten.
El agrietamiento es el modo de falla más común en el conformado en frío. Las grietas pueden ocurrir en la superficie o internamente y generalmente se deben a que se excede el límite de ductilidad del material. Los operadores observan si hay una superficie rugosa o fracturada, lo que indica que el material ha alcanzado su límite de trabajo en frío. La respuesta es reducir la deformación por estación, aumentar el número de pasos o utilizar una calidad de material más blanda.
Otra preocupación es la calidad de la superficie. Las piezas conformadas en frío deben tener un acabado brillante y liso. Si el troquel tiene rayones o es demasiado rugoso, la pieza heredará esa textura. Por lo tanto, el mantenimiento de herramientas es una parte crítica del control de calidad. Un buen proveedor proporcionará un programa de mantenimiento preventivo que incluya la inspección de punzones y matrices en busca de desgaste, revisión de los pasadores eyectores y verificación de las holguras de los casquillos guía.
Para un fabricante que quiere ser la fuente integral, el control de calidad también incluye el monitoreo durante el proceso. Algunas servoprensas modernas pueden generar una curva de fuerza-desplazamiento para cada golpe. Una curva anormal indica una desviación del proceso, como una pieza en bruto faltante, una herramienta rota o un cambio en la dureza del material. Esta es una poderosa herramienta para prevenir defectos antes de que lleguen al cliente.
Seleccionar la prensa de conformado en frío adecuada es una decisión que afecta la eficiencia de su producción, la vida útil de la herramienta y la calidad del producto durante años. Utilice la siguiente lista de verificación para guiar su evaluación:
Un fabricante de renombre no se limitará a venderle una máquina; ellos trabajarán con usted para definir el proceso. Por ejemplo, si necesita formar una carcasa de batería, un proveedor que ofrece una prensa eléctrica de batería de doble punto de tipo abierto está demostrando que se ha centrado en los desafíos específicos de esa aplicación. El mismo principio se aplica a las prensas de palanca forjadas en frío y a las prensas de marco cerrado servoaccionadas.
El conformado en frío es un poderoso proceso de fabricación para producir piezas metálicas de gran volumen con pocos desperdicios, mayor resistencia y tolerancias estrictas. No es un método único, sino una familia de procesos que incluyen extrusión directa, extrusión inversa, recalcado, forjado en frío y cabezal en frío. La elección del equipo es tan importante como el material y las herramientas, porque la prensa define la fuerza disponible, el control de la carrera y la rigidez necesaria para producir piezas consistentes.
Antes de invertir en una prensa de conformado en frío, identifique la geometría, el material y el volumen de su pieza. Trabaje con un proveedor de equipos experimentado que pueda mostrarle cómo está diseñada su máquina para los modos de conformado específicos que utilizará. Compare no sólo el tonelaje, sino también el tipo de bastidor, el sistema de accionamiento, la guía deslizante y el soporte de herramientas. Solicite ejemplos del mundo real de piezas similares y sus tiempos de ciclo observados, tasas de desechos y vida útil de las herramientas.
Si está buscando una solución completa de conformado en frío, el equipo de Maquinaria de alta precisión Bolun tiene la experiencia y el portafolio de productos para guiarlo. Desde servoprensas de tipo abierto para embutición profunda hasta servoprensas de doble punto de marco cerrado y prensas de palanca de forjado en frío, la máquina adecuada está disponible para su aplicación. El mejor paso siguiente es enviar los planos de sus piezas a un proveedor y solicitar un estudio de viabilidad del proceso. Esa conversación le salvará de los dos errores más grandes en el conformado en frío: comprar una prensa que es demasiado pequeña y comprar una prensa que es demasiado rígida para realizar una producción flexible.
El conformado en frío no es mágico, pero cuando se combina con la pieza, el material y la prensa correctos, ofrece excelentes resultados de manera consistente. Utilice la información de esta guía como punto de partida práctico para la compra de su equipo y luego tome la decisión final basándose en los datos probados de sus propias piezas.


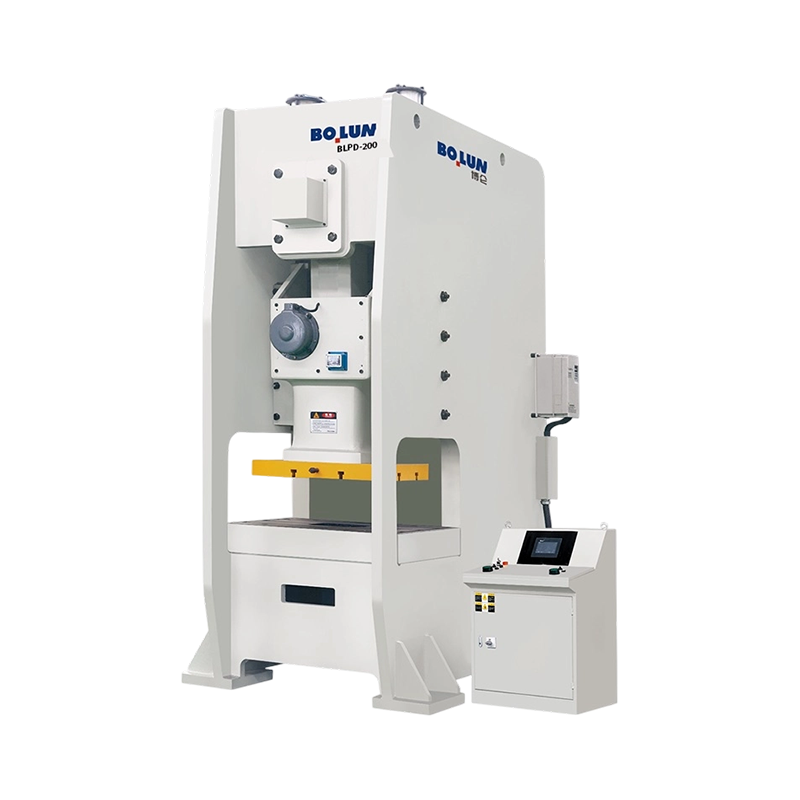
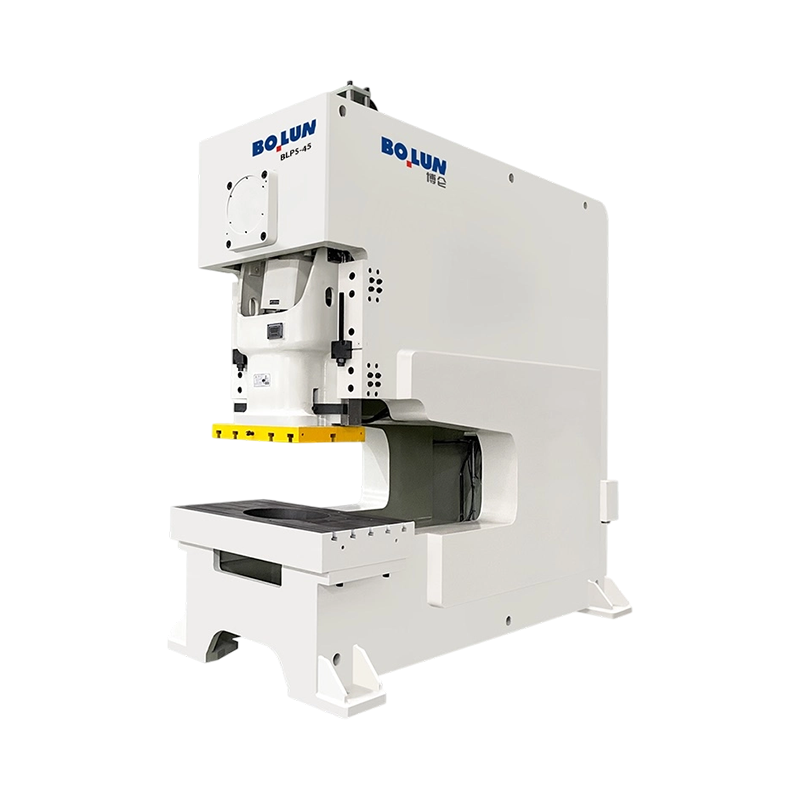
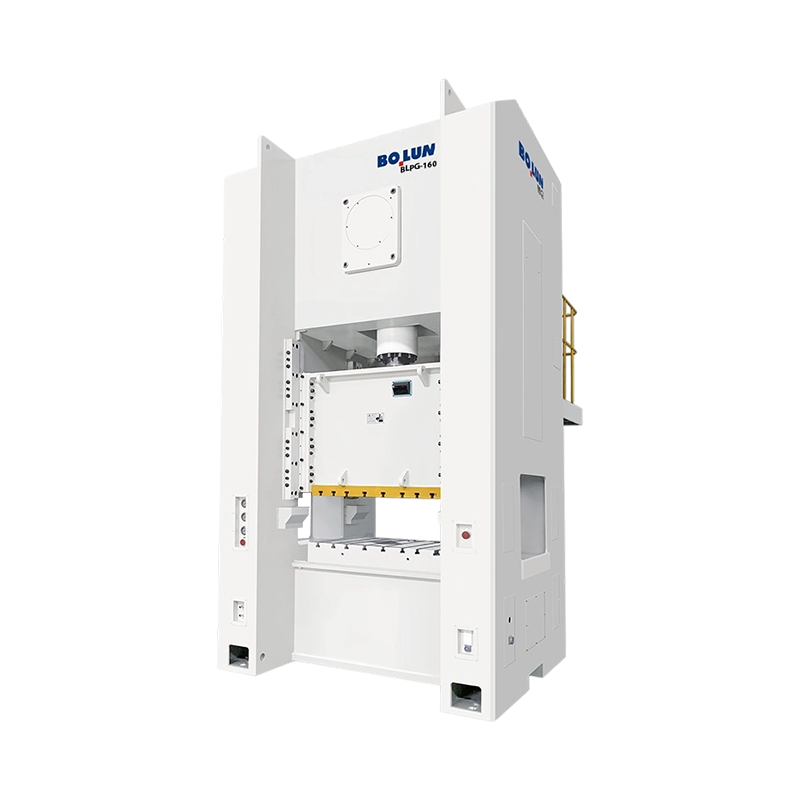
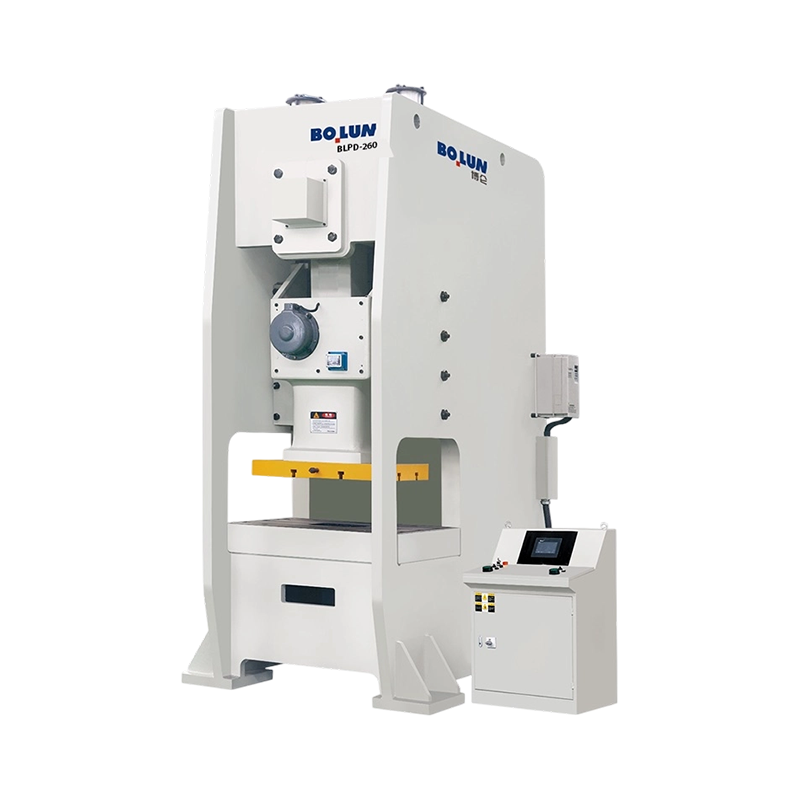
Cuando planea producir piezas metálicas medianas o pequeñas en grandes vol...
Un gerente de producción de una planta de componentes metálicos de tamaño ...
Una matriz de forja en frío rara vez anuncia su falla con anticipación. Un...
Un ingeniero de herramientas cotiza un nuevo programa de soportes y especi...
Una planta de tornillería en Taizhou recibe una solicitud de un proveedor ...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

