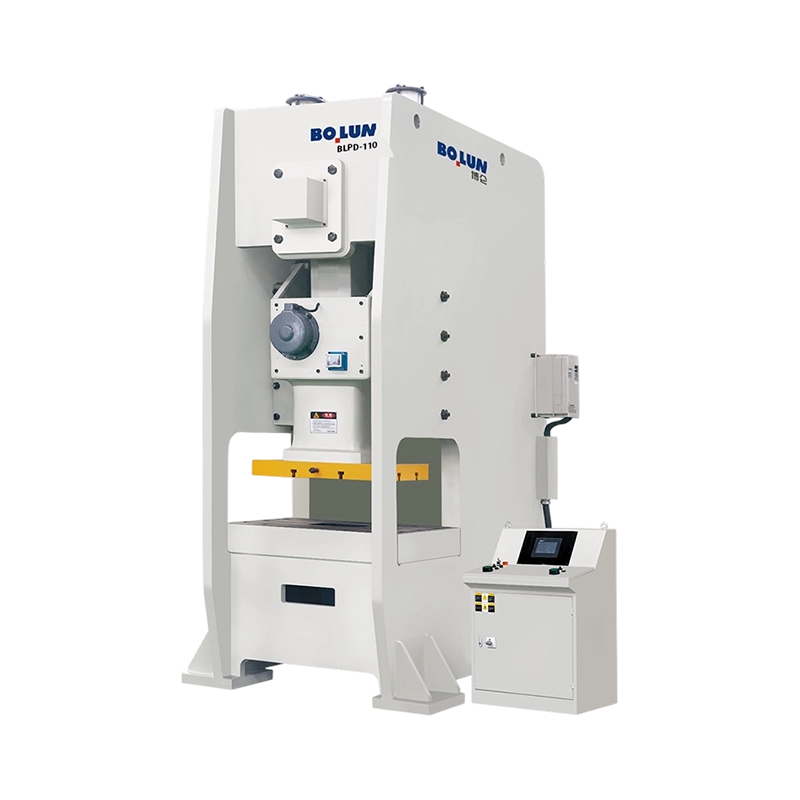


La prensa eléctrica ágil de punto único semicerrada de precisión BLPD-110 está desarrollada para operacione...
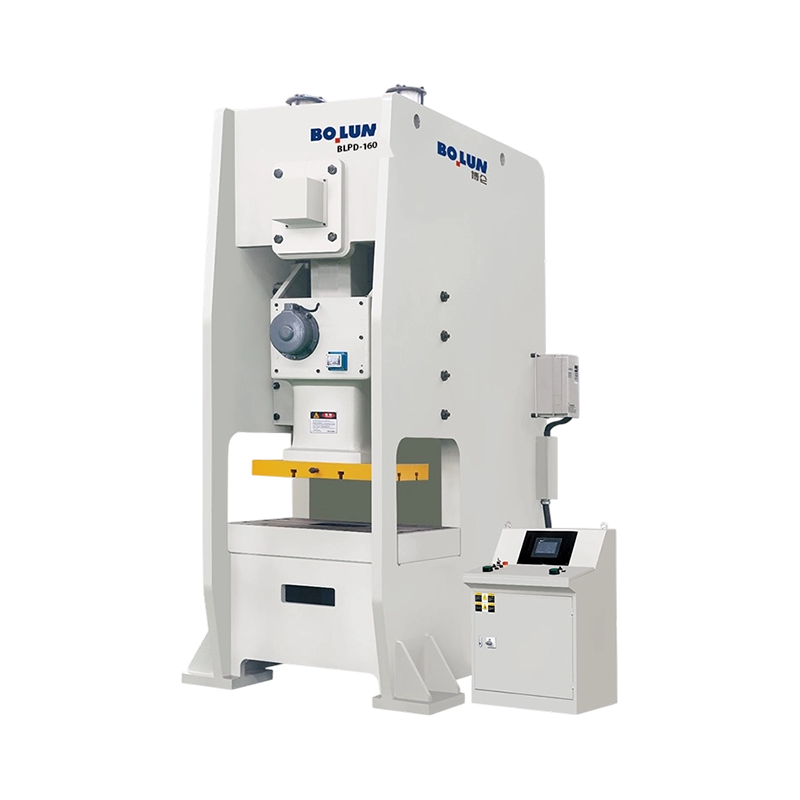
La prensa eléctrica semicerrada de un solo punto, versátil y de estabilidad equilibrada BLPD-160 ofrece una...
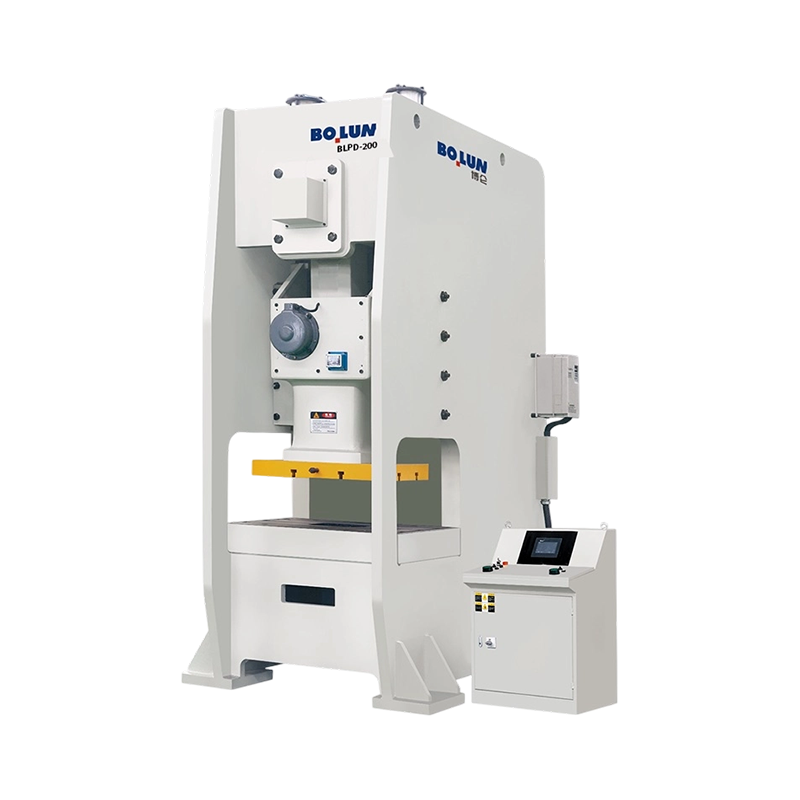
La prensa eléctrica de un solo punto semicerrada de gran formato y servicio pesado BLPD-200 ofrece una capa...
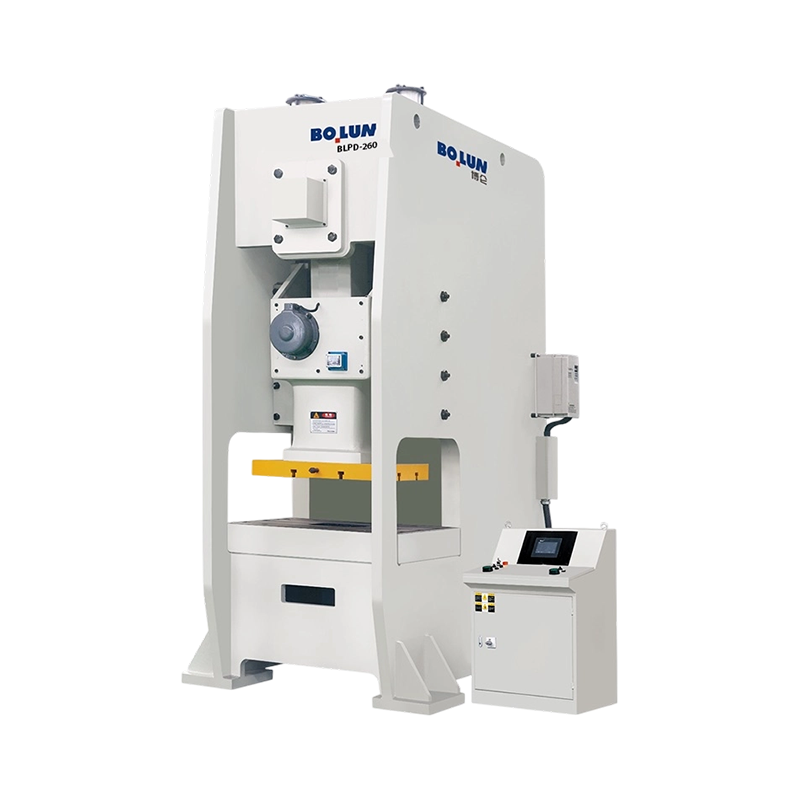
Adecuada para aplicaciones de conformado profundo, forjado de alta resistencia y estampado industrial a gra...
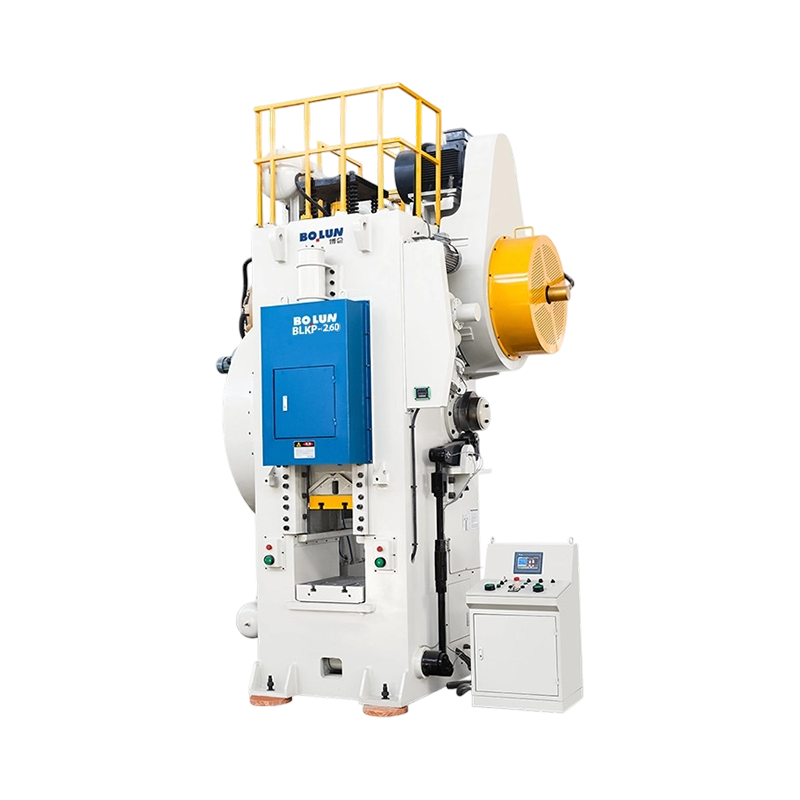
La prensa eléctrica tipo palanca de forjado en frío de precisión ágil BLKP-260 ofrece una capacidad nominal...
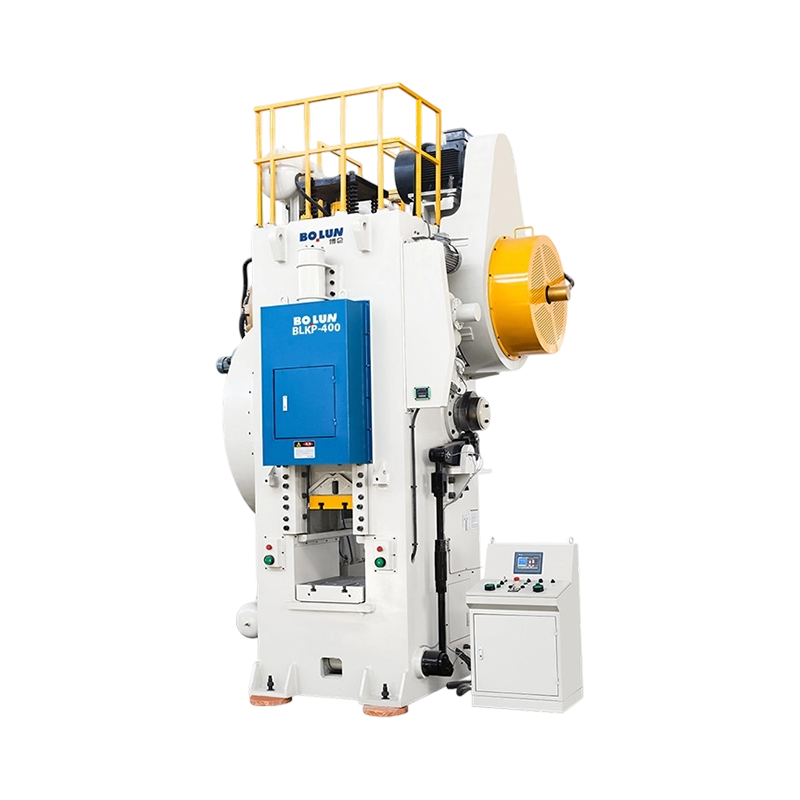
La versátil prensa eléctrica tipo palanca de forjado en frío de carrera equilibrada BLKP-400 ofrece una cap...
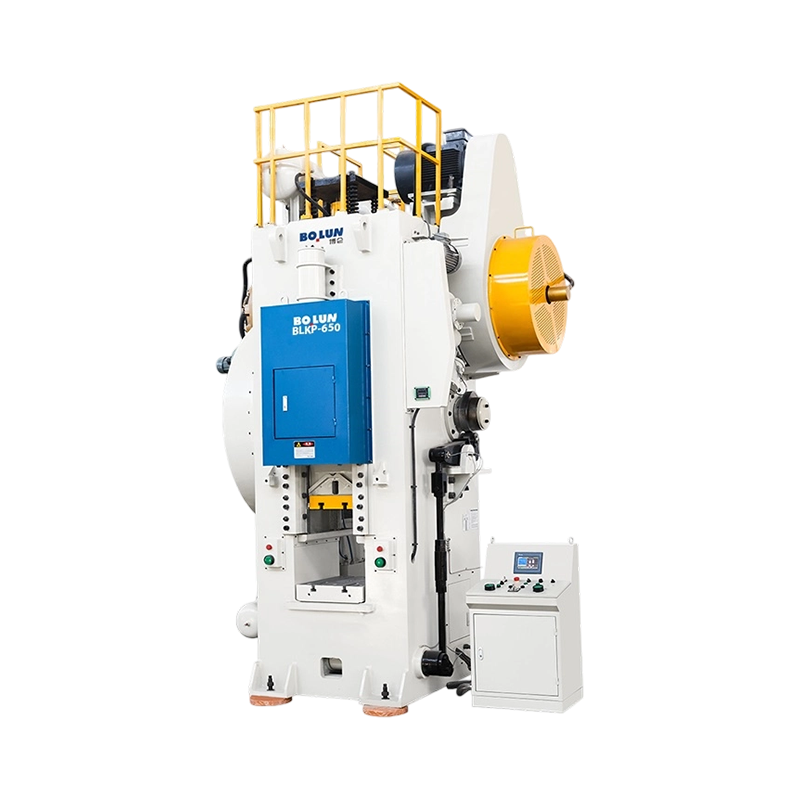
La prensa eléctrica tipo palanca de forjado en frío, robusta y de alta deformación BLKP-650 ofrece una capa...
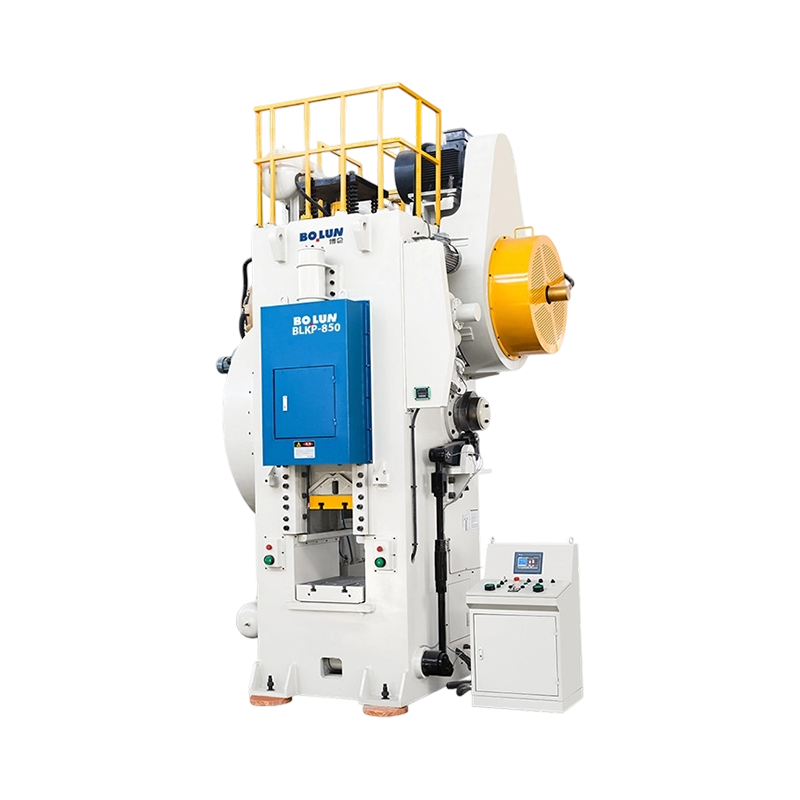
La prensa eléctrica tipo palanca de forjado en frío de alta resistencia industrial BLKP-850 ofrece una capa...
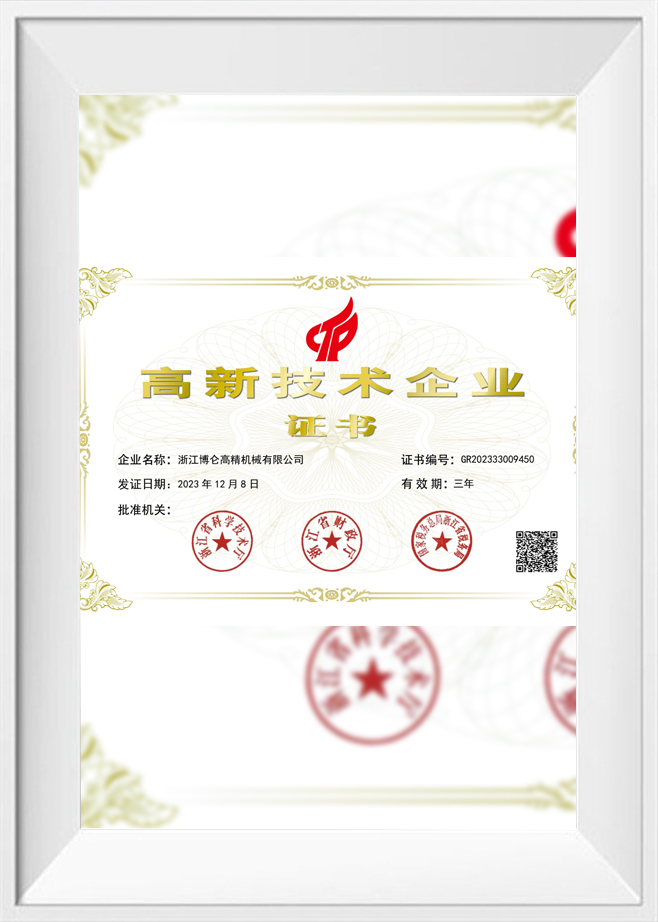
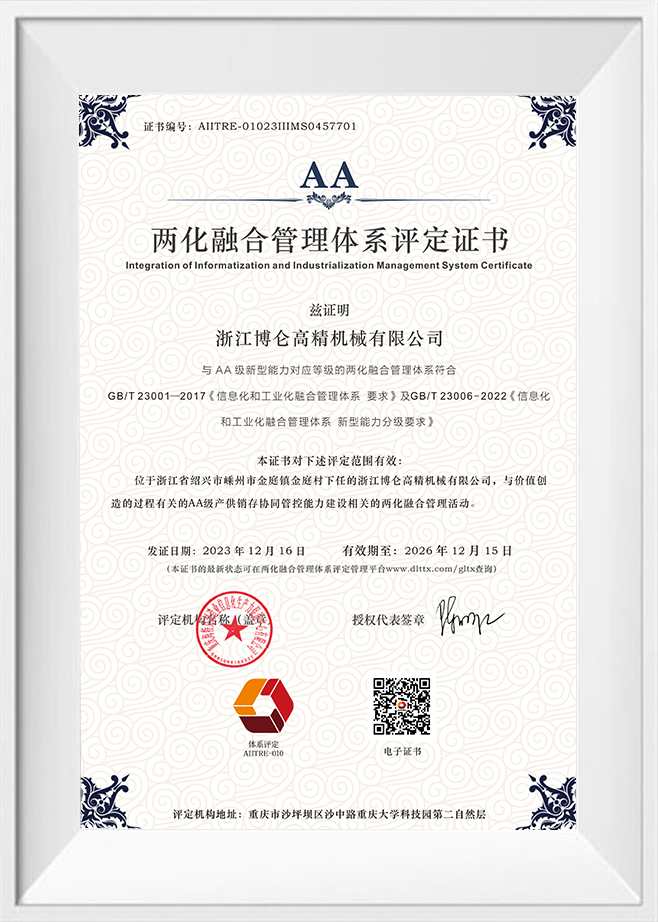
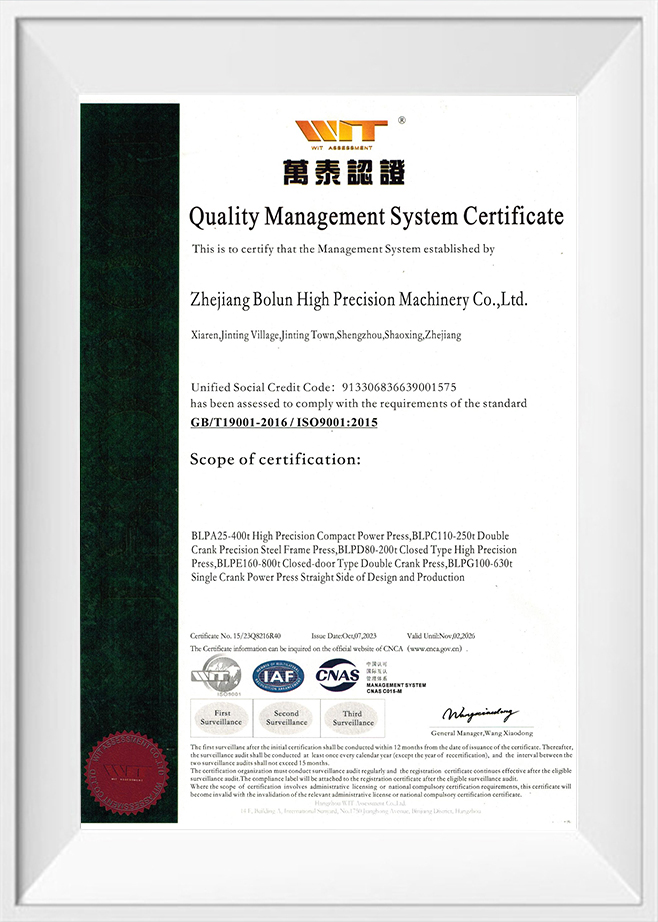
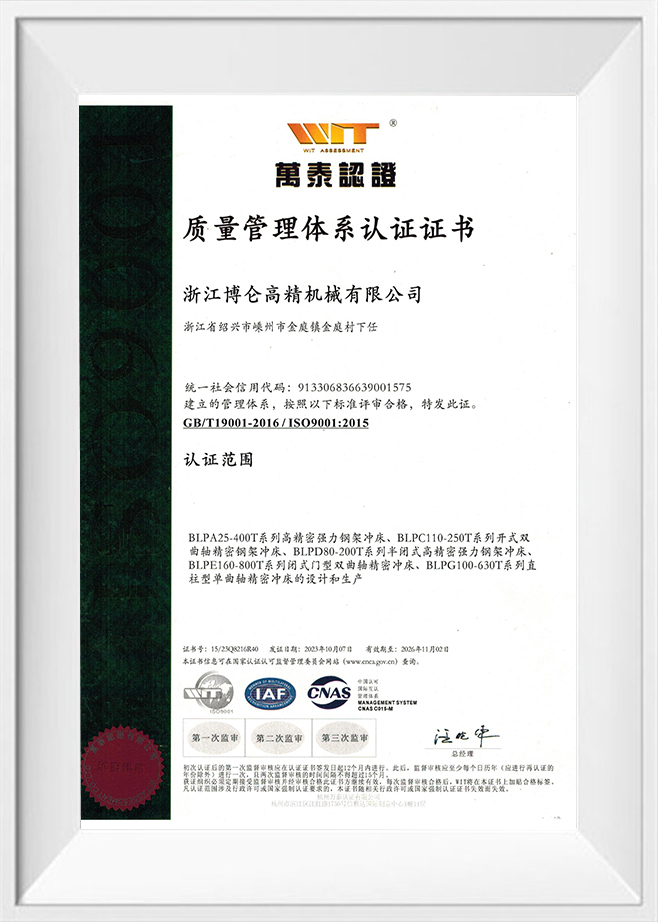
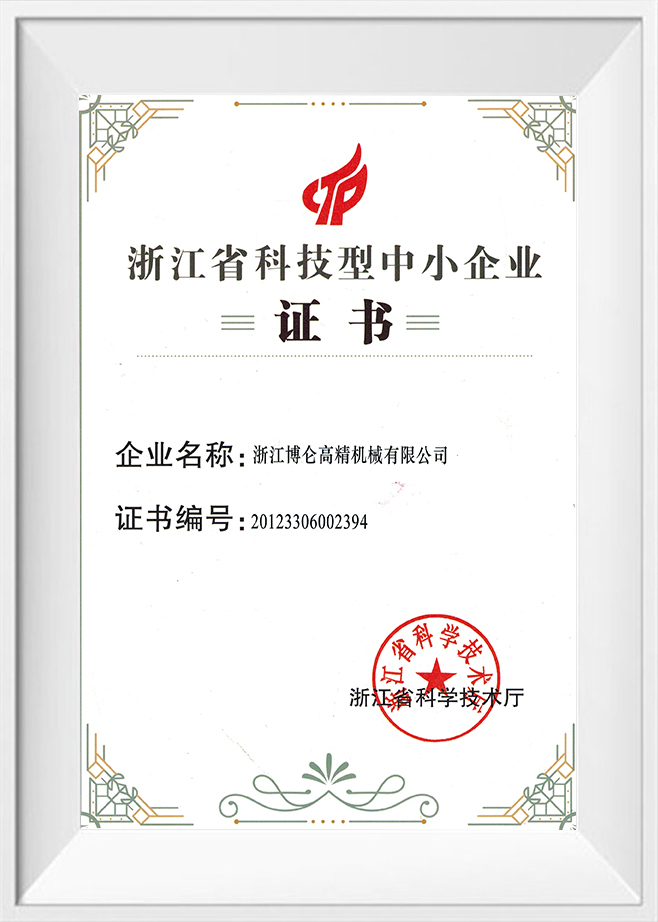
Como China Fábrica de prensas de estampado de metal y Fabricantes de prensas de estampado de precisión, Zhejiang Bolun High-Precision Machinery Co., Ltd. está ubicada en Zhejiang, el corazón de la fabricación de precisión de China. Con dos décadas de profundo arraigo en la industria de fabricación de maquinaria, la empresa ha aprovechado una profunda acumulación sectorial y avances técnicos para convertirse en una empresa moderna y líder en equipos de conformado de alta precisión. Integramos investigación y desarrollo, diseño, producción, ventas y servicio. Desde nuestros inicios perseverando ante los desafíos hasta nuestro actual liderazgo en los campos de la maquinaria de forja y fundición, Bolun Machinery ha establecido un sistema de gestión de producción profesional, maduro y eficiente. Nos dedicamos a ofrecer a los clientes globales soluciones superiores de máquinas herramienta industriales.
 Más sobre nosotros
BOLUN

0+
años
Experiencia en el sector

0+
Unidades producidas (año anterior)

0+
Número de empleados

0+
$
Millones de valor de producción anual

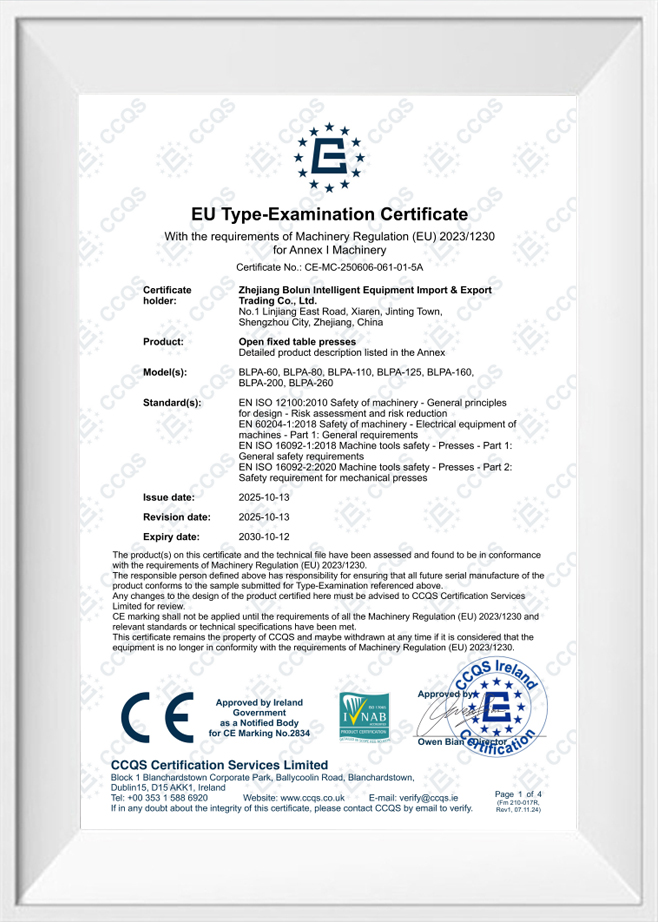
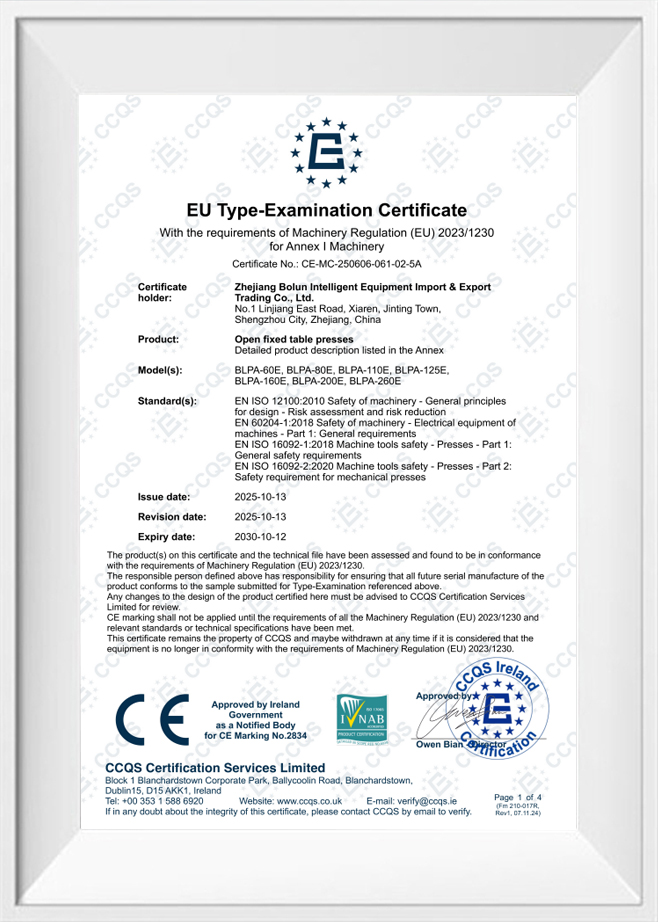
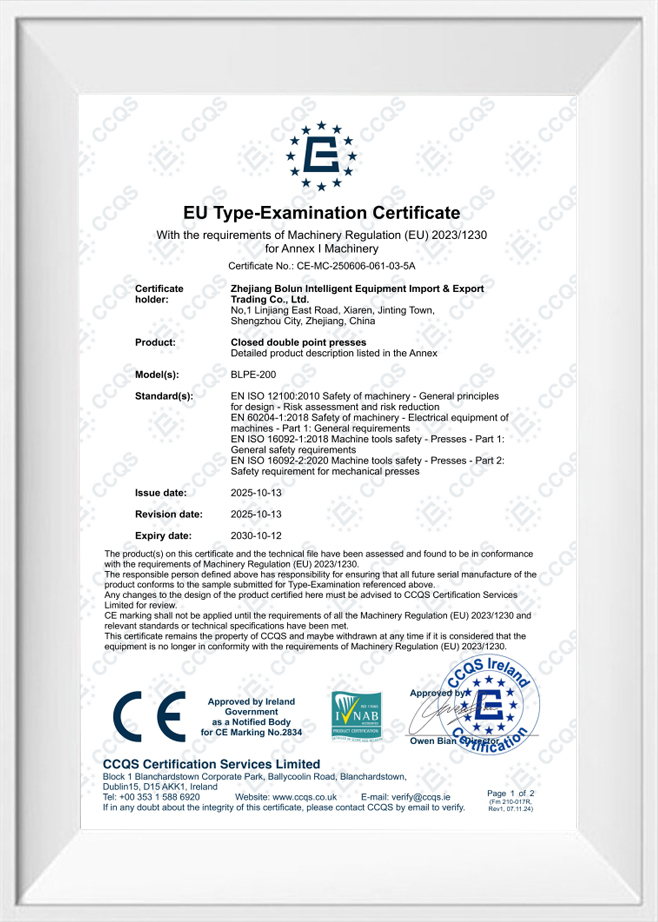
Diseño de un solo punto Una conexión de accionamiento en el centro del carro Diseño de doble punto Dos conexiones de accionamiento repartidas por el portaobjetos. ...
La respuesta corta: qué tipo de marco se adapta a su trabajo un máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C o con espacio que deja accesibles tres lados del área de trabajo, lo q...
Una prensa no es una categoría de máquina. Es una familia de máquinas formadoras de metales definidas por bastidor, accionamiento, puntos de conexión del ariete y proceso previsto. Es por eso que dos máquinas con el mismo tonelaje pue...
Un comprador que compara una prensa de espacio abierto de 45 toneladas para una línea de soporte a menudo recibe dos cotizaciones que parecen casi idénticas en el papel: misma clase de tonelaje, tamaño de plataforma similar, precio si...
En la fabricación de estampado de alta frecuencia, una prensa de estampado de precisión suele funcionar a velocidades que superan los cientos de golpes por minuto. Bajo estas intensas condiciones de trabajo, las áreas de contacto físico dentro del eje impulsor principal, los varillajes de conexión y los rieles guía deslizantes están sujetos a fuerzas de microfricción continuas. Esta fricción convierte la energía cinética directamente en energía térmica, provocando un rápido aumento de temperatura en componentes localizados de la máquina. Sin una mitigación adecuada, esta acumulación de calor desencadena una expansión térmica, que altera las holguras mecánicas de las interfaces deslizantes. A medida que las holguras se reducen, la fricción aumenta aún más, lo que acelera el desgaste de la superficie y provoca desviaciones dimensionales en las piezas terminadas. Equilibrar estos comportamientos tribológicos es fundamental para garantizar la alineación estructural y la durabilidad a largo plazo de la prensa durante tiradas de producción prolongadas.
Para controlar las tasas de desgaste y gestionar el calor, los ingenieros analizan los regímenes de lubricación de los componentes que soportan carga. Cuando la prensa opera a altas velocidades, es vital mantener una película de aceite presurizada continua entre los cojinetes y el cigüeñal. Esta película evita el contacto directo entre metales, cambiando el perfil de desgaste de fricción abrasiva a corte fluido viscoso. Al comprender los estados de transición de estos lubricantes límite, los fabricantes pueden optimizar las vías de deslizamiento físico y las tasas de alimentación de aceite, garantizando que la maquinaria funcione dentro de límites de temperatura operativa seguros sin sacrificar la precisión del estampado.
Un método principal para prevenir la acumulación de calor es la implementación de un circuito continuo de lubricación con aceite con temperatura regulada. En lugar de utilizar baños de aceite estáticos, un moderno prensa de estampado de precisión Incorpora un sistema de lubricación forzada que bombea aceite filtrado directamente a los puntos de fricción de alta carga. Este sistema funciona como proveedor de lubricante y como medio de evacuación de calor. El aceite absorbe energía térmica de los engranajes internos, los casquillos excéntricos principales y las superficies guía antes de drenar a un depósito central. Desde allí, pasa a través de un intercambiador de calor externo de enfriamiento de aceite, que reduce la temperatura del fluido a un punto de ajuste específico antes de regresarlo a la estructura de la prensa.
Este proceso de estabilización de temperatura evita que las zonas calientes localizadas expandan el marco y alteren la altura de cierre crítica. Zhejiang Bolun High-Precision Machinery Co., Ltd. incorpora unidades de control térmico de alta capacidad en sus sistemas de prensa para mantener temperaturas uniformes de la máquina durante ciclos de fabricación de 24 horas. Al mantener estable el gradiente de temperatura estructural, la prensa evita la deriva física en las trayectorias de guía de las diapositivas, preservando los espacios libres a nivel de micras necesarios para estampar conectores delicados y laminaciones de motores de alta tolerancia.
La elección de los materiales de los rodamientos y las configuraciones de diseño determina directamente el coeficiente de fricción y la tasa de generación térmica dentro de la línea de transmisión principal. La siguiente tabla describe las características de rendimiento de varios sistemas de rodamientos utilizados en aplicaciones de alta velocidad.
| Tipo de configuración de rodamiento | Velocidad máxima práctica (RPM) | Rango de coeficiente de fricción | Tasa de disipación de calor (kW) | Vida útil operativa típica (horas) |
|---|---|---|---|---|
| Buje de bronce estándar | 300 a 500 | 0,05 a 0,08 | 1,2 a 2,5 | 12.000 a 18.000 |
| Cojinete hidrostático | 600 a 1200 | 0,001 a 0,005 | 4,5 a 8,0 | Más de 35.000 |
| Rodamiento de bolas de cerámica híbrido | 1000 a 1800 | 0,0015 a 0,003 | 3,2 a 5,5 | 25.000 a 30.000 |
| Cojinete hidrodinámico | 500 a 800 | 0,005 a 0,012 | 2,8 a 4,5 | 20.000 a 28.000 |
Los datos indican que las configuraciones de rodamientos hidrostáticos ofrecen los coeficientes de fricción más bajos y las tasas de disipación más altas bajo cargas continuas. Al soportar el eje giratorio sobre un cojín de aceite presurizado, estos sistemas eliminan el contacto mecánico durante la rotación, manteniendo las tasas de desgaste cerca de cero y reduciendo sustancialmente la generación térmica en operaciones de alta velocidad y a largo plazo.
La precisión mecánica del recorrido descendente de la corredera se mantiene mediante rieles guía extendidos montados en las columnas verticales de alta resistencia del marco de la prensa. Cuando una prensa de estampado de precisión maneja cargas descentradas, la corredera experimenta fuerzas de empuje laterales que la empujan contra las guías. Para evitar el calentamiento y el desgaste localizados en estas zonas de contacto, las prensas de alta velocidad utilizan rodillos de agujas de ocho o doce puntos o sistemas de guía con cara compuesta. Estas guías distribuyen las fuerzas laterales sobre una gran superficie, evitando altas concentraciones de presión que puedan romper la película lubricante.
Estas estructuras de guía están precargadas para minimizar los espacios internos, manteniendo la inclinación del tobogán al mínimo. Para gestionar el calor de fricción generado a lo largo de estas largas trayectorias de deslizamiento, se pueden integrar canales de refrigeración internos en los propios carriles guía. Esto asegura que el calor de la acción deslizante no se transfiera a las columnas del marco principal, lo que de otro modo causaría una flexión térmica asimétrica y desalinearía el punzón de estampado. Bolun Machinery enfatiza estas geometrías de guía equilibradas para garantizar que el paralelismo entre corredera y refuerzo se mantenga dentro de tolerancias estrictas durante ciclos rápidos y continuos.
Mantener una precisión de nivel micro durante millones de ciclos de alto impacto requiere un marco de prensa estructuralmente estable que resista el desplazamiento interno del material. Las piezas soldadas del marco de una prensa de alta velocidad están fabricadas con placas de acero gruesas de alta resistencia. Después de la soldadura, todo el marco estructural se somete a un proceso térmico de alivio de tensiones, donde el conjunto se calienta en un horno para liberar las tensiones internas localizadas creadas durante el corte y la soldadura de las placas. Este tratamiento térmico evita que el metal se deforme lentamente durante años de uso industrial, asegurando que los espacios críticos entre el tobogán y la cama permanezcan sin cambios.
Un marco estable y libre de tensiones garantiza que los rieles guía permanezcan paralelos y rectos, evitando una alta fricción puntual que causa desgaste localizado. Esta estabilización del material es vital para preservar la alineación de las herramientas progresivas, ya que incluso una desviación menor en la geometría del marco puede causar desgaste de la herramienta y reducir la calidad de las piezas estampadas. Al garantizar que todas las estructuras del marco estén estructuralmente relajadas antes del mecanizado de precisión, la prensa mantiene su alineación geométrica bajo las tensiones dinámicas de la producción continua a alta velocidad.
P: ¿Cómo protege su ingeniería estructural una prensa de estampado de metal de la fatiga a largo plazo bajo cargas de impacto continuas y de alta velocidad?
R: Zhejiang Bolun High-Precision Machinery Co., Ltd. fabrica estructuras soldadas tipo caja de alta resistencia utilizando placas de acero de alta resistencia. Después de la fabricación, toda la estructura se somete a un exhaustivo proceso de recocido térmico para eliminar las tensiones internas del material, evitando la deformación física y la fatiga estructural incluso bajo décadas de impactos dinámicos continuos.
P: ¿Qué sistemas de gestión térmica están integrados para evitar cambios de espacio deslizante en una prensa de estampado de metal con alto contenido de SPM?
R: Nuestros diseños de prensas utilizan un sistema de lubricación presurizado centralizado que hace circular constantemente aceite con temperatura regulada a todos los rodamientos y rieles guía críticos. Al dirigir el aceite a través de un enfriador activo externo, el sistema estabiliza el gradiente de temperatura interno de la máquina, evitando que la expansión térmica desplace las holguras de las correderas durante los funcionamientos continuos.
P: ¿Cómo mantienen sus sistemas de rieles guía el paralelismo entre corredera y travesaño al procesar cargas descentradas?
R: Para contrarrestar las fuerzas de empuje lateral, nuestro prensa de estampado de metales Los modelos están equipados con guías guía de ocho puntos ajustables y de longitud completa. Estas guías están precargadas con espacios mínimos y lubricadas continuamente, lo que garantiza que la corredera se desplace en una trayectoria estrictamente vertical y protege los troqueles progresivos del desgaste desigual de las herramientas.
P: ¿Qué mecanismo se utiliza para mitigar el severo impacto inverso, o ruptura brusca, durante el corte de láminas de metal de alto tonelaje?
R: La prensa cuenta con cilindros neumáticos de contrapeso que aplican tensión ascendente continua al conjunto deslizante. Esta fuerza ascendente precarga el tren de transmisión y elimina el juego dentro de los cojinetes y engranajes, absorbiendo la liberación de energía en el avance y protegiendo tanto los componentes de transmisión como las herramientas.
P: ¿Cómo protege la protección contra sobrecarga hidráulica integrada los costosos troqueles progresivos de múltiples etapas contra daños repentinos?
R: Un sistema de protección contra sobrecarga hidráulica de alta presión y acción rápida está construido directamente dentro del tobogán. Si la presión de formación excede los umbrales de seguridad debido a una alimentación de doble hoja o un error de alimentación, una válvula de liberación de presión se abre en milisegundos para detener instantáneamente el movimiento del deslizador, evitando daños catastróficos al marco de la prensa y a las herramientas.
Contáctenos

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
¿Listo para comenzar?
Póngase en contacto

¡Ahora!
ZHEJIANG BOLUN
