Una planta de tornillería en Taizhou recibe una solicitud de un proveedor automotriz de primer nivel: 8 millones de tornillos de cabeza hueca en grado 10,9, entregados en catorce meses. El proceso de mecanizado de la planta es demasiado lento, las pérdidas de material son demasiado elevadas y las propiedades de flujo de grano de las roscas cortadas no satisfacen los requisitos de fatiga. Una semana después, la planta firma el pedido de herramientas para una prensa de conformado en frío.
Esa secuencia se repite miles de veces en toda la industria. Cuando los volúmenes de producción aumentan y la relación entre costo de material y mano de obra es alta, la respuesta es el conformado en frío, y la máquina que lo realiza, la prensa de conformado en frío, resulta ser una familia de prensas con características mecánicas muy específicas en lugar de un único diseño genérico.
En resumen: una prensa de conformado en frío es una máquina de conformado de metal que da forma a material en bruto o de alambre a temperatura ambiente usando un juego de troqueles y una alta fuerza de compresión, y su configuración más efectiva para trabajos pesados es la prensa accionada por palanca, que multiplica la fuerza en la parte inferior de la carrera. El resto de este artículo explica qué significa eso, cuáles son las variantes comunes, cómo compararlas y cómo dimensionar una para una pieza real.
Una prensa de conformado en frío es una máquina de prensa que aplica fuerza de compresión al metal a temperatura ambiente, lo que hace que el material fluya plásticamente hacia la cavidad de una matriz. El proceso no produce virutas, no requiere calentamiento de la pieza de trabajo y se clasifica como forja en frío cuando la deformación es severa. Las operaciones típicas son extrusión, recalcado, acuñado y planchado. El término prensa de conformado en frío se usa indistintamente con prensa de forjado en frío en muchos catálogos de equipos.
La conclusión es lo primero: si su pieza es un perno, una tuerca en bruto, una pista de rodamiento, un perno esférico, un conector eléctrico o cualquier componente simétrico fabricado en volúmenes superiores a 50.000 piezas por año, el conformado en frío casi siempre lo producirá más rápido, con menos entrada de material y con mejores propiedades mecánicas que el mecanizado. La prensa es el fundamento de esa lógica económica.
Tres hechos definen el caso económico. Primero, el rendimiento del material: la forja en frío utiliza entre un 20 y un 40 por ciento menos de material que el mecanizado para la misma pieza terminada porque el metal se desplaza en lugar de eliminarse. En segundo lugar, la productividad: una sola prensa de conformado en frío produce piezas a entre 20 y 200 golpes por minuto, según el tamaño de la pieza y el tipo de máquina. En tercer lugar, la resistencia: debido a que el flujo de grano es continuo a lo largo del contorno de la pieza en lugar de cortarse, el rendimiento ante la fatiga mejora en un margen mensurable, frecuentemente entre un 20 y un 30 por ciento en las pruebas de fatiga en comparación con las piezas mecanizadas.
También hay condiciones de contorno. El conformado en frío requiere que el material sea lo suficientemente dúctil como para deformarse a temperatura ambiente. Los aceros con bajo y medio carbono, los aceros aleados de grado de recocido, los aceros inoxidables de la serie 300, las aleaciones de aluminio de resistencia media y las aleaciones de cobre dominan la lista práctica. Los materiales frágiles o con alto contenido de carbono no son candidatos. La fuerza de la prensa también debe ser elevada en comparación con una prensa de estampación del mismo tamaño y la estructura de la máquina debe ser correspondientemente rígida. Es por eso que el comprador escucha "prensa de conformado en frío" como una categoría de equipo dedicada en lugar de una prensa genérica. Para obtener una visión más profunda de la relación entre procesos, consulte nuestra nota de la industria sobre ¿Qué hace una máquina de prensa de forja en frío? antes de comparar modelos, porque el mismo fabricante que fabrica prensas de estampado puede construir una línea de palanca separada para trabajo en frío.
El principio de funcionamiento de una prensa mecánica de conformado en frío es de concepto sencillo. Un volante almacena energía rotacional. Un embrague conecta esa energía a un tren de engranajes, y los engranajes impulsan un mecanismo que convierte la rotación en el movimiento alternativo de una corredera. La corredera lleva el puñetazo; el troquel se monta sobre el cabezal o la cama. Cuando la prensa realiza un ciclo, el punzón ingresa a la cavidad del troquel y obliga a la pieza en bruto a fluir hacia la forma deseada.
La variable distintiva es el mecanismo que convierte la rotación en movimiento deslizante. Una prensa de manivela estándar utiliza un cigüeñal: la corredera se mueve más rápido a mitad de carrera y se desacelera cerca del punto muerto inferior, y la fuerza disponible aumenta gradualmente hasta un máximo muy cerca del fondo. Una prensa de palanca utiliza un conjunto de eslabones dispuestos de modo que, a medida que gira la manivela, los eslabones casi se enderezan en la parte inferior del recorrido. En esa fase final, la ventaja mecánica se vuelve enorme: una fuerza relativamente pequeña del tren de engranajes se multiplica en una fuerza muy grande en el deslizamiento.
Esa disposición mecánica produce exactamente la curva de fuerza que el conformado en frío necesita. El recalcado, la extrusión hacia adelante y el acuñado requieren la fuerza máxima en los últimos milímetros de la carrera, después de que el material ha llenado el troquel y se ha endurecido. La prensa de palanca ofrece un alto tonelaje en la parte final de la carrera mientras mantiene baja la velocidad de deslizamiento en el punto de contacto. La baja velocidad de contacto significa una vida útil más larga del troquel y más tiempo para que el material fluya en lugar de fracturarse.
Un segundo beneficio es la característica de "carrera equilibrada" que a menudo mencionan las hojas de datos de la prensa de alternancia. Debido a que la geometría de palanca distribuye la velocidad de contacto y la aceleración de manera uniforme a lo largo de la zona de trabajo, la prensa no golpea el espacio en bruto tan abruptamente como lo haría una prensa de manivela con el mismo tonelaje. Esto reduce el martilleo en el marco y, a menudo, se correlaciona con una mejor consistencia dimensional en todo un lote.
También hay un aspecto energético. El volante tiene el tamaño adecuado para entregar la energía de formación sin una caída excesiva de la velocidad. En funcionamiento continuo, el motor vuelve a acelerar el volante entre carreras. Si el motor no puede recuperar suficiente energía en el tiempo disponible, la prensa se detiene en un tonelaje nominal por debajo de su clasificación nominal. Esta es la razón por la que una línea de forjado en frío debe evaluar la capacidad energética en julios por golpe, no sólo el tonelaje, punto al que volveremos en la sección de especificaciones.
Muchos talleres comienzan con una prensa de manivela de uso general, intentan una operación de extrusión en frío y reportan rotura de matriz, martilleo del marco o fuerza insuficiente al final de la carrera. Las diferencias no son sutiles.
Una prensa de manivela desarrolla una fuerza aproximadamente igual al seno del ángulo de la manivela. La corredera alcanza la velocidad máxima a mitad de carrera y la fuerza máxima sólo entre 15 y 30 grados antes del punto muerto inferior. La energía de trabajo se entrega en un período corto. Por el contrario, una prensa de palanca utiliza los eslabones de enderezamiento para producir una gran fuerza en toda la parte inferior de la carrera, generalmente entre 40 y 60 grados de rotación de la manivela. La zona de formación utilizable es más larga y la fuerza está disponible donde realmente ocurre el trabajo.
En la práctica, eso cambia cada decisión del proceso: el diseño de la herramienta puede utilizar un caudal de material más lento a alta presión; la matriz se carga de manera más uniforme; y la prensa puede soportar golpes fuertes y continuos a velocidades de carrera más altas sin el mismo nivel de vibración. La siguiente tabla resume las diferencias que un ingeniero de producción debe verificar antes de seleccionar una prensa para trabajo en frío.
| Criterios | prensa de manivela | Pulsar palanca | prensa hidraulica |
|---|---|---|---|
| Fuerza cerca del punto muerto inferior | Alta sólo en los últimos 15 a 30 grados | Alto sobre un segmento de carrera inferior más largo | Fuerza total en cualquier posición de deslizamiento |
| Velocidad de deslizamiento en contacto con el troquel | relativamente alto | Bajo y controlado | Ajustable, típicamente bajo |
| Tasa de accidentes cerebrovasculares | Alto (60 a 200 spm para marcos pequeños) | Medio alto (30 a 80 spm para estructuras pesadas) | Bajo (5 a 30 spm para trabajos de encofrado) |
| Entrega de energía | Volante, moderado | Volante de inercia, muy eficaz en el punto muerto inferior | Flujo de la bomba, continuo pero más lento. |
| Más adecuado para | Supresión, flexión, dibujo superficial | Molestado, extrusión, acuñación, forja pesada en frío. | Componentes profundos, tiradas cortas, perfiles de fuerza variables |
El conformado en frío es una familia de procesos, por lo que la familia de máquinas también es variada. Elegir el tipo correcto suele ser una cuestión de velocidad de producción, tamaño de la pieza y perfil de fuerza. Las cuatro configuraciones siguientes cubren la inmensa mayoría de las instalaciones industriales.
La prensa de palanca mecánica es la opción predeterminada para componentes de la industria automotriz y de sujetadores: pernos esféricos, retenedores de resortes de válvulas, piezas en bruto para engranajes y sujetadores estructurales. Combina la velocidad de una prensa mecánica con las características de alta fuerza inferior descritas anteriormente. El rango de fuerza que cubre la mayoría de piezas es de 100 a 1000 toneladas, con longitudes de carrera entre 50 y 200 mm. Para piezas de gran volumen, una prensa de palanca única es notablemente eficiente porque el tiempo del ciclo es corto y el proceso es completamente automático una vez que se alimentan las piezas.
Las prensas hidráulicas tienen una ventaja diferente: no están restringidas por una curva de movimiento de deslizamiento fija. La velocidad de deslizamiento y el tiempo de permanencia se pueden programar a lo largo de toda la carrera y la fuerza total está disponible en cualquier posición, no solo cerca del punto muerto inferior. Esto es importante para extrusiones largas hacia adelante y para componentes con características profundas donde la deformación comienza temprano en el recorrido. El precio es rapidez y eficiencia energética. Las prensas hidráulicas funcionan a una fracción de las carreras por minuto de una prensa de palanca, y el sistema de bomba consume energía eléctrica continuamente incluso cuando la prensa está inactiva entre ejecuciones de producción.
Una regla general de la práctica real de cotización: si la pieza se puede producir dentro de una carrera de trabajo de 50 mm y el volumen anual supera aproximadamente las 100.000 piezas, una prensa de palanca mecánica ofrecerá el costo más bajo por pieza. Las máquinas hidráulicas tienen sentido económico cuando los tamaños de lote son pequeños, el componente es largo o las herramientas necesitan flexibilidad para ejecutar diferentes troqueles con diferentes niveles de fuerza en una máquina.
Las servoprensas reemplazan el volante y el embrague con uno o más servomotores grandes conectados al tren de transmisión. El software controla el movimiento deslizante; el usuario puede programar una aproximación rápida, una presión lenta, una permanencia en el punto muerto inferior y un retorno rápido. Para el conformado en frío, el servocontrol reduce la velocidad de contacto a casi cero, lo que brinda otro paso de mejora en la vida útil del troquel y la tolerancia de la pieza. Las servoprensas cuestan más inicialmente y el sistema eléctrico debe hacer frente a picos de energía tanto dentro como fuera del motor. Para componentes de precisión, las prensas de palanca servo son la opción de mayor rendimiento, y la misma fábrica que fabrica prensas mecánicas estándar a menudo ofrece una versión servo en toda su línea de productos. El principio de accionamiento también facilita el ajuste de la matriz, porque la corredera se puede avanzar lentamente y posicionar sin recorrer toda la carrera.
Para los sujetadores, la máquina preferida no es una prensa de una sola estación, sino una formadora en frío de estaciones múltiples, a menudo llamada cabezal en frío. El alambre se alimenta desde una bobina, se endereza, se corta a medida, se transfiere a través de dos a seis troqueles y se voltea en un perno, tornillo, tuerca en bruto o forma especial en una serie de estaciones. Las tasas de producción alcanzan varios cientos de piezas por minuto para sujetadores pequeños. La fuerza de conformado por estación es menor que en una sola operación de recalcado pesado, por lo que un volumen anual alto puede justificar esta máquina incluso con un tonelaje relativamente bajo por estación.
La lógica de selección se puede resumir en una frase: las prensas de palanca de una sola estación manejan componentes grandes o complejos; los formadores de estaciones múltiples son dueños del mundo de los sujetadores pequeños y de gran volumen; las prensas hidráulicas cubren trabajos de carrera larga o corta; Las servoprensas refinan las condiciones de las herramientas y la estabilidad del proceso de todos los tipos anteriores.
Cuando una cotización de prensa llega a la mesa, enumera el tonelaje de la placa de identificación, la carrera, la velocidad de carrera, el área de la mesa y la altura de cierre. Para una prensa de conformado en frío, el comprador debe verificar un segundo conjunto de parámetros que determinan si la máquina realmente formará la pieza día tras día.
El tonelaje nominal no es un número universal único. La mayoría de las prensas mecánicas clasifican el tonelaje en una posición por encima del punto muerto inferior, normalmente 5 mm para prensas más pequeñas y 10 a 13 mm para marcos industriales más grandes, siguiendo las convenciones comunes utilizadas en JIS y otros estándares de prensa. La fuerza cerca del punto muerto inferior es mayor que la clasificación nominal, pero solo dentro de la carrera de trabajo. Al comparar cotizaciones de diferentes proveedores, solicite la curva de fuerza: el tonelaje utilizable a la altura de cierre de su troquel importa más que el máximo en el punto muerto.
Las operaciones de conformado en frío se dividen según el requisito de carrera. El recalcado y el acuñado necesitan una carrera corta, a menudo de 30 a 60 mm, porque la deformación se concentra en los milímetros finales. La extrusión hacia adelante se beneficia de una carrera disponible más larga, de 100 a 200 mm, para adaptarse a la longitud de la pieza y el recorrido del punzón. La frecuencia de carreras indica los ciclos continuos máximos por minuto. Una prensa de palanca pesada con una capacidad de 260 a 400 toneladas generalmente tiene entre 25 y 40 spm; una prensa de 60 a 110 toneladas para componentes más pequeños puede funcionar de 40 a 70 spm. Verifique la velocidad a la longitud de carrera real porque algunas especificaciones enumeran valores solo para la carrera mínima.
La fuerza de conformado en frío es continua y severa, a diferencia del corte, donde la carga colapsa a medida que el material se fractura. El marco debe resistir la deflexión en dos direcciones: compresión vertical y vuelco angular bajo cargas descentradas. Las prensas de marco cerrado tienen una rigidez naturalmente alta; Las prensas de marco abierto se desvían considerablemente y se recomiendan sólo cuando la carga de formación es pequeña o está centrada. Un punto de referencia de calidad común es la deflexión angular por debajo de 1/10000 rad bajo la carga central nominal medida en la cara de la corredera. Si una hoja de datos no incluye este valor, es justo preguntar.
Las guías integradas de ocho lados son la solución habitual para prensas de precisión; Algunas prensas de palanca pesadas utilizan placas guía revestidas de bronce que son ajustables para jugar. Una guía más estricta mantiene el punzón alineado con la matriz en cada carrera y se vuelve más importante cuando las piezas tienen zonas de extrusión largas o requieren un punzón expulsor desde el lado opuesto. La altura ajustable del dado es igualmente importante: los dados de conformado en frío se desgastan y usted querrá aumentar la altura de cierre a medida que reelabora las herramientas.
La energía del volante disponible por carrera es, en muchos casos, la especificación que define la prensa antes que el tonelaje. La energía de deformación de una pieza forjada en frío se puede calcular a partir del área bajo la curva fuerza-desplazamiento. Para un componente típico de tamaño mediano, el número cae entre 5 y 30 kJ por carrera. La prensa debe suministrar al menos esa cantidad, con un margen operativo de aproximadamente el 30 por ciento, y el motor debe volver a acelerar el volante hasta casi la velocidad máxima entre golpes. Un método sencillo consiste en confirmar tres números: energía nominal por carrera en kN·m, que equivale a kJ; el trabajo requerido de su parte; y la frecuencia real de brazadas continuas.
Las herramientas de conformado en frío pueden atascarse cuando falta una pieza en bruto o cuando se agrieta un inserto de troquel. La protección contra sobrecarga hidráulica en la corredera detiene la prensa antes de que los daños lleguen al marco. En el lado de la subestructura, se debe especificar una fuerza de desprendimiento o expulsión para la pieza terminada; un componente formado en frío puede pegarse en la matriz con una fuerza equivalente al 10 al 20 por ciento de la fuerza de formado, y sin un eyector fuerte, el paso de extracción se convierte en un cuello de botella.
Las prensas de conformado en frío son máquinas de producción y la mejor manera de saber si una se ajusta a la planificación es observar las piezas que se fabrican en ellas. El denominador común es la forma por flujo plástico: la forma exterior está determinada por la cavidad de la matriz, la interior por el punzón.
Los vehículos automotrices y comerciales son los mayores consumidores. Los pernos esféricos, los extremos de las barras de dirección, los retenedores de resortes de válvulas, los retenedores de cubos de ruedas, los componentes de los cinturones de seguridad, las pistas de rodamiento, los engranajes en bruto y muchos de los sujetadores de alta resistencia en el compartimiento del motor están forjados en frío. La razón no son sólo los materiales; es fatiga. Un perno esférico forjado en frío con flujo de grano continuo falla con menos frecuencia bajo carga cíclica que uno mecanizado del mismo grado.
La industria electrónica y eléctrica aparece más recientemente en la lista. Los conectores de terminales de batería, barras colectoras, contactos de enchufe, núcleos de relés y piezas en bruto de engranajes de piñón para mecanismos de bloqueo se fabrican en prensas de palanca o prensas hidráulicas. La aplicación de conformación de carcasas de baterías es una variante específica: las carcasas cilíndricas para carcasas de baterías se trefilan y planchan en prensas de alto tonelaje, cuyas diferencias de precisión son visibles en la uniformidad del espesor de la pared.
Los sujetadores siguen siendo el segmento más visible. Pernos de M4 a M36, tornillos de cabeza hueca, tuercas hexagonales, tuercas con brida, remaches, tornillos para madera y plástico y piezas roscadas personalizadas se forman en cabezales de estaciones múltiples para tamaños pequeños y en prensas de palanca única para tamaños más grandes que los estándar. La siguiente tabla enumera las ventanas de fuerza típicas que encuentra un taller al cotizar componentes conformados en frío.
| Categoría de pieza | Material típico | Aprox. rango de fuerza (toneladas) | Tipo de máquina típica |
|---|---|---|---|
| Sujetadores pequeños M4 a M10 | 1022, 10B21, 304 | 10 a 60 | Cabecera multiestación |
| Pernos y tuercas M12 a M24 | 1035, 1045, 4140 | 60 a 250 | Alternar o encabezado |
| Espárragos esféricos y piezas de dirección | SAE 1541, 4140 | 100 a 400 | Pulsar palanca |
| Pistas de rodamientos y espacios en blanco para engranajes | 52100, 8620 | 200 a 600 | Pulsar palanca |
| Carcasas de batería, tubos de pared gruesa | Aluminio, tira de acero | 250 a 800 | Bastidor cerrado hidráulico o de palanca |
Ningún fabricante seleccionará una prensa solo de una mesa, pero una primera estimación mantiene la conversación honesta. El punto de partida es el modelo perturbador. Para una operación de recalcado simple, la fuerza requerida es aproximadamente el área del cabezal terminado multiplicada por la tensión de flujo del material al final de la deformación, multiplicada por un factor que tiene en cuenta la fricción y la forma. El coeficiente suele oscilar entre dos y cuatro para el trabajo en frío.
Aquí hay un ejemplo de una cita real. Un cliente forma una cabeza hexagonal con un ancho de entre caras de 20 mm sobre una pieza bruta de acero AISI 1045 recocido de 12 mm de diámetro. El área del hexágono es de unos 346 mm². La tensión de flujo de 1045 después de un trabajo en frío moderado es de aproximadamente 800 MPa. Un coeficiente conservador de 2,5 da una fuerza de formación de 346 mm² multiplicada por 800 MPa multiplicada por 2,5, lo que equivale a unos 690 kN. Eso son 70 toneladas en el punto muerto inferior. Agregando un margen de seguridad del 30 por ciento y teniendo en cuenta la fricción del troquel, el tamaño de prensa recomendado es de 100 a 110 toneladas. Una prensa de palanca de marco abierto de 110 toneladas es una opción cómoda; una prensa de 60 toneladas mostraría un rendimiento marginal.
La extrusión hacia adelante se estima de manera diferente. La fuerza depende de la relación de reducción. Una barra de 25 mm de diámetro extruida a 18 mm da una reducción del área de aproximadamente el 48 por ciento. La deformación equivalente se calcula a partir de la relación de áreas, y para el acero con contenido medio de carbono la presión en el punzón, incluida la fricción, cae entre 1200 y 1800 MPa. Multiplicando la presión del punzón por el área de la sección transversal original de 491 mm² se obtiene de 590 a 880 kN, o de 60 a 90 toneladas. Con margen, una máquina de 130 a 160 toneladas es una primera selección razonable. Si la extrusión es larga, se debe comprobar por separado la longitud de carrera y la calificación energética.
Las piezas de mayor precisión añaden una segunda limitación. Cuando la tolerancia de la pieza es inferior a 0,05 mm, la rigidez de la prensa, la guía del deslizamiento y la estabilidad de la temperatura de la máquina se vuelven más relevantes que el cálculo del tonelaje. Un marco cerrado de baja deflexión con guía de ocho lados cuesta más pero mantiene la tolerancia por mucho más tiempo durante la vida útil de la herramienta.
Una regla práctica para citar es seguir esta secuencia:
Si el tonelaje resultante se sitúa dentro del 20 por ciento de la clasificación de un modelo de prensa, pase al siguiente modelo. Una prensa de conformado en frío que se empuja al 95 por ciento de su capacidad utilizable perderá margen de energía y aparecerán problemas de estancamiento en el calor de la producción de la tarde.
Cuando las especificaciones de la prensa están claras, queda la pregunta de quién la construye y en qué configuración. Los siguientes puntos surgen de la comparación de varias citas y de los problemas que aparecen después de la instalación.
Para cualquier carga de conformado en frío superior a 100 toneladas, prefiera una estructura de marco cerrado cuando el presupuesto lo permita. Los marcos cerrados son dimensionalmente estables bajo cargas laterales y permiten una mayor precisión a lo largo del tiempo. Si se requiere un marco abierto para acceder a las herramientas, verifique que el marco esté libre de tensiones y que la base y el carro estén mecanizados al mismo tiempo para mantener la referencia de alineación. Pregunte si el proveedor vende el mismo diseño de marco en una versión estampada estándar y en una versión forjada en frío; la diferencia suele radicar en una guía deslizante más larga, guías más pesadas y una base reforzada.
El conformado en frío supone un fuerte impacto para el accionamiento. Un embrague multidisco húmedo genera más capacidad calorífica y es la opción común para cargas continuas elevadas; un embrague seco es aceptable para prensas más pequeñas y tiradas cortas. Confirme que la prensa puede producir un tonelaje nominal continuamente al ritmo de carrera que planea ejecutar, no solo en pruebas de una sola carrera.
Los compradores de prensas modernas esperan un controlador lógico programable con una pantalla táctil a color, almacenamiento para los parámetros de ajuste de troqueles y un monitor de carga que registre el tonelaje real en cada golpe. El monitor de carga no es un lujo: protege la herramienta y le avisa al operador cuando el troquel se está desgastando. También confirme que el controlador admita el tipo de sistema de alimentación, ya sea un alimentador de bobina, un alimentador de barras, un sistema de transferencia o una celda robótica de recogida y colocación, y que el proveedor pueda integrar la interfaz de automatización durante la puesta en servicio.
El tiempo de inactividad del conformado en frío está dominado por los cambios de matrices. Un sistema de cambio rápido de troquel, un juego de eyectores bien diseñado y una base de prensa con suficientes ranuras en T reducen el tiempo de preparación en un margen significativo. Si la pieza se produce con aceite o con un lubricante soluble en agua, la prensa debe tener el drenaje, el sumidero y la conexión de extracción de niebla opcional necesarios para un diseño de celda limpio.
Para una máquina que funcionará en dos turnos durante muchos años, el proveedor es tan importante como las especificaciones. Busque un fabricante con producción integrada: el marco de la casa, fundición, mecanizado, líneas de montaje y un equipo de servicio que responda preguntas técnicas durante la preventa. Una comprobación útil in situ es si el proveedor controla el mecanizado de precisión del carro y la bancada en la misma máquina herramienta, ya que esto determina las tolerancias de paralelismo que duran toda la vida útil de la prensa. Un proveedor competente también documentará su sistema de gestión de producción y sus certificaciones de calidad, así que solicite tanto el certificado como el último informe de auditoría durante las negociaciones.
Las prensas de conformado en frío funcionan con dificultad y la diferencia entre maquinaria bien mantenida y descuidada se manifiesta en la vida útil del troquel y la consistencia de las piezas al cabo de seis meses.
Los controles diarios se refieren al sistema de lubricación: nivel de aceite, presión de circulación y estado del filtro. Los eslabones articulados soportan presiones extremadamente altas en los pasadores y una interrupción de la lubricación de unos minutos puede rayar permanentemente las superficies de los pasadores del eslabón. Un calendario de mantenimiento práctico se ve así:
La falla más común en el conformado en frío no es la rotura del marco sino la deriva térmica. Las tiradas de producción largas generan calor en los cojinetes de palanca, lo que expande el marco y cambia la altura de cierre. Las máquinas diseñadas para trabajo continuo en frío lo compensan con un flujo de lubricación automático que también elimina el calor, y el sistema de control monitorea la temperatura del marco. Analice la estabilidad térmica con el fabricante antes de la compra, especialmente si el piso del taller no tiene temperatura controlada.
La seguridad es parte del funcionamiento: controles antirrepetición a dos manos, una cortina de luz o protección fija y un bloqueo de freno mecánico son requisitos básicos. Los troqueles de conformado en frío expulsan el material a alta velocidad y tener virutas no significa que estén libres de virutas; La protección contra trozos de alambre o nieblas de lubricante pertenece al mismo concepto de seguridad que el propio tobogán.
La primera respuesta a la pregunta sobre el coste es: las prensas de conformado en frío cuestan más, para el mismo tonelaje nominal, que las prensas de estampado ordinarias, porque el bastidor, la guía y el accionamiento son más pesados. La segunda respuesta es que la economía suele decidirse por el material y la velocidad, no por el precio de la prensa.
Una prensa de conformado en frío de palanca típica de tonelaje medio en el rango de 160 a 400 toneladas requiere un desembolso de capital inicial del mismo orden que otras prensas industriales de esa clase, y el cálculo de la recuperación debe incluir herramientas, instalación, capacitación y el primer conjunto de repuestos. Sin embargo, el costo de funcionamiento por pieza cae drásticamente con el volumen porque la utilización del material aumenta del 40 al 60 por ciento en el mecanizado al 75 al 95 por ciento en el conformado en frío.
Un modelo simple: una pieza mecanizada pierde el 50 por ciento de su material inicial en barras en forma de virutas. Si el acero cuesta una parte significativa del precio de venta y la planta produce 500.000 piezas al año, el material recuperado por sí solo puede justificar la diferencia de prensa en dos años, antes de contar el tiempo del ciclo. En la realidad del taller, la decisión también incluye el montaje de la prensa en la línea de producción existente. Por lo tanto, un análisis de costes responsable siempre se basa en la parte específica y no en una declaración general.
El presupuesto de capital y la planificación del espacio también deben considerar el equipo de alimentación: soporte de bobina, enderezador, alimentación, transportador de chatarra y un sistema de manipulación de piezas. Estos sistemas periféricos representan a menudo entre el 20 y el 35 por ciento de la inversión en prensa y son invisibles en la fase de cotización. Los compradores que se saltan este paso terminan con una prensa que funciona un turno porque los operadores no pueden mantenerla alimentada.
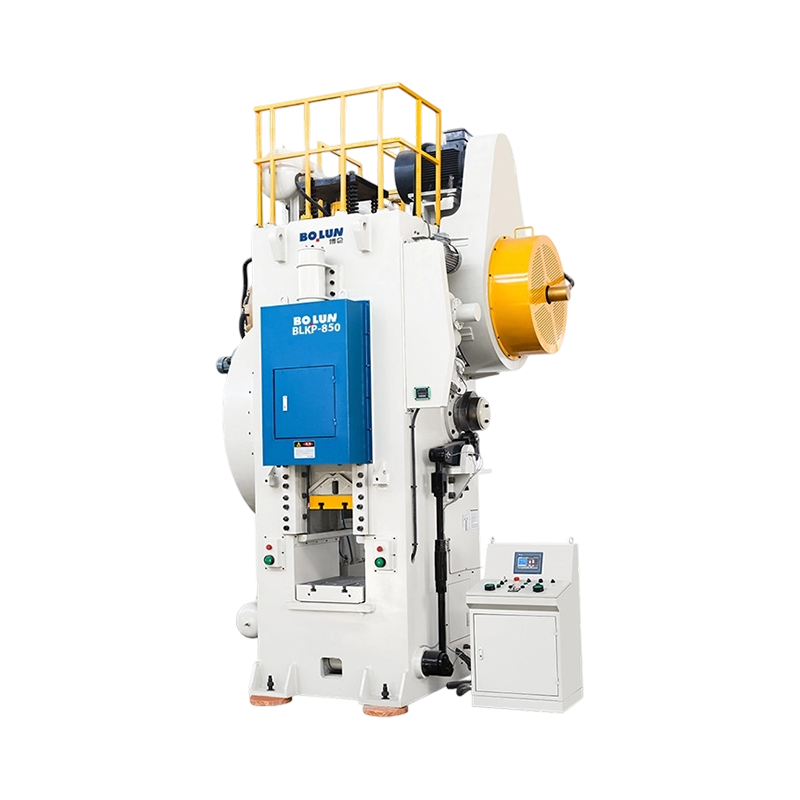
Una forma práctica de fundamentar el debate es observar una familia de productos real construida específicamente para la forja en frío. Bolun High-Precision Machinery produce la serie BLKP de prensas eléctricas de tipo palanca de forjado en frío, que cubre capacidades nominales de 260, 400, 650 y 850 toneladas. La serie es un ejemplo directo de las prioridades de diseño descritas anteriormente: un accionamiento de palanca para una alta fuerza de deformación, una carrera equilibrada para un movimiento deslizante controlado y una construcción de marco de alta resistencia para un funcionamiento industrial continuo.
El BLKP260 es el modelo básico de la gama pesada. Está posicionado para trabajos de recalcado y extrusión pequeña, donde su ágil precisión y la estabilidad del sistema de palanca permiten un control dimensional estricto en componentes de gran volumen. Las plantas que producen piezas en bruto de sujetadores medianos, pistas de rodamientos pequeñas y piezas de conexiones eléctricas generalmente inician su línea de forjado en frío con esta capacidad.
 Prensa de palanca de forjado en frío de precisión ágil BLKP-260 Esta prensa de palanca de 2600 kN es adecuada para el conformado de piezas pequeñas con precisión a alta velocidad. Su velocidad de deslizamiento reducida cerca del punto muerto inferior admite una deformación controlada, ideal para los trabajos de recalcado y extrusión pequeña que se describen aquí. Ver producto →
El BLKP400 agrega una carrera equilibrada, lo cual es importante cuando el material tiene que viajar a través de una cavidad de matriz más larga: la fuerza de deslizamiento permanece en la pieza a lo largo de toda la zona de formación, por lo que la matriz se llena completamente sin agrietar las esquinas. Es una opción común para pernos esféricos, terminales de tirantes y componentes de dirección y frenos de automóviles.
 Prensa de palanca de forjado en frío de carrera equilibrada BLKP-400 Con una capacidad de 4000 kN y un mecanismo de articulación articulada, este modelo mejora el flujo de material para recalcar, acuñar y dimensionar. Su carrera equilibrada ayuda a llenar completamente las cavidades del troquel más largas, una ventaja clave para los pernos esféricos y los componentes de dirección. Ver producto →
En el extremo superior, las BLKP650 y BLKP850 son máquinas de uso industrial para extrusiones grandes, piezas en bruto de engranajes pesados y piezas conformadas de paredes gruesas. La alta capacidad de deformación y el marco reforzado absorben la carga repetida de grandes reducciones de la sección transversal a velocidades de carrera continuas. La serie BLKP completa está documentada en las páginas de productos de Bolun y el equipo de ingeniería de ventas puede asignar su pieza específica a un modelo después de revisar el dibujo.
 Prensa de forjado en frío de alta deformación y servicio pesado BLKP-650 Esta máquina de 6500 kN maneja compresión pesada y forjado profundo en frío con una carrera de presión de 8 mm y eyector integrado. Su marco reforzado y su sistema de seguridad de detección de carga se adaptan a extrusiones grandes y piezas de paredes gruesas en operaciones industriales. Ver producto →
Los antecedentes de Bolun respaldan esta afirmación: la compañía ha producido equipos de conformado de metales durante más de dos décadas, opera una cadena de producción completa desde el diseño y el mecanizado de componentes centrales hasta el ensamblaje final, y mantiene un amplio catálogo de prensas de tipo abierto, de tipo cerrado y para fines especiales. Ese catálogo completo, disponible en el sitio web de la empresa, es importante para el comprador porque la misma fábrica puede suministrar no sólo la prensa de forjado en frío sino también las prensas de estampado y las servoprensas para las operaciones adyacentes en la misma planta.
La prensa de conformado en frío no es una máquina de nicho; es el proceso de producción más económico para una amplia lista de componentes cuyas formas son simétricas, cuyos volúmenes son elevados y cuyos materiales son suficientemente dúctiles. El núcleo técnico es el mecanismo de palanca: coloca el tonelaje exactamente donde ocurre el trabajo de conformado, protege las matrices al desacelerar el deslizamiento en el contacto y le brinda al diseñador de herramientas una ventana de fuerza predecible. El proceso de selección comienza con una estimación de fuerza, pasa a una comparación transparente de definiciones de tonelaje, carrera, rigidez, energía y guía, y finaliza con una asociación con un fabricante cuyo sistema de calidad y producción de cuadros haya verificado.
La serie Bolun BLKP muestra cómo se ve una prensa de conformado en frío de palanca moderna en el rango de 260 a 850 toneladas, y el catálogo más amplio de la compañía cubre las máquinas de estampado, servo y embutición profunda que generalmente rodean una celda de conformado en frío. Cuando llega un plano de pieza y el volumen justifica el proceso, el siguiente paso más práctico es enviar el plano y las condiciones operativas a la fábrica para un análisis de tiempo de ciclo y tonelaje. Así es como la compra de una prensa se convierte en una decisión de producción, y una decisión de producción se convierte en una posición de costos competitiva.


Coloque una prensa de marco abierto de 160 toneladas y una prensa de marco...
Diseño de un solo punto Una conexión de ac...
Un gerente de producción de una planta de componentes metálicos de tamaño ...
Un ingeniero de herramientas cotiza un nuevo programa de soportes y especi...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
Cuando planea producir piezas metálicas medianas o pequeñas en grandes vol...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

