Dos prensas pueden soportar una producción de 200 toneladas y aun así producir piezas muy diferentes. Un taller de troqueles que cotiza un soporte de acero dulce de 2,5 mm en una prensa de espacio abierto y luego utiliza la misma herramienta en una prensa de marco cerrado generalmente nota el cambio en la curvatura del borde, en la altura de las rebabas a lo largo del ancho de la tira y en la frecuencia con la que es necesario afilar el troquel. La cifra de tonelaje no cambió. Lo que cambió fue cuánto se movía el marco bajo carga.
La conclusión práctica es lo primero: cuando las tolerancias de las piezas son estrechas, la herramienta es una matriz progresiva o la bancada tiene un ancho superior a aproximadamente 1200 mm, una prensa eléctrica de tipo cerrado suele ser el punto de partida correcto. Lo primero que hay que negociar es la rigidez del bastidor, el espacio utilizable en el troquel y las características de conducción, no el tonelaje general. Para perforaciones y conformados simples con tolerancias generosas y bobinas estrechas, una prensa de espacio abierto bien construida a menudo hace el trabajo por menos dinero y brinda mejor acceso desde tres lados.
Todo lo que aparece a continuación explica dónde se encuentra realmente esa línea divisoria, cómo leer una hoja de especificaciones de marco cerrado sin dejarse engañar y qué detalles deciden si la máquina funciona limpiamente durante quince años o se convierte silenciosamente en una fuente de desechos, tiempo de inactividad y reparaciones de troqueles.
Un marco de prensa es un resorte. Bajo carga, se estira verticalmente y, en un diseño de espacio abierto, también gira porque la trayectoria de carga tiene forma de C y solo se apoya en un lado. El tramo vertical es manejable; la rotación angular es lo que daña muere. Cuando la corredera se inclina unas pocas centésimas de milímetro a lo largo de la cama, el espacio libre entre el punzón y la matriz deja de ser uniforme. El espacio de corte en chapa metálica suele ser del 5 al 8 por ciento del espesor por lado, por lo que en material de 1,5 mm la ventana aceptable es de alrededor de 0,075 a 0,12 mm. Un marco que gira lo suficiente como para ocupar la mitad de esa ventana en un extremo de la cama efectivamente reduce a la mitad la vida útil del troquel y aumenta la altura de las rebabas en ese lado.
Las prensas de marco cerrado rodean la trayectoria de carga con dos montantes y una corona, de modo que la fuerza viaja a través de una estructura simétrica. La deflexión vertical todavía existe, pero la deflexión angular en el tobogán es mucho menor y el paralelismo entre tobogán y travesaño se mantiene dentro de la tolerancia en todo el ancho de la cama. En la práctica, esto es lo que le permite obtener una altura de rebaba constante, una mejor planicidad en las piezas extraídas, una mayor vida útil del punzón y del troquel y la capacidad de utilizar una herramienta progresiva con cuatro o seis estaciones cortando al mismo tiempo sin que la tira se desplace hacia los lados.
La contrapartida es el acceso. En una máquina de estructura cerrada, el material normalmente ingresa de adelante hacia atrás, las líneas de bobinas y los alimentadores se colocan en esa dirección y el acceso lateral para la carga manual es limitado. Si su proceso depende de que los operadores carguen desde tres lados, o si necesita colgar piezas largas del costado de la herramienta, la respuesta más honesta es un diseño de espacio abierto o semicerrado. Nuestra propia comparación de las dos arquitecturas, Explicación de la prensa eléctrica de tipo abierto versus de tipo cerrado , cubre la geometría con más detalle si todavía estás pesando los dos.
| Factor de selección | Prensa abierta | Prensa de marco cerrado |
|---|---|---|
| Comportamiento del marco bajo carga | Estiramiento vertical más rotación angular notable del espacio. | Estiramiento predominantemente vertical, pequeño error angular. |
| Paralelismo entre deslizar y reforzar | Cambios con carga y posición de carga. | Se mantiene firme a lo ancho de la cama. |
| Tolerancia de carga descentrada | Bajo; la carga debe permanecer cerca del centro del espacio | Moderado a alto, especialmente con tobogán de doble punto |
| Precisión de las piezas y consistencia de las rebabas | Aceptable para trabajos generales. | Mejor para una tolerancia estricta y un trabajo progresivo |
| morir la vida | Más corto donde la inclinación es significativa | Más tiempo porque el espacio libre se mantiene uniforme |
| Acceso al operador y al dado | Excelente de frente, izquierda y derecha. | Sólo delante y detrás; acceso lateral restringido |
| Banda de tonelaje típica | Aproximadamente de 10 a 250 toneladas | Aproximadamente de 60 a 1.000 toneladas y más |
| Superficie para el mismo tonelaje | Mayor huella en relación con la capacidad | Más compacto por tonelada de fuerza |
No todos los bastidores cerrados se construyen de la misma manera, y la elección de la construcción afecta el transporte, el mantenimiento y el comportamiento de la máquina después de diez años de intensos cortes.
Un marco monobloque se funde o fabrica como una sola pieza, o se suelda y luego se alivia la tensión y se mecaniza como una sola unidad. Es la opción más rígida por kilogramo de acero, no tiene tensión previa que pueda relajarse y ofrece la curva de deflexión más predecible. La limitación es la logística: la estructura es el elemento más pesado, por lo general necesita un envío en estantes planos o a granel en lugar de un contenedor, y el plan de montaje en su planta debe establecerse antes de la orden de compra, no después. La reparación después de un accidente también es más difícil porque no hay tirantes que volver a calzar.
Bastidores de tirantes are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Una máquina semicerrada mantiene las columnas laterales pero deja la parte delantera y trasera más abiertas que un bastidor completamente cerrado. Se ubica entre las dos familias y es útil cuando desea una mayor rigidez que una prensa de espacio abierto pero aún necesita un acceso frontal generoso para piezas largas o incómodas. No es un sustituto de un verdadero marco cerrado en un troquel progresivo que funciona cerca del tonelaje nominal.
Sea cual sea la construcción que elijas, pregunta por la pieza individual más pesada, los puntos de elevación y el centro de gravedad. Estos tres números deciden la capacidad de su grúa, el ancho de su puerta y el costo de instalación, y con frecuencia faltan en una cotización que se centra únicamente en el tonelaje y el tamaño de la plataforma.
La cantidad de puntos de conexión de las correderas es una decisión sobre la ruta de carga, no una característica de marketing. Una corredera de un solo punto se acciona a través de una biela en el centro de la corredera. Es simple, rentable y perfectamente adecuado cuando la fuerza de trabajo se mantiene cerca del centro de la cama y la herramienta es relativamente estrecha.
Una corredera de doble punta es accionada a través de dos bielas, una a cada lado. Bajo una carga descentrada, el carro resiste mucho mejor la inclinación, porque el segundo punto de conexión actúa como restricción de momento. Esto es importante en tres situaciones comunes: troqueles progresivos en los que varias estaciones cortan simultáneamente en diferentes posiciones, lechos anchos en los que la tira recorre 1.500 mm o más y trabajos en los que la herramienta se desplaza deliberadamente hacia un lado para adaptarse a una línea de bobina o un sistema de transferencia.
La regla práctica es sencilla. Si el ancho de la matriz supera aproximadamente el 60 por ciento del ancho de la plataforma, o si el tonelaje se concentra lejos del centro en más de aproximadamente un cuarto de la longitud de la plataforma, una máquina de doble punta es la opción más segura. Se puede operar una prensa de un solo punto de esa manera, pero se está gastando la vida útil para ahorrar costos de capital.
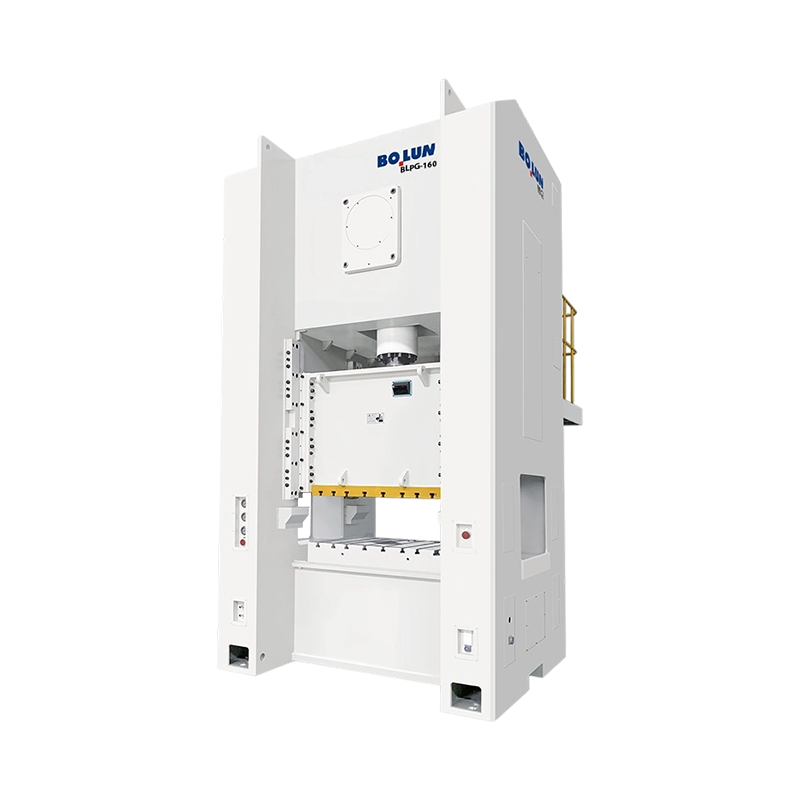
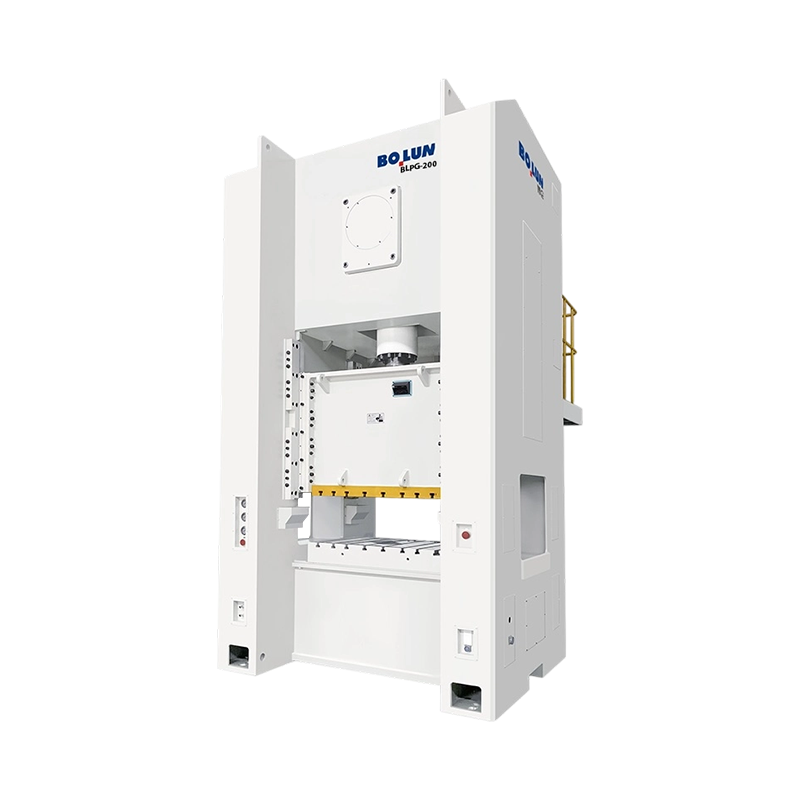
Aquí también ganan su lugar las máquinas monopunto de bancada ancha. Una prensa cerrada de un solo punto con una puerta ancha y una cama grande, como la serie BLPG, brinda un buen acceso frontal para paneles grandes manteniendo la rigidez del marco cerrado, y es adecuada para trabajos donde la carga está realmente centrada pero la pieza es físicamente grande. La familia de doble punta, por el contrario, es el caballo de batalla para herramientas progresivas y de estaciones múltiples. Un ejemplo representativo es el 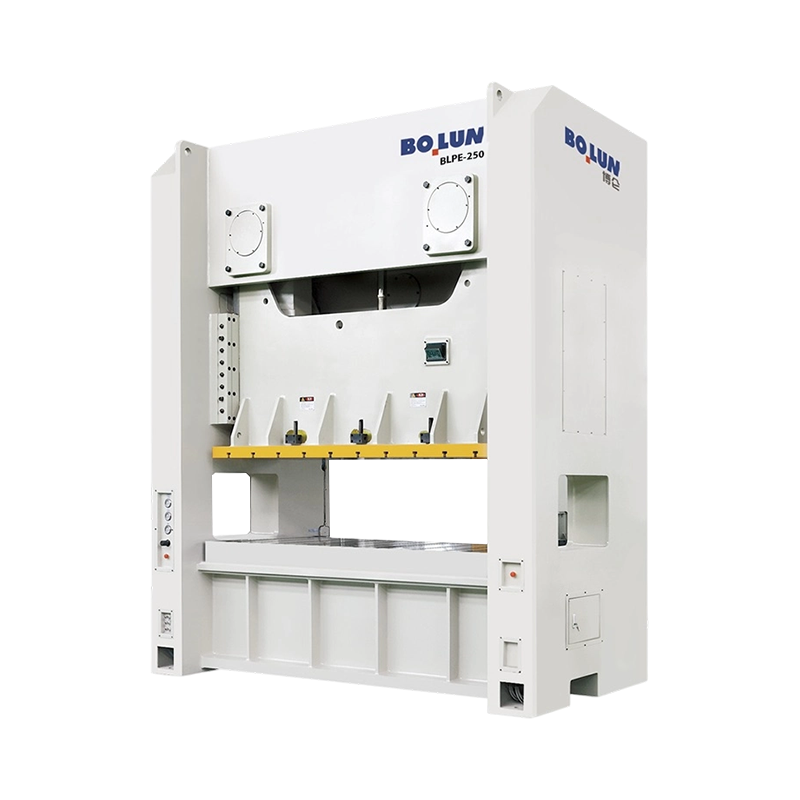 Prensa de doble punto con marco cerrado y cama ancha BLPE-250 El BLPE-250 de 2500 kN combina una plataforma de 2500 × 1000 mm con rigidez de marco cerrado para herramientas grandes, progresivas y de múltiples estaciones. Ver producto → configuración, que combina una cama ancha con dos puntos de conexión y un marco robusto para un trabajo de producción continuo.
El marco decide qué tan recta se mantiene la máquina. El accionamiento decide qué hace el carro al descender y éste, a su vez, decide qué procesos puede realizar realmente la máquina. Cuatro disposiciones dominan en las prensas mecánicas de marco cerrado y no son intercambiables.
El clásico accionamiento por manivela convierte la energía del volante giratorio en un movimiento deslizante sinusoidal. Es eficiente, mecánicamente simple y económico de mantener. La velocidad de deslizamiento alcanza su punto máximo a mitad de carrera y cae hacia el punto muerto inferior, por lo que el material pasa un tiempo razonable bajo compresión cerca del fondo. Las transmisiones por manivela son adecuadas para corte, perforación, doblado, conformado superficial y estampado en general, donde la demanda de fuerza está cerca del final de la carrera.
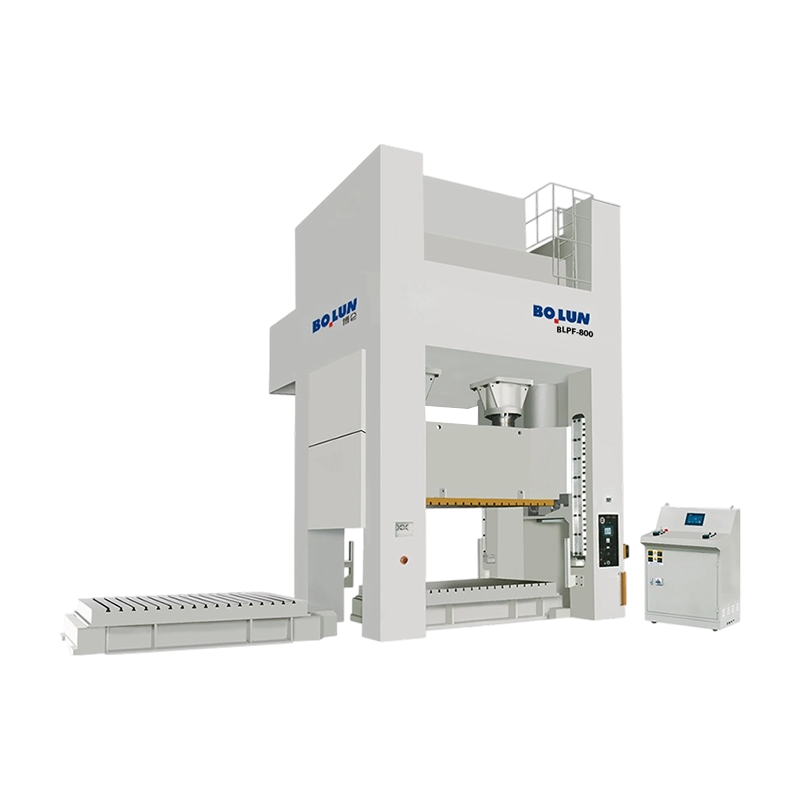
Una transmisión por engranajes excéntricos coloca un engranaje grande y un cojinete excéntrico entre el volante y la biela, lo que aumenta la multiplicación del par cerca del punto muerto inferior y permite una carrera más larga sin un recorrido de manivela proporcionalmente mayor. El resultado es una alta fuerza disponible y baja en la carrera, que es exactamente lo que necesitan los trabajos de embutición profunda, conformado en frío y chapa gruesa. Estas máquinas tienden a ser las más grandes: carrera larga, bancada ancha, alto tonelaje y un volante de inercia del tamaño de una sola carrera pesada en lugar de un trabajo ligero continuo. Cuando el trabajo requiere capacidad de carrera profunda con un alto tonelaje, el 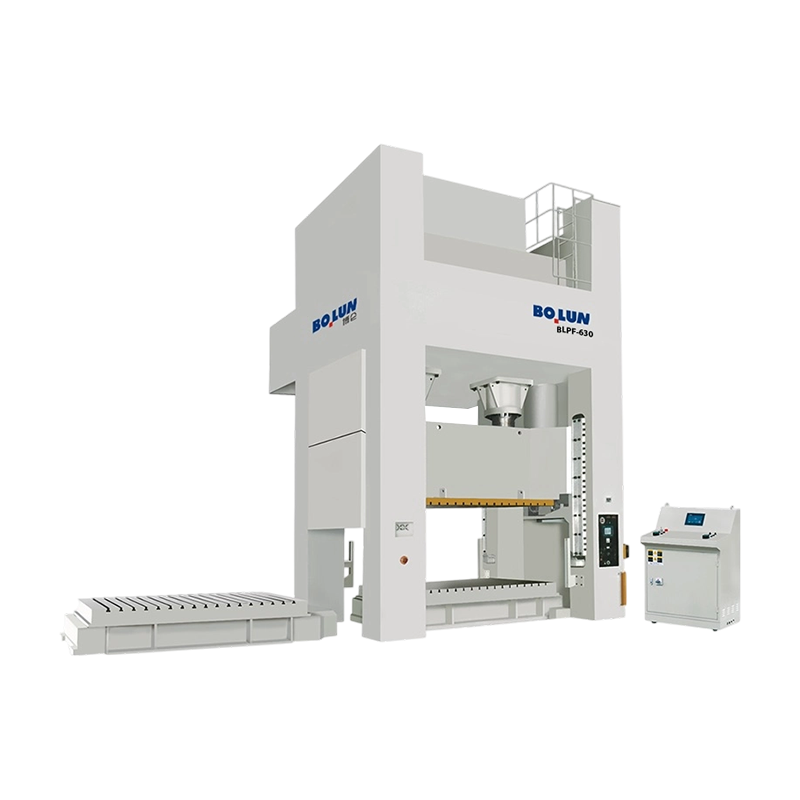 Prensa de doble punto con engranaje excéntrico de carrera profunda BLPF-630 Una prensa de engranajes excéntricos de 6300 kN con carrera de 400 mm y amortiguación de 800 kN para embutición profunda de alto tonelaje y conformado complejo. Ver producto → La especificación es el tipo de máquina que se debe comparar con su cálculo de energía de conformado, no solo con su cálculo de tonelaje.
Una servoprensa reemplaza el volante y el embrague con un motor y un mecanismo de tornillo o manivela que se puede programar. El deslizamiento puede disminuir la velocidad a través del corte, permanecer en la parte inferior, retroceder parcialmente o acercarse rápidamente y formarse lentamente. Esa flexibilidad vale la pena en el corte silencioso, en el embutición donde se desea una velocidad de punzonado controlada a través del material, en el acuñado donde una breve estancia mejora el llenado y en trabajos donde la misma máquina debe ejecutar varias herramientas diferentes. Los límites son igualmente reales: par disponible a baja velocidad, energía por carrera, costo del motor y de la transmisión, y el hecho de que la energía utilizable de una servomáquina es finita de una manera que un volante grande no lo es. Si su proceso necesita un solo golpe muy pesado, verifique la cifra de energía en kilojulios, no solo el tonelaje.
Una servomáquina de doble punto montada en un bastidor, como la 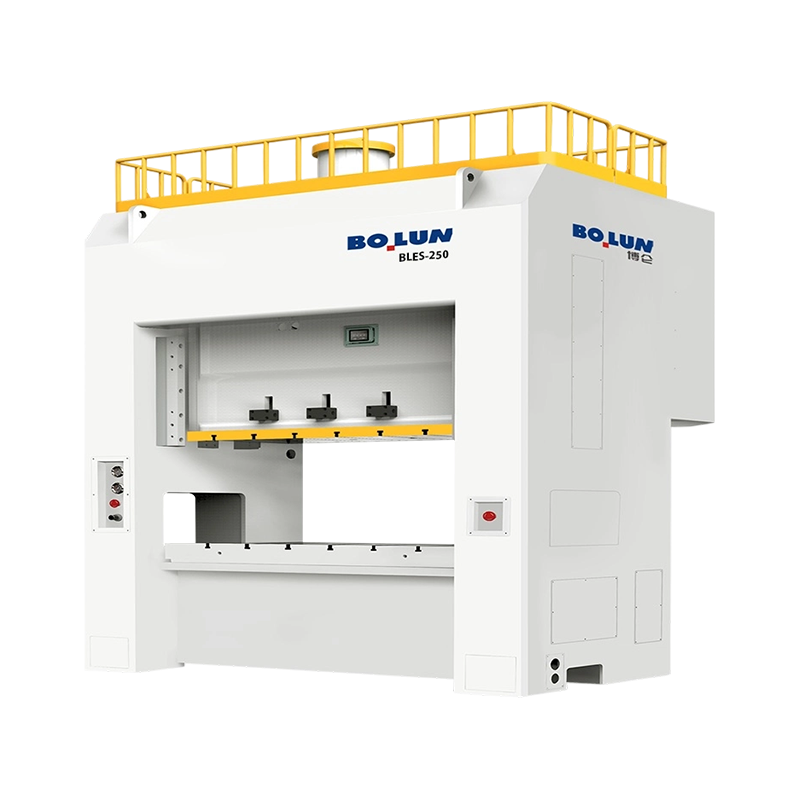 Prensa servo de doble punto y marco cerrado BLES-250 Una servoprensa de 2500 kN con una energía de trabajo de 25 200 J y rigidez de doble punto de marco cerrado para trabajos de embutición profunda y estampado de precisión programables. Ver producto → configuración, es la opción natural para una planta que realiza trabajos mixtos de alto valor y desea perfiles de carrera programables sin renunciar a la rigidez del marco cerrado.
Las transmisiones de palanca multiplican la fuerza dramáticamente cerca del punto muerto inferior a través de un varillaje que se endereza a medida que desciende la corredera. La corredera se acerca lentamente con una gran ventaja mecánica y luego se retrae rápidamente. Esta es la arquitectura estándar para forjado en frío, acuñación y dimensionamiento, donde el material debe fluir en lugar de cortarse, y donde el pico de fuerza se sitúa a uno o dos milímetros del fondo. Las máquinas de palanca generalmente se especifican por energía de deformación y rigidez del marco en lugar de solo por tonelaje.
| Tipo de unidad | Fuerza disponible cerca del punto muerto inferior | Procesos típicos | Principal limitación a comprobar |
|---|---|---|---|
| manivela | Fuerza nominal en la posición de tonelaje nominal | Corte, perforación, doblado, conformado superficial | Longitud de carrera y energía por carrera |
| engranaje excéntrico | Alto, con fuerte multiplicación de par. | Embutición profunda, placa gruesa, conformado en frío. | Tiempo de recuperación del volante en carreras continuas |
| servo | Programable; Depende del motor y del calibre del tornillo. | Supresión silenciosa, embutición controlada, acuñación, utillaje mixto | Energía disponible por carrera y coste de conducción. |
| Alternar / nudillo | Muy alto dentro de una zona de trabajo corta | Forja en frío, dimensionamiento y acuñación. | Ventana de trazo utilizable estrecha |
La mayoría de los errores de compra en prensas de marco cerrado no se cometen en función del tonelaje. Están hechos sobre los cuatro o cinco números impresos debajo. Una hoja de especificaciones es un contrato en miniatura y cada figura tiene un contexto que la cotización rara vez explica.
Comience con la posición del tonelaje nominal. Una prensa mecánica solo puede entregar su fuerza nominal a una distancia definida por encima del punto muerto inferior, normalmente entre 5 y 13 mm, según el tamaño y el estándar. Por encima de ese punto, la geometría del accionamiento limita la fuerza. Si su operación de conformado necesita un tonelaje completo a 30 mm por encima del punto muerto inferior, una máquina con capacidad nominal de 6 mm no lo entregará, sin importar lo que diga la placa de identificación. Pregunte por la curva de tonelaje, no por una cifra única.
A continuación, compruebe la carrera y las carreras por minuto juntas. El SPM normalmente se cotiza a una longitud de carrera específica y, a menudo, a una configuración de velocidad específica. Una máquina anunciada a 60 SPM solo puede alcanzar eso con un recorrido corto y una transmisión de velocidad variable configurada al máximo. Si su herramienta necesita una carrera de 200 mm para la extracción de piezas, la tasa de producción realista puede ser considerablemente menor.
Luego verifique la aritmética del espacio del dado. La altura de cierre, el ajuste de la corredera y el espesor del travesaño deben leerse como un conjunto. Su pila de troqueles debe ubicarse cerca del medio del rango de ajuste, no en el extremo, para mantener el margen de pulido en el troquel y espacio para agregar un espaciador o una placa de amortiguación más adelante. Un dado que sólo encaja con el ajuste en su límite superior es un dado que no encajará después de su primer reafilado.
| Figura de especificación | lo que controla | Pregunta para hacer |
|---|---|---|
| Tonelaje nominal y posición nominal | Fuerza utilizable a una altura determinada sobre el punto muerto inferior | ¿Puede proporcionarnos la curva de tonelaje a lo largo de la carrera de trabajo? |
| Longitud de carrera y SPM | Altura de extracción de piezas y resultados realistas | ¿A qué ajuste de carrera y velocidad se mide el SPM? |
| Ajuste de altura y deslizamiento del troquel | Si la pila de matrices encaja con el margen | ¿Cuál es la posición de ajuste con mi troquel instalado? |
| Zona de cama y tobogán | Huella del troquel y espacio de sujeción | ¿La cama citada es la abertura del marco o la placa de refuerzo? |
| Deflexión del marco | Estabilidad de la holgura del troquel y precisión de las piezas | ¿Qué deflexión vertical y angular se garantiza con la carga nominal? |
| Capacidad y carrera del cojín del troquel | Fuerza y expulsión del portapiezas | ¿La fuerza de amortiguación es constante a lo largo de la carrera o ascendente? |
| Potencia del motor principal | Producción continua y recuperación de energía. | ¿Cuántas carreras por minuto se pueden sostener a plena carga? |
El tonelaje debe calcularse a partir de la herramienta, luego redondearse hacia arriba con un margen y luego compararse con la curva de la prensa. Si lo hace en el otro orden, empezando por la máquina que le han ofrecido, las prensas terminan funcionando al 95 por ciento de la carga nominal y fallan antes de tiempo.
Para cortar y cortar, la fuerza es la longitud de corte multiplicada por el espesor multiplicado por la resistencia al corte del material. Una pieza cuadrada de 180 mm en acero dulce de 3 mm tiene una longitud de corte de 720 mm; con una resistencia al corte de alrededor de 350 MPa, la fuerza es de aproximadamente 756 kN, o aproximadamente 77 toneladas. Agregue una fuerza de desmontaje, típicamente del 5 al 10 por ciento, y un margen de trabajo del 20 al 30 por ciento, y una máquina de 100 a 110 toneladas es cómoda. Multiplicar por el número de estaciones cortando simultáneamente en un troquel progresivo. Cuatro cortes simultáneos de ese tamaño necesitarán más de 300 toneladas, lo que cambia por completo la clase de máquina.
Para el estirado, la fuerza de estiramiento depende del diámetro de la pieza en bruto, el espesor del material y la resistencia a la tracción, y la fuerza del soporte de la pieza en bruto generalmente agrega entre un 20 y un 40 por ciento a la parte superior. Un error común es dimensionar solo la fuerza de presión sobre el dibujo y olvidar que el cojín tiene que mantener el espacio en blanco hacia abajo para obtener la profundidad total del dibujo mientras la corredera aún se está moviendo. La capacidad del cojín, su curva de fuerza y su carrera deben compararse con el cronograma del dibujo, no solo con el número más alto del catálogo.
A menudo se omiten dos controles más. Primero, la energía: una máquina con volante puede generar una gran fuerza, pero sólo una cantidad finita de energía por golpe antes de desacelerarse. Un trabajo con una carrera de trabajo larga consume más energía que un corte de corte corto con el mismo tonelaje, y si el volante no puede recuperarse entre carreras, la tasa de producción cae. En segundo lugar, la carga descentrada: los marcos cerrados la toleran mejor que las máquinas de espacio abierto, pero no la ignoran. Si la fuerza resultante se encuentra fuera de la zona recomendada, la corredera se inclina, las cuñas se desgastan de manera desigual y el troquel experimenta una variación en el espacio libre. Solicite el diagrama de carga descentrada permitida y verifique dónde se encuentra realmente el centro de fuerza de su herramienta.
El espacio es donde mueren las buenas especificaciones. Un dibujo que muestra una cama de 2000 por 1000 mm puede indicar la abertura del marco, mientras que la placa de refuerzo real con ranuras en T puede ser más pequeña. Confirme qué dimensión está comprando, luego confirme el tamaño, el paso y la posición de la ranura en T, porque eso decide cómo sujeta el troquel y si sus abrazaderas y paralelos existentes funcionarán.
El área del tobogán es tan importante como el área de la cama. La matriz superior está sujeta a la corredera y una corredera que es mucho más estrecha que la matriz deja los bordes exteriores de la herramienta sin soporte. Para paneles grandes esto es una verdadera fuente de flexión y marcas. También verifique el límite de peso del troquel con respecto a la corredera y la capacidad del contrapeso: un troquel pesado desequilibrado caerá cuando se libere la presión del contrapeso, lo cual es a la vez un problema de seguridad y un problema de daño al troquel.
Sobre la almohadilla, las cuestiones que importan son la fuerza, el golpe y el control. Un cojín neumático proporciona una fuerza aproximadamente constante con un aumento característico al final del recorrido, lo cual está bien para muchos trabajos de dibujo. Un cojín hidráulico con fuerza y posición programables brinda más control para sorteos difíciles pero agrega costo y mantenimiento. Si tiene la intención de realizar trabajos de embutición y de corte, verifique si el cojín se puede bloquear o retraer fuera del troquel, y si los pasadores del cojín se pueden colocar para adaptarse a la disposición de su herramienta sin perforar nuevos agujeros en el soporte.
Para plantas que ejecutan trabajos de bajo volumen y mucha mezcla, un soporte móvil con rieles y sujeción rápida del troquel cambia la economía más que cualquier otra opción de la lista. El tiempo de preparación que se reduce de cuatro horas a cuarenta minutos se amortiza más rápido que una reducción marginal en el tiempo del ciclo, porque la prensa puede ganar dinero en el siguiente trabajo mientras la matriz aún se está preparando.
Una prensa de marco cerrado es una gran inversión protegida por una pequeña cantidad de componentes, y el sistema de sobrecarga es el más importante de ellos. La protección contra sobrecarga hidráulica libera la corredera cuando la fuerza excede un límite establecido, generalmente en milisegundos, y luego se restablece. Sin él, una doble pieza en bruto o una tira atascada transfiere la sobrecarga a la biela, la manivela y el bastidor. Al comparar máquinas, pregunte cuál es el umbral de liberación de sobrecarga, cómo se restablece y si el punto de liberación se puede verificar durante las pruebas de aceptación en lugar de confiar en él.
La disposición del embrague y del freno determina el rendimiento de frenado, el ruido y el mantenimiento. Los embragues y frenos multidisco húmedos funcionan con aceite, duran más, funcionan más silenciosamente y necesitan menos ajustes que los de fricción seca, a costa de un circuito de aceite que debe recibir mantenimiento. Lo que importa para la seguridad es el tiempo de parada y el ángulo de parada, medidos en el volante o en el carro, porque de ello depende la distancia de seguridad de las barreras protectoras y de las cortinas fotoeléctricas. Esas cifras deben registrarse en el momento de la puesta en servicio y volver a verificarse anualmente.
La lubricación es poco glamorosa y decisiva. La lubricación centralizada automática con presión monitoreada y una salida de falla previene la causa más común de desgaste prematuro de los engranajes y las cuñas. Solicite el diagrama de lubricación, el número de puntos, la capacidad del depósito y el comportamiento de la alarma cuando una línea se bloquea. Pregunte también sobre el procedimiento de calentamiento: una prensa en frío tiene holguras diferentes a una prensa en caliente, y un taller que comienza con todo el tonelaje en una mañana fría verá una variación en la precisión durante la primera hora del turno.
La seguridad de las prensas está regulada en casi todas partes y el requisito no es una pegatina en la máquina, sino una función de seguridad validada. En los mercados que siguen la norma ISO 16092, las prensas mecánicas están cubiertas por una norma de seguridad general para prensas más una parte específica de la máquina para prensas mecánicas, y los sistemas de control relacionados con la seguridad están diseñados y validados a un nivel de rendimiento bajo la norma ISO 13849. Las máquinas con la marca CE en Europa, NR-12 en Brasil y las instalaciones gobernadas por OSHA en los Estados Unidos abordan el mismo problema desde ángulos ligeramente diferentes: el punto de operación debe estar protegido y la protección debe fallar de manera segura.
En la práctica, busque protecciones fijas con puertas de inspección entrelazadas, una unidad de control de dos manos para operación de un solo golpe, cortinas de luz o tapetes de seguridad donde se necesita acceso, un bloque de seguridad para el ajuste del troquel y un procedimiento de aislamiento de energía que realmente aísle la energía almacenada en el volante, el aire de contrapeso y el circuito hidráulico. El bloque de seguridad a menudo se omite en las cotizaciones presupuestarias y es esencial para cualquiera que cambie de troquel.
En el lado del control, las funciones útiles son las que reducen el error del operador en lugar de las que parecen impresionantes en un folleto. Vale la pena tener memoria de altura de matriz con ajuste motorizado, monitoreo de tonelaje con pantalla por carrera, historial de fallas con marcas de tiempo y una indicación clara del ángulo del cigüeñal. El control del tonelaje, en particular, se amortiza la primera vez que detecta un atasco de alimentación antes de que se destruya la herramienta.
Una prensa de marco cerrado es rígida, pesada y sensible a cómo se asienta en el suelo. La cimentación suele ser un bloque de hormigón armado separado, aislado de la losa circundante, dimensionado según la masa y la carga dinámica de la máquina y moldeado con cavidades para pernos de anclaje establecidas a partir de una plantilla. Saltarse el aislamiento y atornillar directamente a una losa industrial general es la ruta más rápida hacia el agrietamiento, la transmisión de vibraciones a las máquinas vecinas y hacia una prensa que no mantendrá el paralelismo.
La nivelación es un trabajo de precisión. Una prensa nivelada a una fracción de milímetro por metro con un nivel de alcohol o electrónico adecuado, luego enlechada y revisada después de que la lechada se haya curado, mantendrá su geometría. Uno nivelado a ojo lo mostrará en el primer dado. Espere un tiempo de curado antes de la producción y registre las lecturas de nivel como parte del archivo de instalación.
Los servicios públicos suelen subestimarse. Se necesita aire comprimido para el embrague, el contrapeso, la amortiguación y el chorro de aire; comprobar la presión, el caudal y si el suministro está seco y filtrado, porque el agua del circuito de aire llega al embrague y a la neumática. El suministro eléctrico debe coincidir con el voltaje del motor y de control, y la capacidad del transformador debe dimensionarse teniendo en cuenta la corriente de arranque y cualquier carga futura de servo o VFD. Deje espacio para un transportador de desechos o un contenedor de chatarra debajo de la cama y confirme la profundidad del hoyo requerida para el cojín y la expulsión.
Finalmente, planifique el aparejo. Confirme la capacidad de la grúa en el punto de instalación, los anchos de puerta y paso, la carga del piso a lo largo del recorrido y si el marco llega ensamblado o en piezas. Una máquina que está lista a tiempo pero que no se puede llevar al edificio supone un retraso costoso, y preparar el plan de montaje con antelación no cuesta nada.
Antes de firmar, revise los siguientes puntos y obtenga cada uno de ellos respondido por escrito. Ninguno de ellos es exótico; todos ellos se pasan por alto habitualmente.
El costo total de propiedad generalmente sigue la vida útil y el tiempo de actividad mucho más que el precio de compra. Una máquina que mantiene el paralelismo bajo carga extiende la vida útil del troquel por un margen mensurable, y un troquel que dura un 30 por ciento más vale más que un pequeño descuento en la prensa. Agregue el costo de la chatarra, las horas de preparación, la energía por cada mil golpes y el tiempo de inactividad no planificado, y la cotización más barata frecuentemente deja de ser la opción más barata al tercer año.
Los constructores que fabrican máquinas abiertas y cerradas tienden a estructurar su catálogo en torno a las mismas cuatro variables: arquitectura del marco, número de puntos de conexión deslizante, tipo de accionamiento y especialización del proceso. Comprender esa estructura hace que sea más fácil seleccionar el modelo correcto en lugar de leer treinta hojas de datos.
Una línea típica de marco cerrado va desde máquinas de puerta ancha de un solo punto para trabajos grandes y centrados, pasando por prensas de doble punto para herramientas progresivas y de estaciones múltiples, hasta máquinas de engranajes excéntricos para embutición profunda y conformado pesado y, finalmente, variantes servoaccionadas donde el movimiento de deslizamiento programable vale la pena. Junto a ellas se encuentran sucursales especializadas: prensas de palanca de forjado en frío para trabajos de deformación y prensas de carcasas de batería para la producción de carcasas de gran volumen donde la consistencia dimensional en millones de piezas importa más que el tonelaje bruto.
Zhejiang Bolun High-Precision Machinery construye su familia de marco cerrado exactamente siguiendo estas líneas, con modelos de un solo punto de puerta ancha, prensas de doble punto en el rango medio, máquinas de engranajes excéntricos en la parte superior de la escala de tonelaje y una rama servo de doble punto para conformado programable. La posición declarada de la compañía es la de un fabricante integrado verticalmente que cubre el diseño, el mecanizado de componentes centrales y el ensamblaje final, lo que es importante para los compradores principalmente por una razón: el marco, la corredera y la transmisión se producen bajo un mismo techo, por lo que las cifras de deflexión y precisión se pueden rastrear hasta un proceso de mecanizado e inspección en lugar de ensamblarse a partir de piezas de terceros. Los compradores que evalúen la gama pueden revisar el descripción general del fabricante y luego compare modelos específicos con la lista de verificación de especificaciones anterior.
El hábito más útil al comprar una prensa eléctrica de tipo cerrado es dejar de considerar el tonelaje como la especificación principal. El tonelaje indica el tamaño de la máquina. La deflexión del marco, el espacio del troquel, la característica de accionamiento y la energía por carrera le indican lo que realmente producirá, cuánto durarán los troqueles y si la máquina seguirá manteniendo la tolerancia dentro de una década. Haga bien esos cuatro, escriba los criterios de aceptación por escrito y el resto de la compra será administración.


La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Un gerente de producción de una planta de componentes metálicos de tamaño ...
Un comprador que compara una prensa de espacio abierto de 45 toneladas par...
Diseño de un solo punto Una conexión de ac...
¿Qué es una prensa eléctrica? A La prensa eléctrica, también l...
Un ingeniero de herramientas cotiza un nuevo programa de soportes y especi...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

