Un ingeniero de adquisiciones que compara una cotización de una prensa hidráulica de 200 toneladas con una cotización de una prensa mecánica de 200 toneladas a menudo encuentra dos máquinas diferentes, dos estructuras de costos diferentes y dos promesas de producción diferentes, incluso cuando el número de tonelaje es idéntico. Esto sucede porque "prensa mecánica" generalmente significa una prensa mecánica impulsada por un volante, embrague, cigüeñal, engranaje excéntrico o varillaje de palanca, mientras que una prensa hidráulica usa aceite presurizado en un cilindro para generar fuerza. La diferencia práctica no es sólo la fuente de energía. Cambia cómo se genera la fuerza a través del golpe, qué tan rápido se mueve la corredera, con qué facilidad se puede ajustar la fuerza, qué sucede durante una sobrecarga y qué tipo de herramientas y mantenimiento debe planificar el taller.
La respuesta corta: elija una prensa eléctrica cuando el estampado y conformado repetitivos y de gran volumen necesiten velocidad, repetibilidad y bajo costo por pieza. Elija una prensa hidráulica cuando el proceso necesite fuerza de carrera completa, presión ajustable, permanencia prolongada, embutición profunda o flexibilidad de bajo volumen. Si el trabajo necesita tanto movimiento programable como velocidad mecánica, una prensa servoeléctrica es el camino intermedio. El resto de esta comparación explica de dónde provienen esas diferencias y cómo afectan las decisiones de compra reales.
En una prensa mecánica, el motor hace girar un volante que almacena energía cinética. Un embrague conecta esa energía a un cigüeñal, un eje excéntrico o un mecanismo de palanca, y la corredera se mueve hacia arriba y hacia abajo en un ciclo mecánico fijo. La fuerza disponible en el deslizamiento no es constante. Aumenta a medida que el ángulo del cigüeñal se acerca al punto muerto inferior, donde la ventaja mecánica es mayor. Es por eso que una prensa mecánica con capacidad de 200 toneladas puede entregar mucho menos de 200 toneladas a mitad de carrera, pero alcanzar su capacidad máxima cerca de la parte inferior de la carrera.
Este comportamiento es ideal para corte, perforación, recorte, conformado superficial y muchas operaciones de estampado porque el trabajo se realiza cerca del punto muerto inferior, donde la prensa es más fuerte. El ciclo fijo también lo hace rápido y altamente repetible. Una vez que el ariete está colocado y el troquel es correcto, cada golpe sigue casi el mismo movimiento. La desventaja es una flexibilidad limitada: cambiar la curva de fuerza generalmente significa cambiar la máquina, la transmisión o las herramientas.
Una prensa hidráulica genera fuerza a través de la presión hidráulica que actúa sobre un pistón o ariete. El sistema de bomba, válvula y cilindro puede mantener la presión durante gran parte de la carrera, por lo que la fuerza es más cercana a la constante. El ajuste de presión a menudo se puede ajustar mediante una válvula de alivio o un control proporcional, y la corredera puede permanecer bajo carga durante un tiempo determinado. Esto hace que las prensas hidráulicas sean útiles para embutición profunda, moldeo por compresión, acuñación, enderezamiento y procesos en los que el material debe mantenerse bajo presión en lugar de golpearse en un solo punto.
El control del ictus es una de las diferencias más claras. Una prensa mecánica tiene una longitud de carrera fijada por el radio del cigüeñal o la geometría excéntrica. La posición del punto muerto inferior se puede ajustar en algunos diseños, pero el perfil de movimiento básico lo establece el variador. Se puede construir una prensa hidráulica con una carrera ajustable mucho más larga, y la velocidad y presión del ariete se pueden cambiar para diferentes programas de piezas. Esa flexibilidad es valiosa cuando un taller ejecuta múltiples trabajos en una máquina o cuando una pieza profunda necesita un conformado lento y un mantenimiento de presión.
Las servoprensas no son máquinas hidráulicas, pero desdibujan las antiguas categorías. Debido a que el servomotor puede invertir, pausar o desacelerar el ariete en posiciones elegidas, una prensa servoeléctrica puede crear una curva de movimiento para estirar o formar sin las pérdidas de energía de un sistema hidráulico. Para un taller que necesita un control de proceso de tipo hidráulico a la velocidad de una prensa mecánica, una servoprensa de doble punto y marco cerrado suele ser la opción más productiva.
La velocidad es donde las prensas mecánicas suelen ganar. Una prensa mecánica puede funcionar a altas carreras por minuto, con partes del ciclo de aproximación, trabajo y retorno rápidos. Las prensas hidráulicas son generalmente más lentas porque el aceite debe bombearse y válvularse a través del sistema, y el ariete puede necesitar aceleración y desaceleración controladas. Para una línea de estampado de gran volumen que fabrica millones de piezas pequeñas, esa diferencia de velocidad afecta directamente el costo de mano de obra, el número de máquinas y el espacio.
prensa hidraulicaes can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| variable | prensa hidraulica | prensa eléctrica |
|---|---|---|
| fuente de fuerza | Fluido hidráulico bajo presión | Volante mecánico, embrague, manivela, engranaje excéntrico o palanca |
| Fuerza sobre golpe | Casi constante; ajustable | Varía según el ángulo del cigüeñal; pico cerca del punto muerto inferior |
| Control de carrera | Ajustable, a menudo programable | Fijado por manivela o excéntrico; El servo permite curva programable. |
| Velocidad | Más lento, especialmente en aproximación y regreso. | Golpes por minuto rápidos, repetibles y elevados |
| Protección contra sobrecarga | Válvula de alivio y límite de presión. | Sobrecarga hidráulica, pasador de seguridad o deslizamiento del embrague |
| Ajuste típico | Dibujo profundo, volumen bajo, fuerza de golpe completo, pruebas. | Corte, estampado, conformado, producción de gran volumen. |
El comportamiento de sobrecarga es importante cuando un dado está desalineado o un espacio en blanco está doblemente apilado. Una prensa hidráulica puede limitar la fuerza a través de una válvula de alivio, de modo que el sistema se detenga o se desvíe antes de que el marco y las herramientas vean un pico destructivo. Una prensa mecánica necesita una estrategia de protección diferente, como un cilindro de sobrecarga hidráulica, un pasador de seguridad o un embrague deslizante. Estos sistemas funcionan, pero es posible que sea necesario inspeccionarlos y restablecerlos después de un evento.
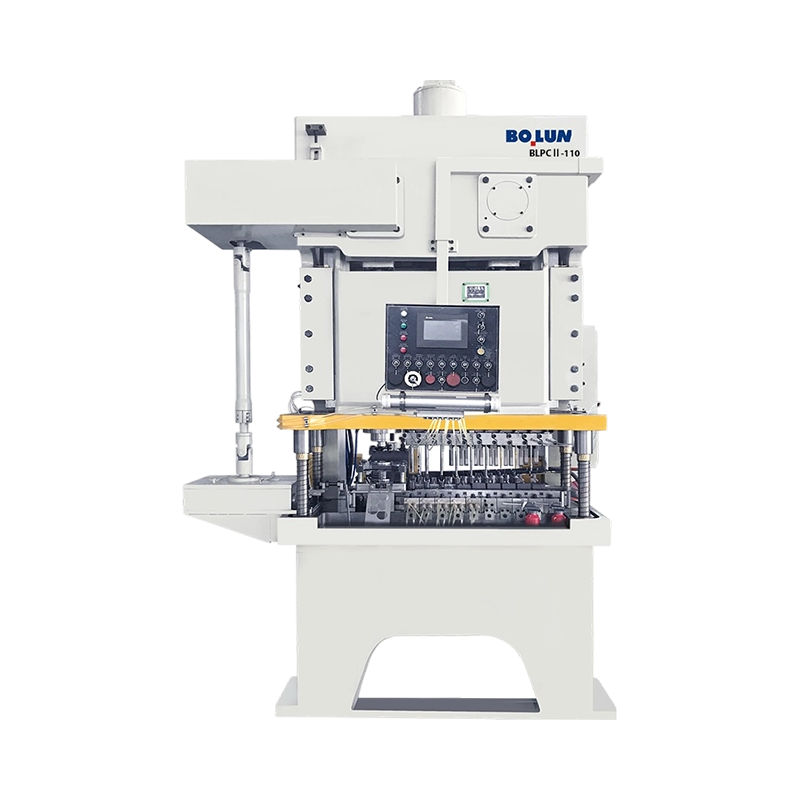
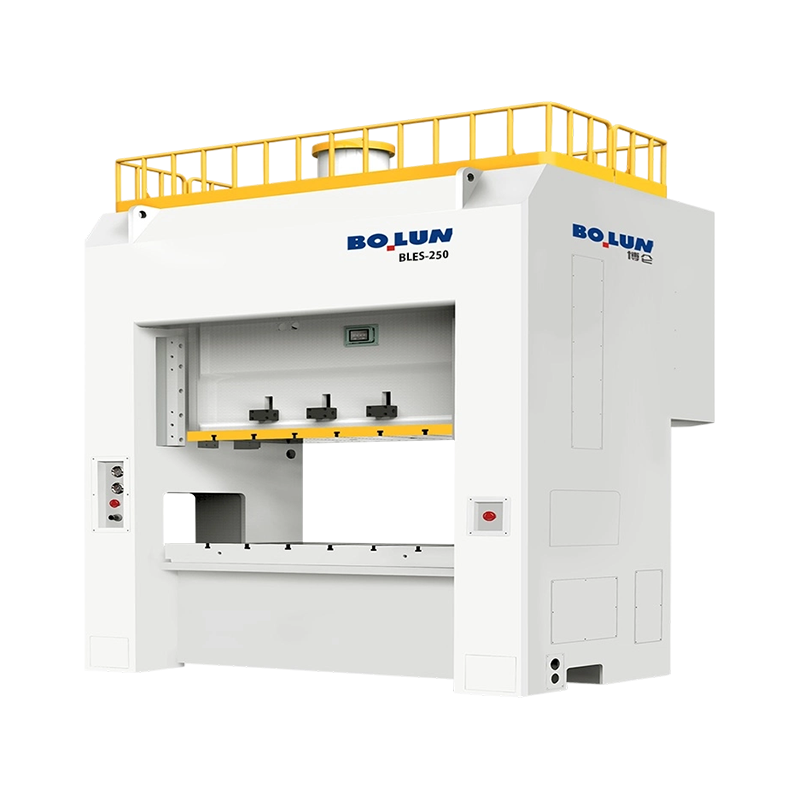 BLES-250 Prensa servo de doble punto y marco cerrado para embutición profunda Servoprensa de doble punto de marco cerrado con capacidad de 2500 kN, energía de 25 200 J y distribución de carga estable para trabajos de estampado y embutición profunda de gran precisión. Ver producto →
Las herramientas y la precisión también difieren. Las prensas mecánicas son conocidas por su excelente repetibilidad en el punto muerto inferior, lo que permite un espesor constante de las piezas en el corte y acuñación. Las prensas hidráulicas pueden ser muy precisas con control de circuito cerrado, pero se deben controlar la temperatura del aceite, la respuesta de la válvula y la estabilidad de la presión. Para la embutición profunda, la prensa hidráulica suele tener una ventaja porque puede mantener la presión mientras el material fluye. Para el estampado a alta velocidad, la prensa mecánica suele tener la ventaja porque el ciclo es rápido y la curva de fuerza es predecible.
La mayoría de los errores de compra ocurren cuando un taller compara únicamente el tonelaje. Una prensa hidráulica de 300 toneladas y una prensa mecánica de 300 toneladas no son intercambiables sólo porque los números coincidan. La coincidencia correcta depende de la energía del proceso, la posición de carrera donde se realiza el trabajo, la permanencia requerida y la tasa de producción. En general, el mapa de la aplicación se ve así:
El precio inicial es solo un número en la cotización. Una prensa mecánica generalmente tiene un tren de transmisión más simple y un menor costo por carrera en un volumen alto, pero necesita una base sólida, un mantenimiento cuidadoso del embrague y los frenos y una protección adecuada del troquel. El funcionamiento de una prensa hidráulica puede costar más porque la bomba y el sistema de enfriamiento consumen energía incluso entre carreras, y la limpieza del aceite, la filtración y el estado de los sellos se convierten en preocupaciones rutinarias. La prensa mecánica gana a menudo en energía por pieza en la producción continua; La prensa hidráulica a menudo gana en flexibilidad por pieza en trabajos con mucha mezcla.
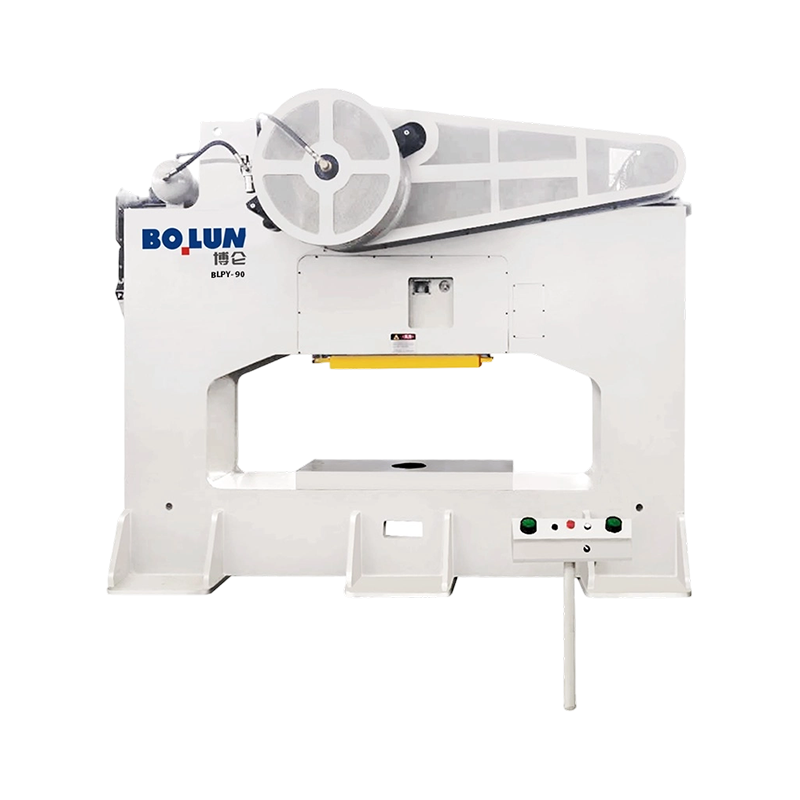
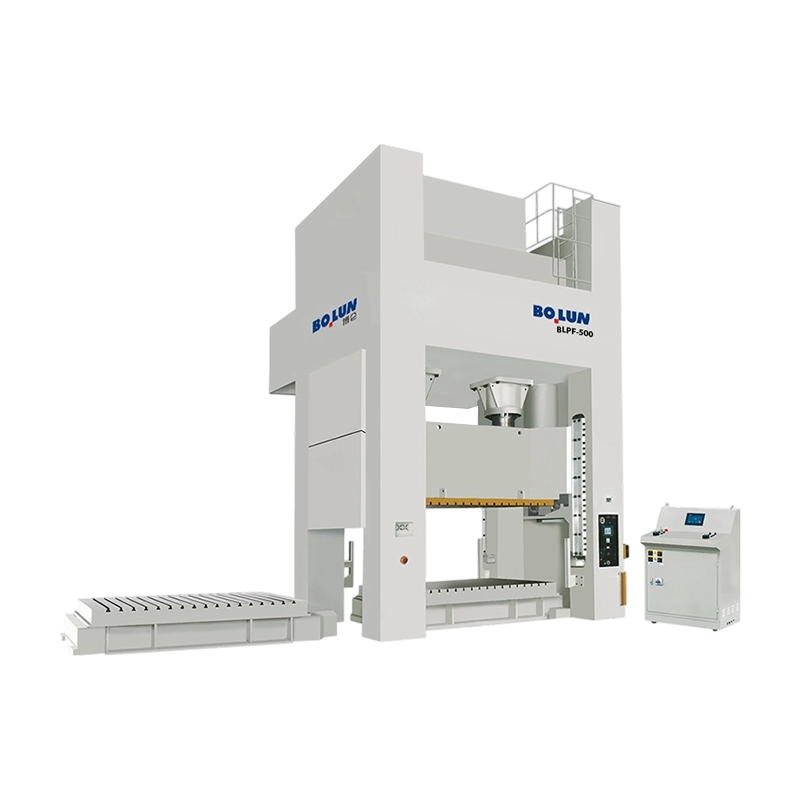 Prensa de engranajes excéntrica de doble punto, de lecho ancho, tipo cerrado, BLPF-500 Prensa excéntrica de engranajes de doble punto, de bancada ancha, de tipo cerrado, con capacidad de 5000 kN y mesa de 3300 x 1300 mm, para grandes matrices progresivas y producción de chapa. Ver producto →
El tiempo de piso a piso es otro factor práctico. Una prensa mecánica con alimentación automática, una línea de bobina y cambio rápido de matriz puede producir un rendimiento muy alto con pocos operadores. Una prensa hidráulica puede necesitar tiempos de ciclo más prolongados, pero puede realizar trabajos que requerirían múltiples prensas mecánicas o sistemas de amortiguación especiales. La decisión debe basarse en la familia de piezas, el volumen anual, la frecuencia de cambios y el nivel de habilidad del equipo de mantenimiento.
Comience con el proceso, no con la categoría de máquina. Anote el material, el espesor, el tamaño de la pieza, la fuerza requerida en cada etapa del trazo, la longitud del trazo, los trazos por minuto, el tiempo de permanencia y el peso del troquel. Luego pregunte si la fuerza debe ser constante a lo largo de la carrera o concentrada cerca del punto muerto inferior. Si la respuesta es fuerza constante, una prensa hidráulica suele ser la opción más natural. Si la respuesta es una fuerza máxima cerca del fondo con alta velocidad, una prensa mecánica suele ser la mejor inversión. Si la respuesta cambia según el trabajo, una servoprensa puede ofrecer la ventana de proceso más amplia.
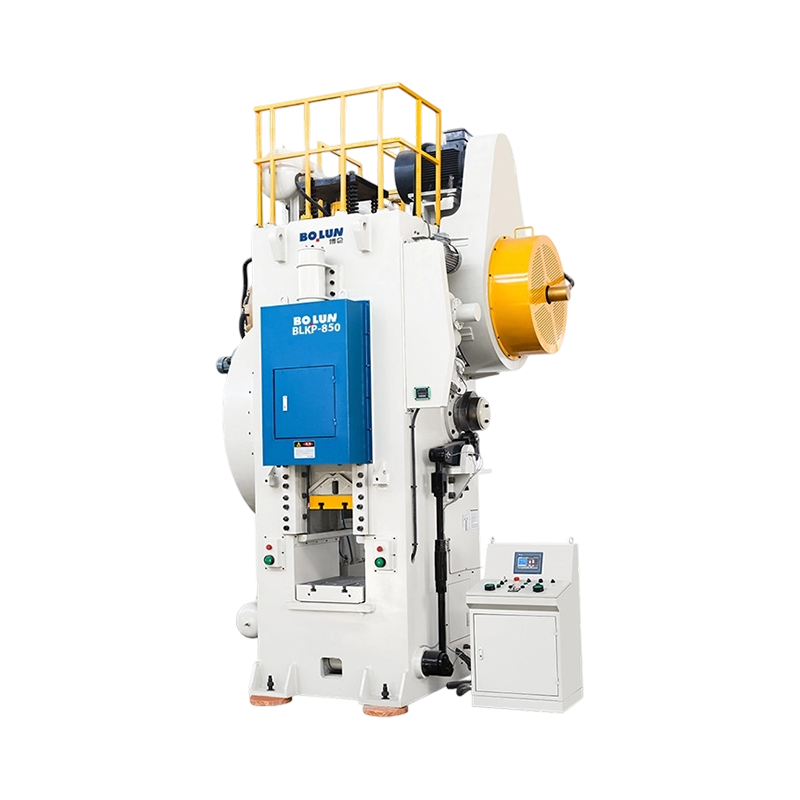
 Prensa eléctrica de forjado en frío tipo palanca BLKP-650 Prensa de forjado en frío tipo palanca con capacidad de 6500 kN, eyector integrado y marco de alta rigidez para componentes de gran espesor que necesitan una deformación estable y un conformado controlado. Ver producto →
Compruebe también la estructura que soporta la fuerza. Las prensas de tipo abierto brindan un buen acceso para piezas grandes o difíciles, mientras que las prensas de marco cerrado resisten la deflexión y mantienen el área del troquel más estable bajo cargas pesadas. Para el forjado en frío, a menudo se seleccionan prensas mecánicas de tipo palanca porque el varillaje multiplica la fuerza cerca de la parte inferior de la carrera y proporciona una ventaja mecánica que los sistemas hidráulicos pueden tener dificultades para igualar al mismo ritmo de ciclo. Para obtener un marco más amplio sobre los estilos de marcos y sus implicaciones en la producción, consulte este Guía de prensa eléctrica de tipo abierto versus tipo cerrado .
Las diferencias clave entre una prensa hidráulica y una prensa mecánica se reducen a la generación de fuerza, el control de la carrera, la velocidad, el comportamiento de sobrecarga y el ajuste del proceso. Una prensa mecánica utiliza energía mecánica almacenada y un ciclo mecánico fijo o programable para ofrecer alta velocidad y repetibilidad, con la fuerza máxima cerca del punto muerto inferior. Una prensa hidráulica utiliza la presión del fluido para entregar una fuerza ajustable y casi constante a lo largo de la carrera, con más flexibilidad pero generalmente con velocidades de ciclo más bajas. Ninguno de los dos es universalmente mejor. La elección correcta es la que coincide con la curva de fuerza, el tiempo de permanencia, el volumen y los requisitos de herramientas de las piezas que realmente utiliza.


Un ingeniero de herramientas cotiza un nuevo programa de soportes y especi...
¿Qué es una prensa eléctrica? A La prensa eléctrica, también l...
Las máquinas de prensa eléctrica se clasifican de dos maneras pri...
Comprensión de las prensas mecánicas y sus funciones esenciales ...
Diseño de un solo punto Una conexión de ac...
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

