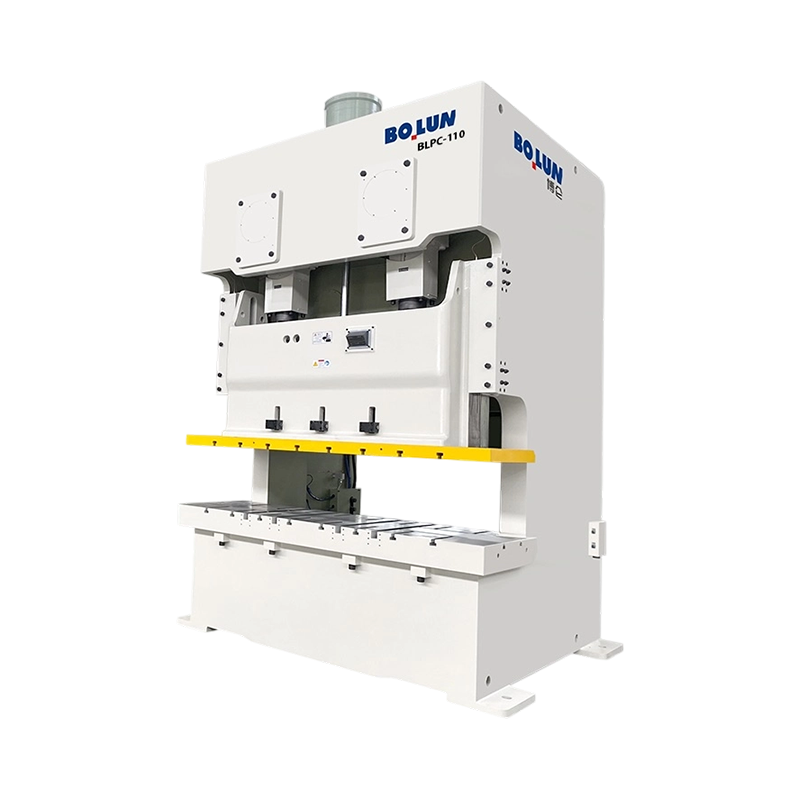


La prensa eléctrica de doble punto de tipo abierto y agilidad de alta eficiencia BLPC-110 es el modelo más ...
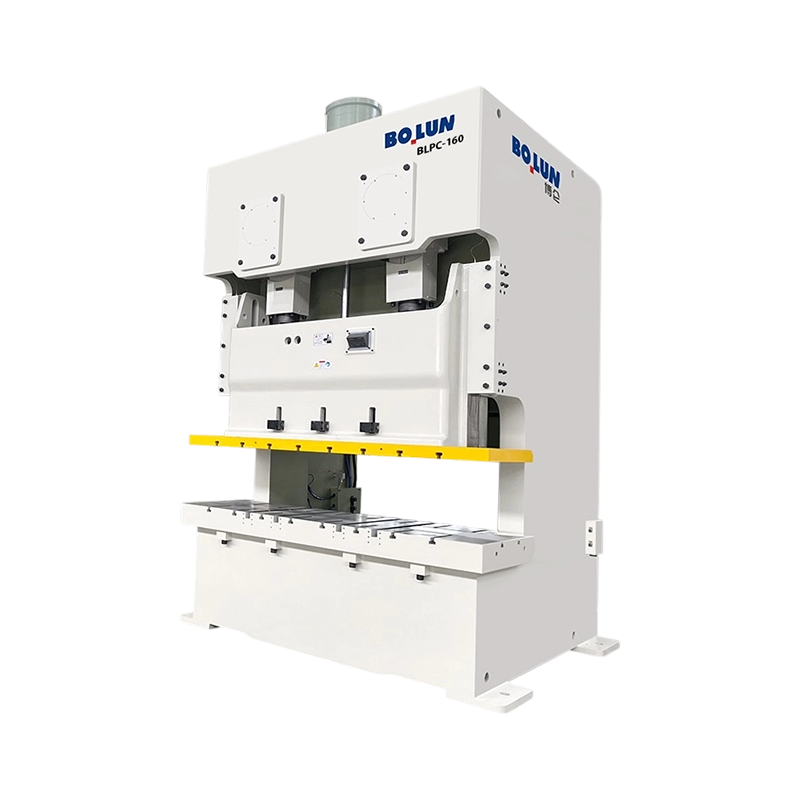
La prensa eléctrica de doble punto, versátil, estable, de precisión, BLPC-160 ofrece una capacidad nominal ...
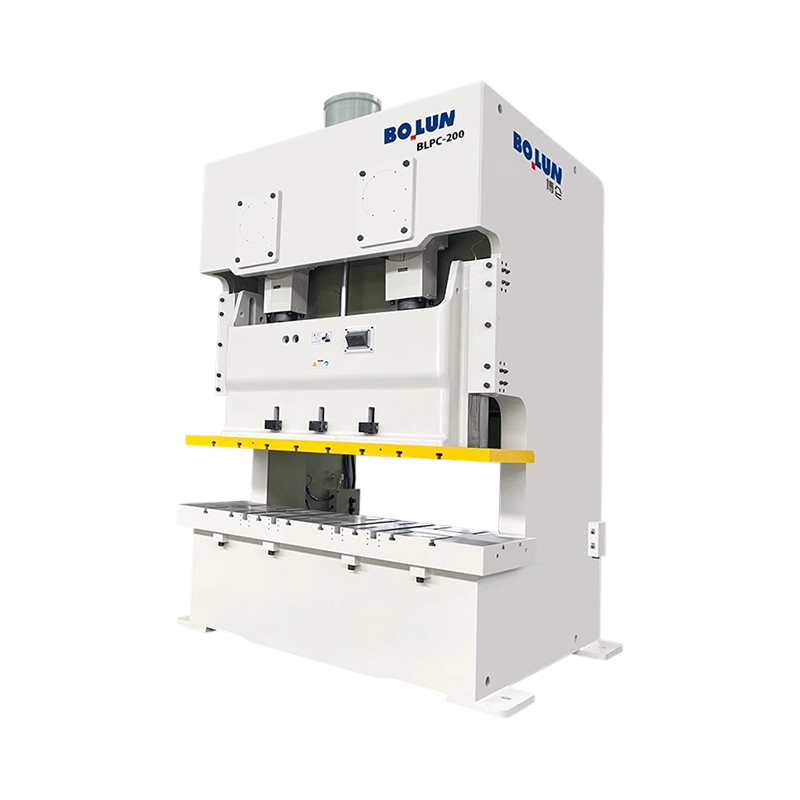
La prensa eléctrica de doble punto, de tipo abierto, de alta rigidez y con base extra ancha BLPC-200 es una...
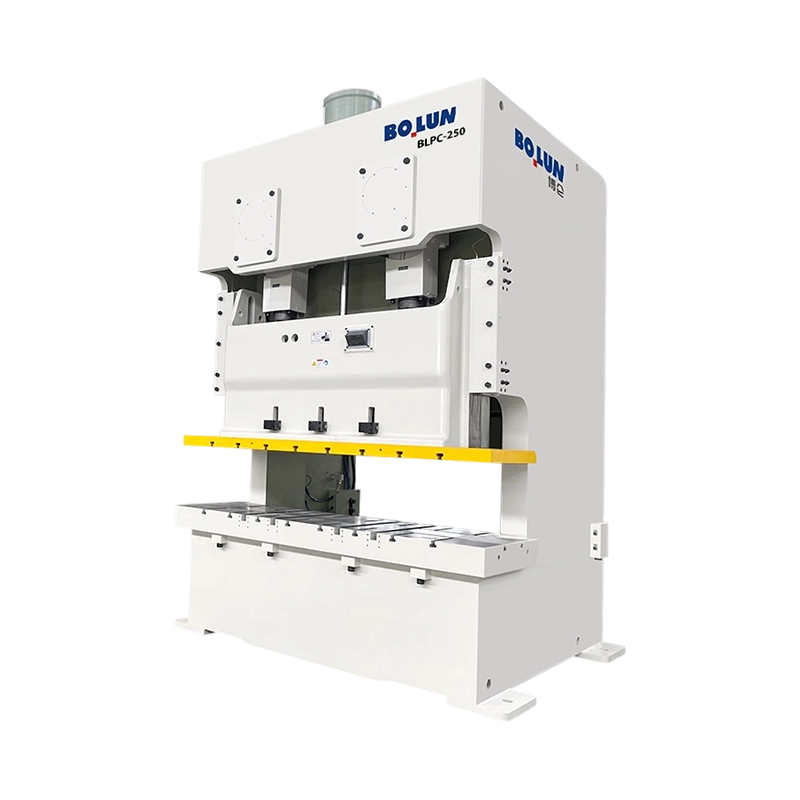
BLPC-250 Prensa eléctrica de doble punto, robusta y resistente, de tipo abierto, que ofrece una formidable ...
La serie de servicio pesado de Bolun, que incluye los modelos BLPC y BLPE, representa la solución definitiva para entornos de estampado de alta precisión y alto tonelaje. Diseñadas para brindar durabilidad e integración digital, estas máquinas están diseñadas para sobresalir donde falla el equipo estándar.
Serie BLPC: Prensa de precisión de doble punto de alto rendimiento
La serie BLPC está diseñada específicamente para aplicaciones de mesa ancha y herramientas complejas de estaciones múltiples.
Carga antiexcéntrica superior: Al utilizar un mecanismo de accionamiento de doble punto, la serie BLPC ofrece una resistencia excepcional a cargas excéntricas (descentradas). Esto garantiza que la corredera permanezca perfectamente horizontal incluso cuando se utilizan matrices progresivas anchas o desequilibradas, lo que reduce significativamente el desgaste de la herramienta y garantiza una calidad constante de las piezas en toda el área del soporte.
Versatilidad a gran escala: el área de la base ampliada está optimizada para paneles automotrices grandes y carcasas de electrodomésticos, lo que permite geometrías de piezas más complejas y procesos de estampado integrados en una sola configuración.
Amortiguación de vibraciones: Su robusta arquitectura de doble punto amortigua naturalmente las vibraciones armónicas, protegiendo los delicados componentes del troquel y garantizando un entorno de producción estable y silencioso.
Serie BLPE: Prensa de precisión ultrarrígida de tipo cerrado (marco en H)
La serie BLPE es el "estándar de oro" para el corte de alta resistencia y el conformado de precisión donde la deflexión cero es obligatoria.
Diseño de "deflexión cero" con marco en H: La estructura simétrica de marco en H de tipo cerrado prácticamente elimina la "apertura angular" común en las prensas con respaldo abierto. Esto garantiza una alineación vertical perfecta entre el punzón y la matriz, lo cual es fundamental cuando se procesan aleaciones de alta resistencia o materiales gruesos que superan los 3,2 mm.
Repetibilidad a nivel de micras: la base ultrarrígida proporciona la estabilidad necesaria para las líneas automatizadas de alta velocidad, manteniendo una precisión extrema incluso con un tonelaje máximo.
Fiabilidad a largo plazo: Diseñada para cortes pesados y embutición profunda, la serie BLPE maneja cargas de impacto masivas con facilidad, lo que la convierte en la opción preferida para la producción de alta frecuencia en 3 turnos.
Excelencia en ingeniería y automatización
Ambas series están equipadas con cigüeñales de acero de aleación forjado 42CrMo y casquillos de bronce y estaño CuSn12 para una máxima vida útil. Integrados con controles inteligentes basados en PLC, ofrecen un "apretón de manos" perfecto con servoalimentadores NC y sistemas robóticos, proporcionando una solución completa de "fábrica inteligente" para los fabricantes modernos.
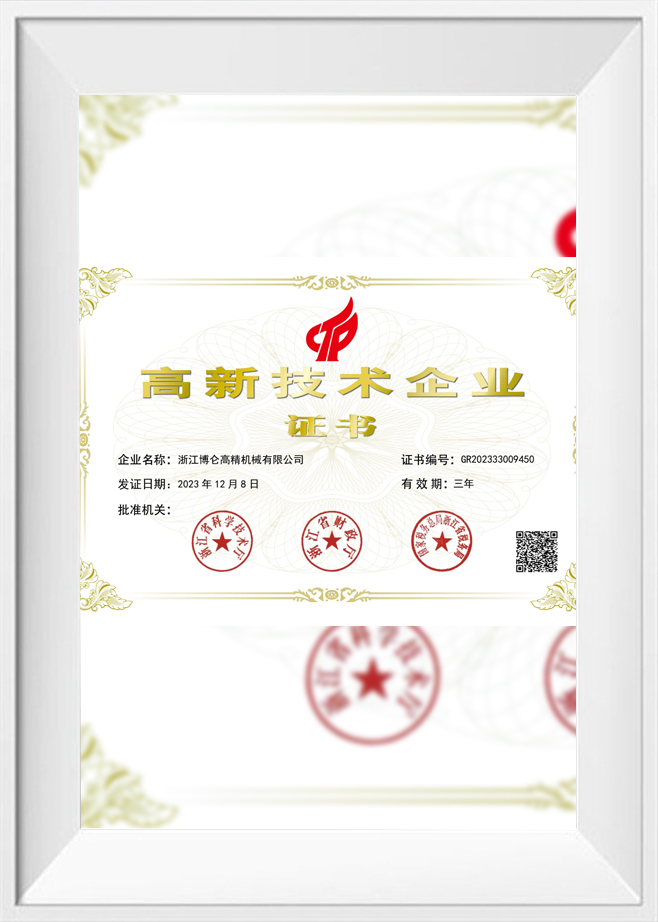
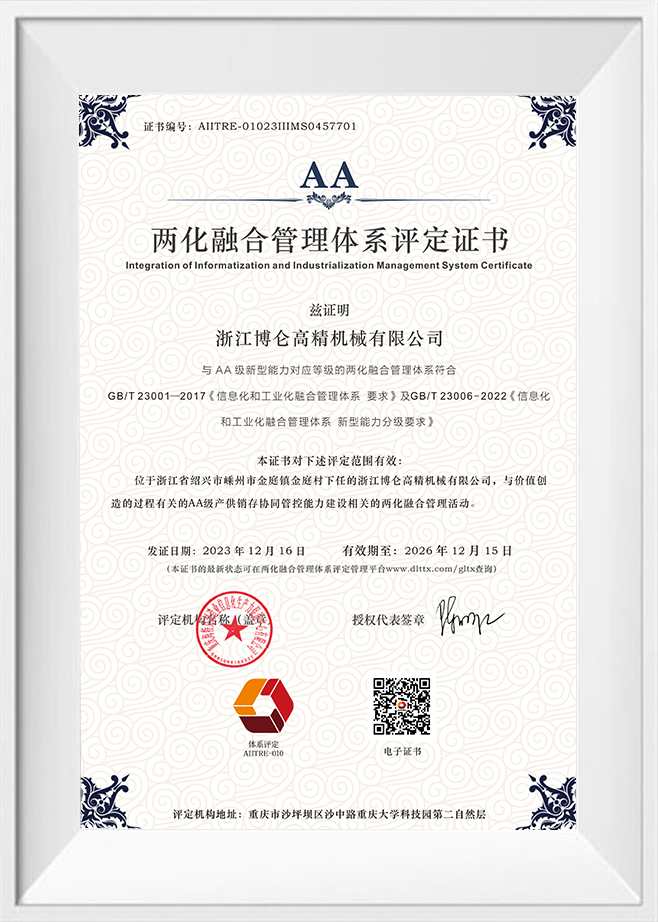
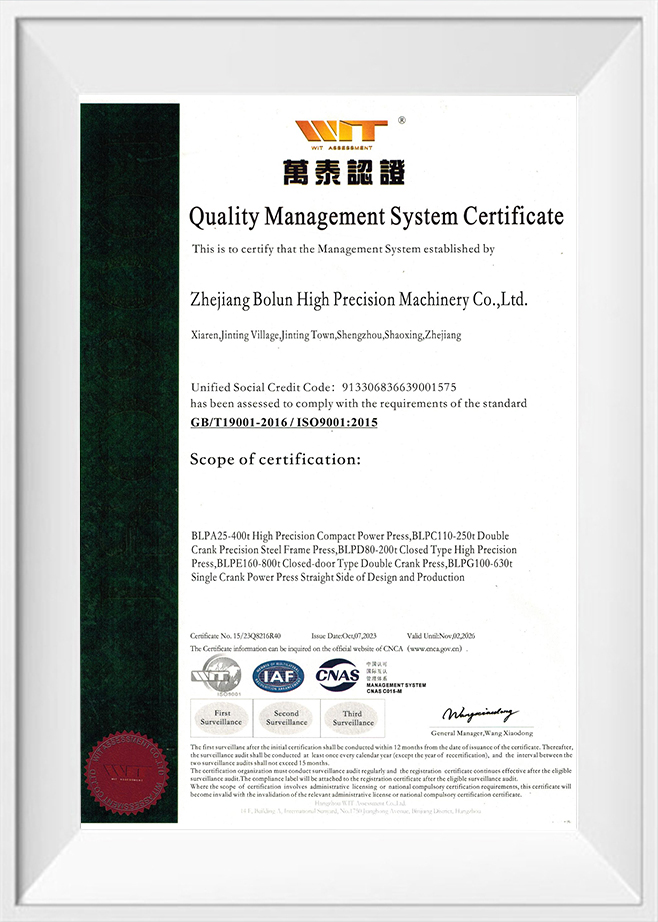
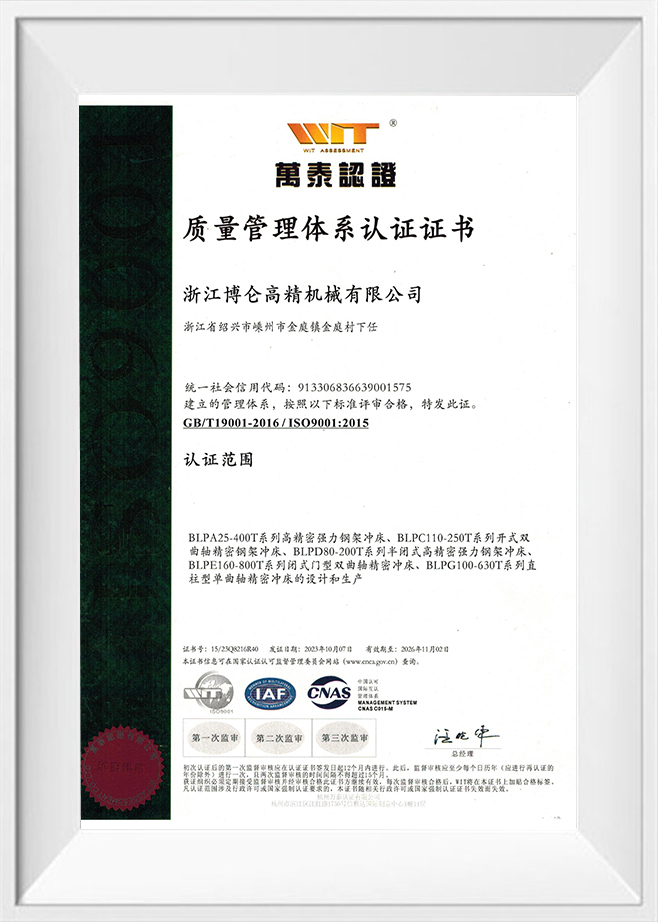
Como China Prensa eléctrica de doble punto de tipo abierto Fabricantes y Prensa eléctrica de doble punto de tipo abierto Proveedores, Zhejiang Bolun High-Precision Machinery Co., Ltd. está ubicada en Zhejiang, el corazón de la fabricación de precisión de China. Con dos décadas de profundo arraigo en la industria de fabricación de maquinaria, la empresa ha aprovechado una profunda acumulación sectorial y avances técnicos para convertirse en una empresa moderna y líder en equipos de conformado de alta precisión. Integramos investigación y desarrollo, diseño, producción, ventas y servicio. Desde nuestros inicios perseverando ante los desafíos hasta nuestro actual liderazgo en los campos de la maquinaria de forja y fundición, Bolun Machinery ha establecido un sistema de gestión de producción profesional, maduro y eficiente. Nos dedicamos a ofrecer a los clientes globales soluciones superiores de máquinas herramienta industriales.
 Más sobre nosotros
BOLUN

0+
años
Experiencia en el sector

0+
Unidades producidas (año anterior)

0+
Número de empleados

0+
$
Millones de valor de producción anual

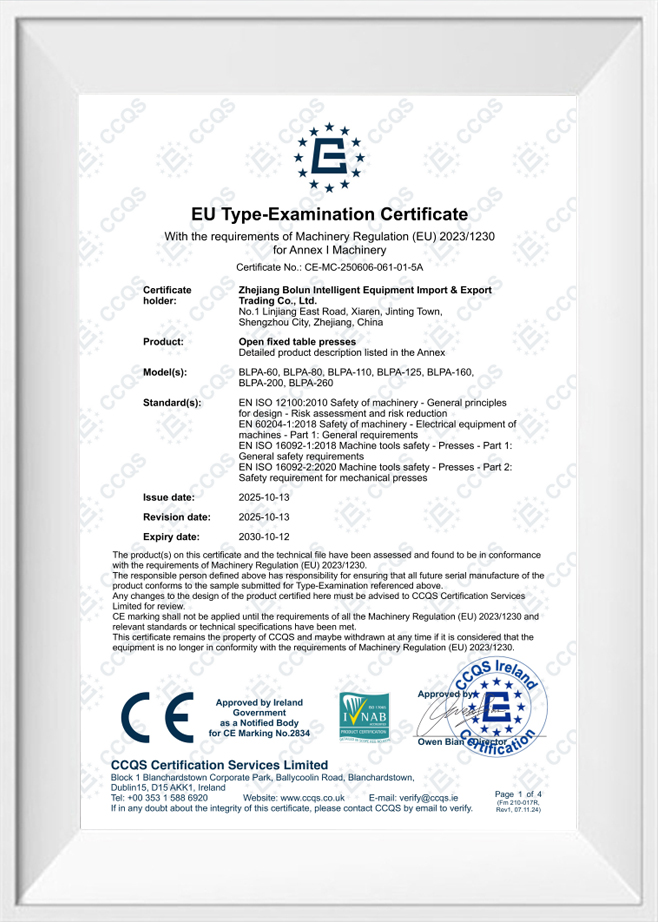
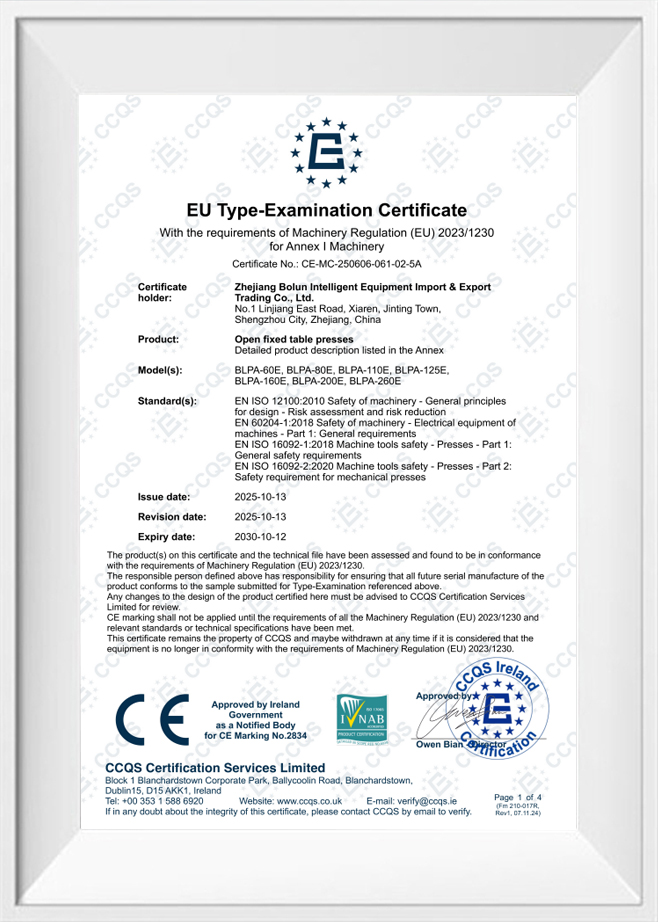
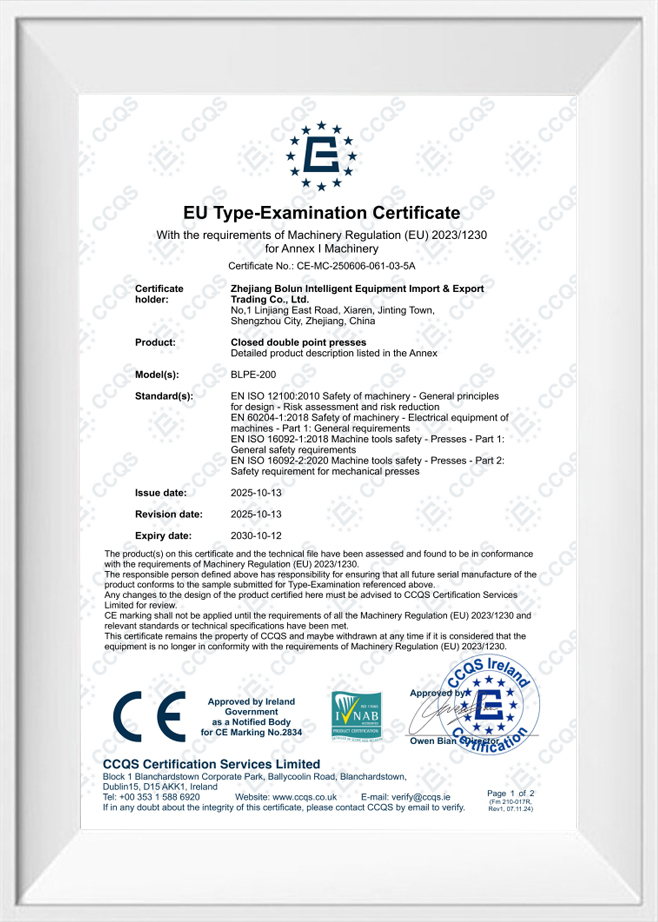
Diseño de un solo punto Una conexión de accionamiento en el centro del carro Diseño de doble punto Dos conexiones de accionamiento repartidas por el portaobjetos. La respuesta corta: punto único versus punto doble para pre...
La respuesta corta: qué tipo de marco se adapta a su trabajo un máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C o con espacio que deja accesibles tres lados del área de trabajo, lo que facilita la carga de troqueles y la alimentación de piezas, mientras que una ...
Una prensa no es una categoría de máquina. Es una familia de máquinas formadoras de metales definidas por bastidor, accionamiento, puntos de conexión del ariete y proceso previsto. Es por eso que dos máquinas con el mismo tonelaje pueden comportarse de manera muy diferente en el mismo troquel: una puede mantener ...
un prensa eléctrica de doble punto de tipo abierto Distribuye la fuerza a través de dos puntos de conexión distintos en el tobogán, lo que permite áreas de lecho más amplias y una mayor resistencia a la carga descentrada. El movimiento de esta maquinaria está regulado por una unidad de freno y embrague neumático de alta resistencia. Cuando la prensa está en funcionamiento, el aire comprimido se dirige al pistón del embrague, que acopla el eje de transmisión con el volante. Al mismo tiempo, la presión del aire supera la fuerza de los pesados resortes mecánicos para liberar el freno. Cuando se emite una orden de parada, ya sea manualmente o mediante sensores automáticos, el sistema de control debe expulsar el aire presurizado inmediatamente. Esta acción permite que los resortes mecánicos fuercen las placas de freno juntas, deteniendo el movimiento de la corredera. El tiempo de respuesta física depende directamente de la velocidad de la válvula de escape neumática y de la masa del conjunto deslizante de doble punto. Debido a que la corredera en una prensa de doble punto es más ancha y pesada que en una prensa de un solo punto, el manejo de las fuerzas de inercia durante las secuencias de parada requiere un tamaño estructurado del paso de aire y una calibración precisa del resorte para garantizar que la corredera descanse dentro de los límites especificados.
La sincronización entre la liberación del embrague y el accionamiento del freno es fundamental. Si hay una superposición en la que ambos sistemas están parcialmente acoplados, las placas de fricción experimentarán un alto estrés térmico y un desgaste rápido. Por el contrario, si hay un espacio donde ninguno de los sistemas está acoplado, la corredera puede desplazarse por su propio peso, especialmente cuando se transportan herramientas pesadas. Los principios de diseño modernos resuelven este problema mediante el uso de una unidad combinada de embrague y freno, que utiliza un solo pistón para evitar físicamente el acoplamiento simultáneo. Esta configuración garantiza que a medida que cae la presión del aire, la transición de la conducción al frenado se produce de forma mecánica y predecible, minimizando el tiempo necesario para iniciar la desaceleración durante las paradas de seguridad.
Durante una situación de parada de emergencia, cada milisegundo determina la distancia total que recorre el carro antes de detenerse por completo. La ruta de la señal comienza cuando un operador presiona el botón de emergencia o cuando se interrumpe una cortina de luz de seguridad. Esta señal eléctrica viaja directamente a un PLC de seguridad de doble canal, que procesa la entrada dentro de una ventana pequeña, generalmente de menos de quince milisegundos. Una vez procesado, el controlador corta la energía a las válvulas solenoides de seguridad duales. Estas válvulas redundantes están diseñadas para expulsar el aire comprimido de la cámara del embrague-freno. La liberación física de la presión del aire y el posterior acoplamiento de las placas de freno de fricción representan la parte de retraso mecánico del ciclo de respuesta. Para una prensa mecánica de doble punta de tipo abierto que funciona bajo carga normal, el tiempo total transcurrido desde la señal inicial hasta el cese completo del movimiento deslizante generalmente oscila entre ciento y doscientos cincuenta milisegundos. Zhejiang Bolun High-Precision Machinery Co., Ltd. analiza estos parámetros de secuencia durante las fases de prueba para garantizar que la distancia de frenado cumpla con las pautas internacionales para máquinas herramienta.
La velocidad del carro en el momento de la señal de parada también influye en el tiempo total de parada. A velocidades de funcionamiento más altas, la energía cinética de rotación del cigüeñal y el momento vertical de la corredera son mayores, lo que exige una mayor disipación de energía de las pastillas de freno. En consecuencia, las zonas de seguridad y las distancias de las cortinas de luz deben calcularse en función de la velocidad máxima de la prensa en lugar de la velocidad operativa promedio. Los diseñadores utilizan cálculos de desaceleración que tienen en cuenta el tiempo de respuesta de la válvula, la tensión del resorte del freno y el coeficiente de fricción del forro del freno para establecer un perímetro operativo seguro alrededor del área de deslizamiento.
El avance lento, también conocido como avance lento, es un modo operativo esencial que se utiliza durante los procedimientos de configuración y alineación del molde. En este modo, la corredera se mueve hacia abajo en pequeños incrementos mediante activaciones rápidas y repetidas del mecanismo de embrague-freno. El tiempo de respuesta durante el avance lento se caracteriza por la rapidez con la que el embrague puede acumular presión para mover la corredera y la rapidez con la que el freno puede volver a activarse para detenerla antes de que la corredera se desplace demasiado. Dado que el motor funciona continuamente, las válvulas de control neumático deben reaccionar con alta repetibilidad. Si el tiempo de respuesta es inconsistente, la corredera puede sobrepasar la altura de ajuste deseada, lo que podría provocar daños en el molde o sistemas de alimentación desalineados. El circuito neumático debe diseñarse para manejar estas rápidas fluctuaciones de presión sin sufrir caídas de presión o retrasos estructurales. Una señal de avance lento típica exige una respuesta de la válvula de menos de sesenta milisegundos para garantizar que el operador pueda controlar el descenso de la corredera con precisión durante los pasos críticos de ajuste del molde.
Durante el ciclo de avance lento, la prensa no alcanza su velocidad máxima de funcionamiento, lo que significa que la energía cinética es menor que durante el funcionamiento continuo. Sin embargo, la frecuencia de acoplamiento es mucho mayor, lo que puede provocar una acumulación de calor en el conjunto embrague-freno. Para mantener tiempos de respuesta consistentes durante secuencias de instalación prolongadas, el sistema se basa en ventilación forzada o conductos de enfriamiento para disipar esta energía térmica. Mantener las superficies de fricción dentro de un rango de temperatura estable garantiza que el coeficiente de fricción permanezca constante, evitando el desplazamiento del deslizamiento o el retraso en la parada durante estos microajustes precisos.
El tamaño físico del bastidor de la máquina y la masa del carro influyen directamente en las tasas de desaceleración y el tiempo total requerido para detener el movimiento del carro. La siguiente tabla proporciona métricas de rendimiento típicas observadas en diferentes capacidades de tonelaje de estas configuraciones de doble punto durante las secuencias de parada de emergencia y avance lento en condiciones de operación estándar.
| Capacidad de prensa (toneladas) | Reacción promedio de la válvula de parada de emergencia (ms) | Activación del freno mecánico (ms) | Tiempo total de parada de diapositivas (ms) | Respuesta de pulso lento (ms) |
|---|---|---|---|---|
| 110 toneladas | 12 a 18 | 85 a 110 | 100 a 130 | 45 a 60 |
| 160 toneladas | 14 a 20 | 95 a 125 | 115 a 150 | 50 a 65 |
| 250 toneladas | 16 al 22 | 110 a 145 | 130 a 175 | 55 a 75 |
| 400 toneladas | 18 a 25 | 130 a 170 | 155 a 205 | 65 a 85 |
Durante largos períodos de fabricación continua, los forros de fricción de los discos de embrague y freno sufren un desgaste natural y gradual. Este desgaste aumenta el espacio entre las superficies de fricción, lo que a su vez aumenta el volumen de aire necesario para activar el sistema y extiende el tiempo de respuesta mecánica. Para evitar que este desgaste comprometa la seguridad del operador, las modernas prensas mecánicas de doble punto y tipo abierto están equipadas con sistemas automáticos de monitoreo de frenos. Estos monitores miden el ángulo del cigüeñal en el momento en que se da la señal de parada y lo comparan con el ángulo cuando la corredera realmente se detiene. Si el tiempo o ángulo de parada medido excede un umbral de seguridad predeterminado, el sistema bloquea operaciones adicionales, lo que solicita al personal de mantenimiento que ajuste la holgura de los frenos o reemplace las pastillas de fricción. Bolun Machinery integra estos sistemas de monitoreo para garantizar que la máquina cumpla con los estándares de seguridad establecidos durante toda su vida útil, evitando excesos inesperados durante las rutinas diarias de estampado.
La integración de estos monitores electrónicos también ayuda en el mantenimiento predictivo. Al registrar la tendencia de los tiempos de parada durante miles de ciclos, el software de control puede pronosticar cuándo las pastillas de freno requerirán servicio antes de que se alcance un límite crítico de seguridad. Este enfoque basado en datos minimiza el tiempo de inactividad no planificado y garantiza que la máquina siempre funcione dentro de sus parámetros de seguridad certificados, protegiendo tanto a las herramientas como al operador de posibles peligros.
La disposición física de la tubería neumática dentro del marco de la prensa es otro factor crítico para determinar el tiempo de respuesta de la prensa eléctrica de doble punto de tipo abierto. Las líneas de aire largas entre la válvula de seguridad y la unidad de embrague-freno crean resistencia al flujo de aire y retrasos en el volumen, lo que puede ralentizar el ciclo de escape. Para lograr tiempos de respuesta rápidos, los ingenieros colocan las válvulas de seguridad duales lo más cerca posible físicamente de la carcasa del embrague-freno. El uso de tuberías de gran diámetro y silenciadores de alto flujo permite que el aire presurizado escape a la atmósfera con una restricción mínima. Esta consideración de diseño es vital para mantener los tiempos de parada dentro de los límites requeridos, especialmente cuando se ejecutan operaciones de estampado de alta velocidad donde la ventana para evitar colisiones de herramientas o lesiones al operador es pequeña.
Además de la longitud de las tuberías, se debe regular la calidad del suministro de aire. La humedad o los contaminantes en el aire comprimido pueden hacer que las válvulas de seguridad se atasquen o respondan con lentitud, lo que aumenta directamente el tiempo de parada. Una unidad de preparación de aire dedicada que consta de filtros, reguladores y lubricadores se instala aguas arriba de las válvulas de seguridad para garantizar un suministro de aire limpio, seco y constante. Esta estabilidad de presión mantenida es esencial para garantizar que los actuadores neumáticos funcionen a sus velocidades designadas durante las paradas de emergencia y los procesos de avance lento de alta frecuencia.
P: ¿Qué ventajas de diseño ofrece una prensa eléctrica de doble punto de tipo abierto sobre los modelos de un solo punto cuando se manejan troqueles de estampado más anchos?
R: Al utilizar dos puntos de conexión distintos en la corredera, esta configuración distribuye la fuerza de formación en una superficie mucho más amplia. Zhejiang Bolun High-Precision Machinery Co., Ltd. diseña estas prensas para proporcionar una resistencia excepcional a cargas descentradas, evitando la inclinación del deslizamiento y garantizando una distribución de presión altamente uniforme cuando se ejecutan troqueles progresivos grandes o asimétricos.
P: ¿Cómo garantizan los sistemas de seguridad de las prensas de Bolun Machinery una rápida desaceleración del deslizamiento durante una parada de emergencia?
R: Nuestros modelos de prensa mecánica de doble punto de tipo abierto integran válvulas solenoides de seguridad duales de alto flujo ubicadas inmediatamente adyacentes a la unidad combinada de embrague y freno. Este diseño minimiza la resistencia de la línea neumática, lo que permite que el aire presurizado se escape en milisegundos, lo que activa inmediatamente los resortes de freno mecánicos de alta resistencia para detener rápidamente el movimiento del deslizamiento.
P: ¿Cómo mantiene el mecanismo de accionamiento de esta prensa una alta precisión y baja vibración durante las operaciones de avance lento rápido?
R: La prensa cuenta con un cigüeñal y un sistema deslizante dinámicamente equilibrados respaldados por un sistema automático de lubricación forzada de alta presión. Esta película de aceite continua evita el juego mecánico o el juego dentro de las varillas de conexión duales, lo que permite microajustes altamente sensibles y repetibles durante el proceso de ajuste del molde.
P: ¿Qué medidas existen para monitorear y compensar el desgaste de los frenos durante ciclos de producción prolongados?
R: Un sistema electrónico integrado de monitoreo del ángulo del cigüeñal mide continuamente el ángulo de parada y el tiempo durante la operación. Si los forros de fricción sufren un desgaste natural y exceden el umbral de seguridad designado, el sistema de control activa un bloqueo para alertar al mantenimiento, garantizando que la maquinaria siempre funcione dentro de los parámetros de seguridad certificados.
P: ¿Se puede ajustar la presión de equilibrio neumático de estas prensas de doble punto para acomodar juegos de troqueles superiores pesados?
R: Sí, nuestras prensas están equipadas con cilindros equilibradores neumáticos ajustables que se pueden calibrar para que coincidan con el peso específico de las distintas herramientas superiores. Esta acción de contrapeso compensa la inercia vertical del conjunto de corredera, reduciendo la tensión en los engranajes impulsores y preservando la verticalidad precisa de la corredera durante el estampado a alta velocidad.
Contáctenos

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
¿Listo para comenzar?
Póngase en contacto

¡Ahora!
ZHEJIANG BOLUN
