Un gerente de producción de una planta de componentes metálicos de tamaño mediano enfrentó recientemente un problema que enfrentan muchos talleres cuando pasan del mecanizado al conformado en frío. La empresa había ganado un contrato para una brida pequeña y de alta resistencia que medía aproximadamente 22 mm de diámetro exterior y el ritmo de producción objetivo era de 180 piezas por minuto. La prensa hidráulica existente no podía seguir el ritmo. El tiempo del ciclo era demasiado largo, la chatarra aumentaba y la dureza de las piezas variaba de un lote a otro. La planta claramente necesitaba una máquina conformadora en frío, no otra prensa de estampado de uso general.
Esta situación no es inusual. El conformado en frío remodela el metal a temperatura ambiente, lo que significa que el material se endurece en lugar de calentarse. El resultado es una pieza con forma casi neta, con excelente resistencia y una superficie lisa, pero la máquina que realiza este trabajo debe elegirse con cuidado. El tonelaje, la carrera, la rigidez del bastidor y la forma de la curva de fuerza deciden si la operación se desarrolla sin problemas durante años o falla en unos meses. Este artículo explica lo que realmente hace una máquina conformadora en frío, qué especificaciones son más importantes, dónde se encuentran los riesgos ocultos y cómo evaluar a un proveedor antes de realizar un pedido.
Una máquina conformadora en frío es una prensa mecánica de alta fuerza que remodela el metal a temperatura ambiente. La pieza de trabajo se sitúa entre una matriz y un punzón, y la prensa introduce el punzón en el material. El metal cede y fluye hacia la cavidad del troquel, tomando la forma del herramental. A diferencia de la forja en caliente, el conformado en frío no calienta la pieza de trabajo, por lo que la deformación se produce mediante endurecimiento por trabajo en lugar de recristalización.
En términos prácticos, esto crea varios resultados mensurables. La utilización de materiales es alta. Una pieza formada en frío a menudo requiere sólo un 5 por ciento o menos de chatarra, en comparación con el 20 al 30 por ciento para el mecanizado a partir de barras. El acabado de la superficie es brillante, libre de incrustaciones y, por lo general, está listo para enchapar o pintar sin preparación adicional. Las propiedades mecánicas mejoran porque el endurecimiento por deformación aumenta el límite elástico y la dureza, razón por la cual muchos sujetadores y piezas estructurales críticos para la seguridad se conforman en frío. La velocidad de producción también es alta, con una máquina conformadora en frío capaz de procesar de 150 a 300 piezas por minuto dependiendo de la geometría de la pieza y el diseño de la prensa.
La terminología del mercado puede resultar confusa. Algunos proveedores llaman a estas máquinas prensas de forjado en frío, máquinas de estampación en frío o formadoras en frío. La frase máquina prensa de forjado en frío se usa a menudo indistintamente con máquina de conformado en frío, pero existen diferencias sutiles. El encabezado en frío se enfoca en operaciones de recalcado o encabezado para formar la cabeza de los sujetadores. El conformado en frío cubre una gama más amplia de deformaciones, incluidas la extrusión y el acuñamiento. Antes de la decisión de compra, conviene entender qué define a un máquina de prensa de forja en frío y en qué se diferencia de una prensa de estampado estándar.
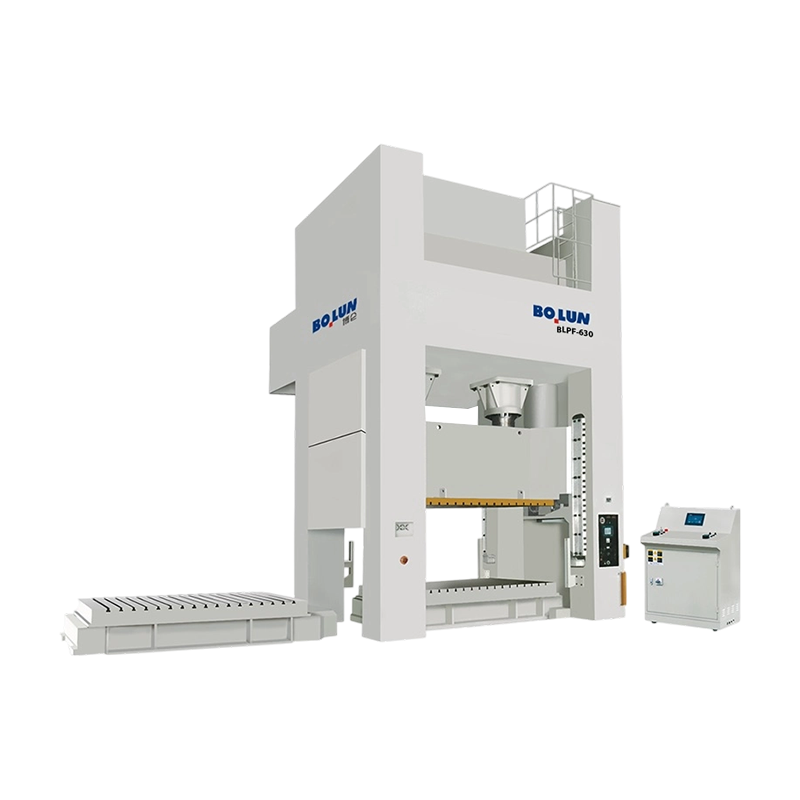
La categoría de máquinas más relevante para una operación de conformado en frío de alta precisión y alto tonelaje es la prensa de forjado en frío de tipo palanca. El varillaje de palanca produce una curva de fuerza que aumenta bruscamente cerca de la parte inferior de la carrera, lo que le da al operador un breve período de permanencia en el que el material tiene tiempo de llenar el troquel bajo presión máxima. Esto es exactamente lo que exige el conformado en frío, y es por eso que las líneas de conformado en frío más serias se construyen alrededor de prensas de palanca en lugar de prensas de manivela comunes.
Una máquina conformadora en frío convierte la energía rotacional de un motor en un solo golpe controlado de gran fuerza. El cigüeñal impulsa una biela y un varillaje de palanca. A medida que gira la manivela, los eslabones de palanca comienzan a enderezarse. Cerca del final del recorrido, los eslabones están casi alineados y la ventaja mecánica se vuelve muy alta. Esto permite que la prensa aplique una ráfaga de fuerza que puede alcanzar cientos de toneladas mientras el carro recorre sólo una distancia corta.
Los componentes principales de una máquina conformadora en frío son el marco, que proporciona la rigidez estructural que mantiene alineada la corredera; la corredera, que lleva el punzón; el varillaje de palanca o articulación articulada, que amplifica la fuerza de entrada; el volante, que almacena energía y mantiene la máquina moviéndose suavemente durante el ciclo; el embrague y el freno, que inician y detienen el deslizamiento de forma segura; el sistema eyector, que retira la pieza terminada del troquel después de cada carrera; y los cilindros de contrapeso, que reducen el impacto y ayudan a mantener un movimiento deslizante preciso.
El proceso de conformado en sí tiene varias etapas, a menudo realizadas en una sola máquina con múltiples estaciones. La secuencia comienza con la alimentación, donde la bobina o la barra se endereza, se corta a medida y se transfiere a la primera estación de troquelado. El malestar ocurre entonces cuando el punzón comprime la pieza en bruto y el material fluye hacia afuera para formar una cabeza o brida. En la extrusión, la pieza en bruto se fuerza a pasar a través de una matriz, reduciendo la sección transversal o formando un eje. El acuñado aplica una deformación final a alta presión que lleva la pieza a su forma y dimensiones finales. Finalmente, la expulsión empuja la pieza terminada fuera del troquel y la lleva al siguiente paso de la línea.
La diferencia clave entre una prensa de palanca y una prensa de manivela simple es la curva de fuerza. En una prensa de manivela, la fuerza disminuye a medida que la corredera se acerca al punto muerto inferior. En una prensa de palanca, la fuerza aumenta abruptamente cerca del fondo. Esto significa que una prensa de palanca produce una presión real más alta en el punto donde se cierra la matriz, que es exactamente donde la necesita el conformado en frío.
Por ejemplo, considere una operación de conformado en frío que produce una pieza en bruto de 22 mm. Una prensa de palanca de 400 toneladas podría producir 380 toneladas de fuerza real en una posición 3 mm por encima del punto muerto inferior, mientras que una prensa de manivela de 400 toneladas podría producir sólo 280 toneladas en esa misma posición. Este espacio es importante cuando se forman materiales más duros o se intenta lograr un llenado completo del troquel sin desarrollar grietas internas.
Varios sistemas de clasificación ayudan a los compradores a comprender las máquinas disponibles en el mercado. Las distinciones más útiles son por mecanismo de accionamiento, construcción del marco y conexión deslizante.
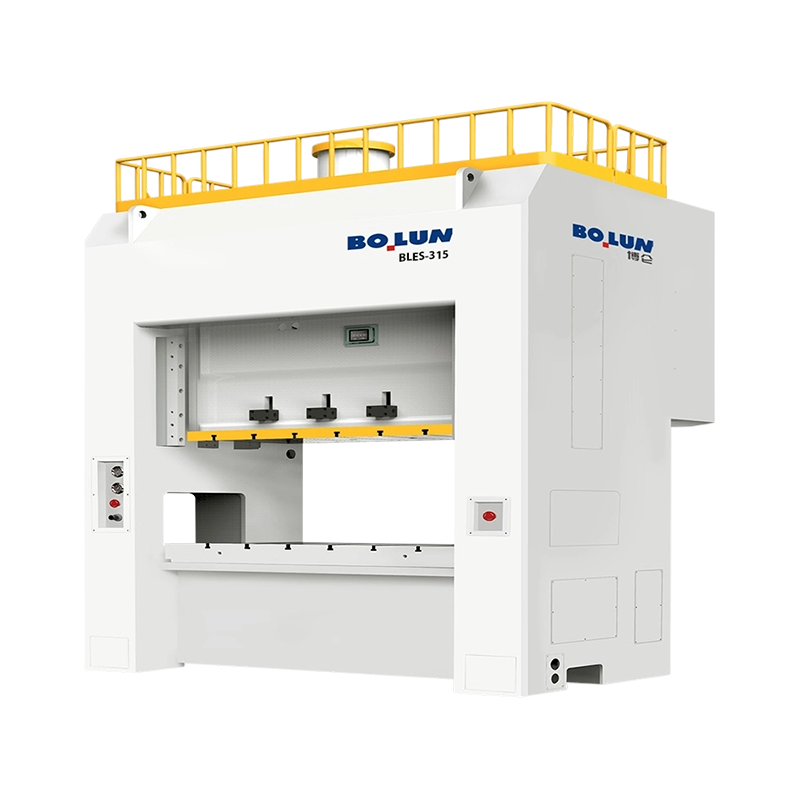
La prensa de palanca es el estándar para el conformado en frío de alto tonelaje. Su varillaje proporciona una gran fuerza en la parte inferior de la carrera y una carrera de trabajo corta, lo que la hace ideal para operaciones de extrusión, acuñación y acabado. También es compacta, por lo que una prensa de palanca de 260 toneladas a menudo ocupa menos espacio que una prensa de manivela de 315 toneladas con la misma capacidad de formado.
Las prensas de manivela mecánicas son más simples y rápidas, lo que las hace útiles para recalcados o cabezales poco profundos cuando la geometría de la pieza no es muy compleja. Sin embargo, su curva de fuerza es menos adecuada para operaciones de extrusión profunda o de alta deformación. Si elige una prensa de manivela para conformado en frío, debe verificar que la fuerza disponible cerca del punto muerto inferior sea suficiente para toda la secuencia de conformado.
Las prensas de marco abierto, a veces llamadas prensas de marco C, permiten un fácil acceso al área del troquel y son ideales para piezas pequeñas y cambios rápidos de troquel. Las prensas de marco cerrado, también llamadas prensas de lado recto, proporcionan mayor rigidez y mejor alineación de deslizamiento. Esta distinción se vuelve crítica cuando la carga de formación está descentrada o la pieza requiere tolerancias muy estrictas. Para el conformado en frío, una prensa de marco cerrado suele ser la opción más segura porque el marco no se estira tanto bajo carga y la corredera permanece paralela a la cara del troquel.
La cantidad de puntos de conexión deslizante afecta la forma en que la prensa distribuye la carga. Las prensas de un solo punto son adecuadas para piezas simétricas que están centradas en la mesa. Las prensas de doble punto distribuyen la carga entre dos puntos de conexión, lo que reduce el riesgo de inclinación del deslizamiento. Para el conformado en frío, donde las cargas descentradas son comunes, una prensa de doble punto mejora el paralelismo y extiende la vida útil del troquel.
| Configuración | Fuerza cerca del BDC | Velocidad típica | Mejor uso | Compensación |
|---|---|---|---|---|
| Tipo de alternancia | Alto | 30 a 60 ppm | Forja en frío, extrusión, acuñación. | Carrera más corta, enlace más complejo |
| tipo de manivela | moderado | 60 a 150 ppm | Título superficial, molesto | Menos fuerza cerca del final del trazo |
| marco abierto | moderado | Amplia gama | Piezas pequeñas, cambios rápidos de matrices | Menor rigidez, mayor deflexión. |
| marco cerrado | Estable | Amplia gama | Alto-precision, high-tonnage work | Altoer cost, less die area access |
| Punto único | Carga centrada | Varía | Partes simétricas | Inclinación del deslizamiento bajo carga descentrada |
| doble punto | Carga equilibrada | Varía | Piezas descentradas o multiestación | Más complejo, mayor costo |
La lista de parámetros técnicos en la hoja de datos de una máquina puede resultar abrumadora. Las siguientes especificaciones son las más importantes en el conformado en frío y cada una afecta si la máquina puede manejar sus piezas, sus matrices y sus objetivos de producción.
El tonelaje nominal es la fuerza máxima que ejerce la prensa a una distancia específica sobre el punto muerto inferior. En una prensa de palanca, la ventana de trabajo es estrecha, por lo que debe verificar que la fuerza requerida para su pieza caiga dentro de esa ventana. Si la pieza necesita 200 toneladas de fuerza a 5 mm por encima del BDC, es posible que una prensa de 315 toneladas con una fuerza nominal de sólo 2 mm no proporcione suficiente presión en el momento adecuado.
La longitud del trazo determina qué tan lejos viaja el portaobjetos. El conformado en frío se puede realizar con una carrera de trabajo corta porque el material solo fluye una distancia limitada, pero las herramientas también necesitan espacio para cargar, formar y expulsar. Mida la carrera total y compárela con la altura del troquel y los requisitos de extracción de piezas.
El ajuste deslizante le brinda flexibilidad vertical para ejecutar diferentes troqueles. La altura de cierre es la distancia desde la cama hasta el tobogán en la parte inferior del recorrido. Si la altura de cierre es demasiado pequeña, el troquel no encajará. Si es demasiado grande, la prensa no aplicará toda la fuerza que se muestra en su placa de identificación. Ambos números deben compararse con las dimensiones de su troquel antes de firmar la orden de compra.
Velocidad is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
El área de la cama y el tobogán determinan la huella máxima del troquel. Las matrices de conformado en frío pueden ser grandes cuando incluyen múltiples estaciones. Confirme que la prensa tenga suficiente área de mesa para aceptar su troquel, el sistema de transferencia de piezas y las protecciones de seguridad necesarias.
Muchas operaciones de conformado en frío requieren un eyector fuerte para empujar la pieza terminada fuera del troquel. Si la fuerza del eyector es demasiado baja o la carrera demasiado corta, la pieza puede permanecer atascada en el troquel, provocando un bloqueo y potencialmente dañando el herramental. Pregunte al fabricante por la fuerza nominal del eyector y confirme que coincida con la geometría de su pieza.
La deflexión del marco bajo carga completa afecta directamente la precisión de la pieza y la vida útil de las herramientas. Pregunte al fabricante el valor de deflexión según el tonelaje nominal. Una prensa de marco cerrado generalmente se desvía menos que una prensa de marco abierto, razón por la cual el conformado en frío de alta precisión generalmente requiere el diseño de marco cerrado.
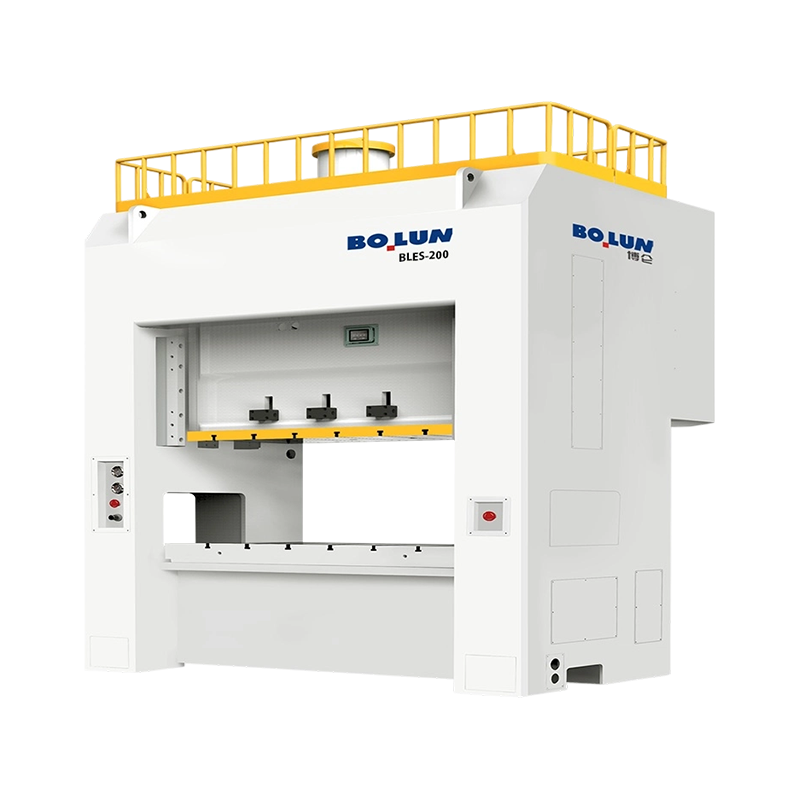
Para piezas forjadas en frío de tamaño pequeño a mediano, una prensa de palanca de 260 toneladas ofrece un equilibrio sensato entre espacio compacto y fuerza de conformado útil. Una máquina de esta clase puede soportar una amplia gama de piezas estándar sin desperdiciar energía en un marco de gran tamaño.
 Prensa de forjado en frío de palanca de 260 toneladas para piezas pequeñas de precisión Esta prensa de palanca compacta de 260 toneladas ofrece una capacidad nominal de 2600 kN, velocidad variable de hasta 50 spm y una mesa de trabajo de 500 x 600 mm, lo que la hace adecuada para el forjado en frío de precisión y alta velocidad de pequeños componentes electrónicos y de hardware. Ver producto →
El material que se va a conformar en frío determina el requisito de tonelaje, el diseño de las herramientas y el número de etapas de conformado. El conformado en frío funciona mejor en metales dúctiles que pueden deformarse sin agrietarse. Los materiales más comunes son aceros con bajo contenido de carbono como AISI 1010 y 1018, aceros con medio carbono como AISI 1035 y 1045, aceros aleados como AISI 8620 y 4140, aceros inoxidables como 304 y 316, aleaciones de aluminio como 6061 y 6063, aleaciones de cobre que incluyen latón y bronce fosforado, y algunas aleaciones de titanio.
La propiedad clave del material es la ductilidad, generalmente medida por alargamiento o reducción de área. Si un material tiene baja ductilidad, la pieza puede agrietarse durante la carrera de formación. Los materiales más duros requieren más fuerza, lo que acerca la máquina a su tonelaje nominal. La tasa de endurecimiento por trabajo también es importante porque un material que se endurece rápidamente puede necesitar un paso de recocido entre las etapas de formación.
| Materiales | Aplicación típica | Elongación | Dificultad de formación | Notas |
|---|---|---|---|---|
| Acero bajo en carbono | Sujetadores, soportes | 25-45% | fácil | Baja resistencia, alta ductilidad |
| Acero de medio carbono | Partes estructurales | 15-25% | moderado | Altoer force, careful die design |
| Inoxidable 304 | Piezas resistentes a la corrosión | 40-50% | moderado | El trabajo se endurece rápidamente, mayor tonelaje |
| Aluminio 6061 | Componentes ligeros | 12-20% | moderado | Lubricación crítica, menor tonelaje |
| Latón CuZn37 | Terminales electricos | 15-30% | fácil | Excelente conformabilidad, reduce el desgaste de la herramienta. |
| Titanio Grado 2 | Piezas aeroespaciales | 20-25% | duro | Alto tonnage, tooling life risk |
Antes de finalizar la elección del material, solicite a su diseñador de troqueles que confirme que la pieza se puede producir dentro del tonelaje y carrera de la máquina seleccionada. También vale la pena verificar que el límite elástico del material no exceda el límite práctico para la prensa que está considerando.
Las máquinas conformadoras en frío aportan un conjunto específico de beneficios que las hacen atractivas para la producción de gran volumen. Comprender estos beneficios le ayudará a justificar la inversión ante su equipo de operaciones y su departamento de finanzas.
El conformado en frío no es la solución adecuada para todas las piezas y pasar por alto sus límites puede provocar fallas costosas. Los siguientes riesgos deben ser parte de su evaluación antes de comprometerse con una máquina.
Estos riesgos son manejables cuando se elige una máquina con suficiente capacidad y rigidez. Una de las mejores maneras de proteger su inversión es calcular la fuerza de conformado con precisión y luego comprar una prensa con un margen de capacidad incorporado.
El proceso de decisión debe comenzar con la pieza, no con la máquina. Una vez que conozca la geometría de la pieza, el material y la tasa de producción requerida, podrá trabajar en una secuencia lógica de opciones.
Calcule la fuerza necesaria para formar en frío su pieza específica antes de comparar máquinas. Utilice un cálculo de fuerza de conformado basado en el material, la sección transversal y la fricción. Solicite también un presupuesto a su proveedor de troqueles. Luego elija una prensa que le proporcione al menos entre un 15 y un 20 por ciento más de tonelaje que el requisito calculado.
Para extrusión, acuñación y conformado en frío de alta deformación, la mejor opción es una prensa de palanca. Si solo está haciendo un recalcado superficial, una prensa de manivela puede funcionar, pero aún necesita confirmar que la fuerza disponible cerca del punto muerto inferior sea adecuada.
Un error común es comprar la prensa de mayor tonelaje que pueda permitirse. Las prensas más grandes tienen camas más grandes, mayor consumo de energía y ciclos más lentos. Una máquina de 260 toneladas puede ser más productiva que una máquina de 850 toneladas para piezas pequeñas, simplemente porque es más fácil de automatizar y más rápida de realizar ciclos.
No confíe únicamente en el tonelaje máximo. Solicite al fabricante una curva de fuerza que muestre cuánta fuerza está disponible a distintas distancias por encima del punto muerto inferior. Esto le indicará si la prensa puede manejar sus requisitos específicos de llenado de troqueles.
El punzón y la matriz deben construirse para manejar el material y la deformación requerida. Si está formando acero de alta resistencia, solicite una máquina con velocidad de deslizamiento ajustable y un marco rígido. Compruebe si las guías deslizantes están templadas y son reemplazables, y si el sistema de lubricación cubre todos los puntos de desgaste de conformación profunda.
Las piezas conformadas en frío a menudo necesitan interfaces de herramientas, sistemas de expulsión y mecanismos de alimentación personalizados. El fabricante debería poder adaptarse a dimensiones y requisitos de proceso no estándar. Es posible que un proveedor que solo ofrece modelos estándar no se ajuste al diseño de su línea de producción o a sus planes de automatización.
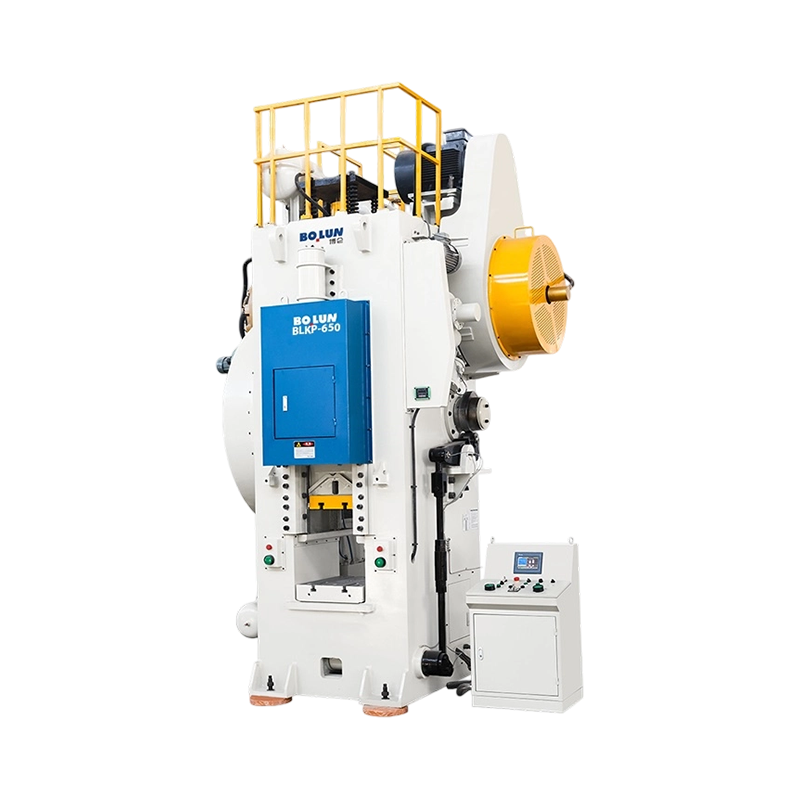
Para conformado en múltiples etapas y producción versátil, una prensa de palanca de 400 toneladas ofrece una carrera equilibrada y una mayor capacidad de deformación. Este es un término medio útil para plantas que producen una combinación de tamaños y necesitan una máquina que pueda manejar operaciones de conformado tanto superficiales como profundas.
 Prensa de forjado en frío de palanca de 400 toneladas con carrera equilibrada La prensa de palanca de 400 toneladas proporciona una capacidad de 4000 kN y carreras ajustables de 160 o 180 mm, ideal para procesos de múltiples etapas como recalcado y acuñación en una mesa de trabajo de 550x660 mm, con ajuste de deslizamiento eléctrico para la configuración. Ver producto →
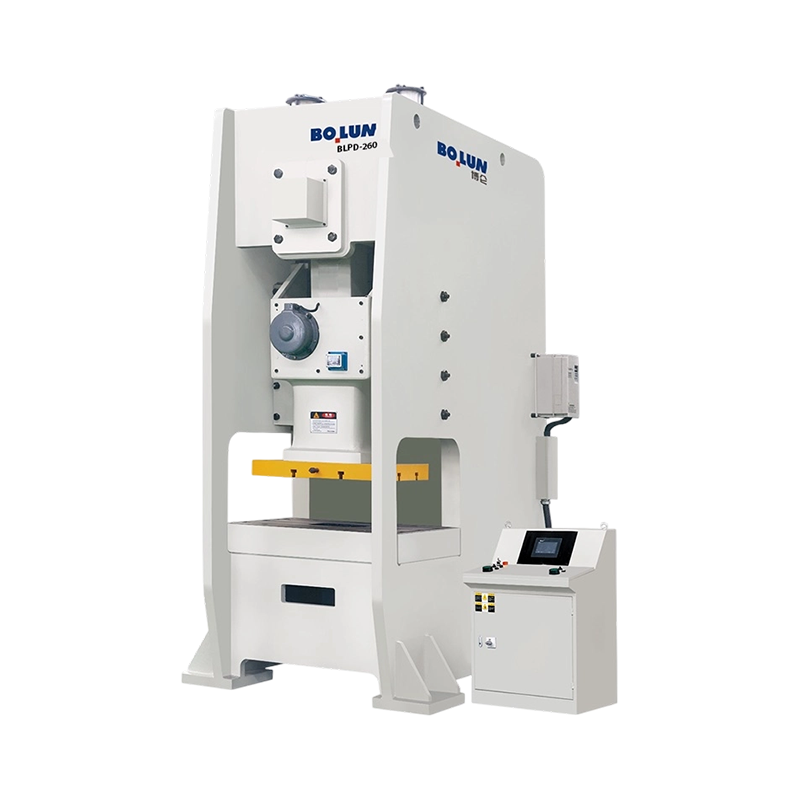
Para trabajos pesados de resistencia industrial, una prensa de palanca de 850 toneladas ofrece el tonelaje más alto de su clase y se adapta a piezas que requieren una deformación sustancial en una sección transversal grande. Las máquinas de esta gama suelen elegirse para componentes estructurales de gran volumen y sujetadores de gran tamaño.
 Prensa de palanca de servicio pesado de 850 toneladas para conformado con cargas elevadas Esta prensa de servicio pesado de 850 toneladas cuenta con un marco rígido, una mesa de trabajo de 600 x 700 mm y una carrera de presión de 8 mm, adecuada para piezas de maquinaria y automóviles exigentes, con lubricación integrada y seguridad fotoeléctrica. Ver producto →
Una máquina conformadora en frío es una inversión de capital que debería servir a su fábrica durante quince a veinte años. Las especificaciones técnicas importan, pero la capacidad del proveedor para respaldar la máquina durante su vida útil es igualmente importante.
Pregunte acerca de la deflexión del marco, el paralelismo del deslizamiento y las especificaciones de espacio libre. Solicite certificados de pruebas de carga y certificaciones de materiales para el bastidor, el cigüeñal y los varillajes de palanca. Verificar la capacidad de mecanizado y montaje del fabricante. Un proveedor con un sistema de producción interno puede controlar la calidad mejor que una empresa comercial que simplemente ensambla componentes subcontratados. El asesoramiento técnico que recibe antes de la compra y la respuesta que obtiene después de una avería dependen del mismo equipo de ingeniería en el fabricante de prensa .
Confirmar stock de repuestos y plazos de entrega. Si una pieza crítica falla y tiene que esperar seis semanas para reemplazarla, su línea de producción se detiene. Pregunte sobre los términos de la garantía, soporte de instalación, capacitación del operador y programas de mantenimiento preventivo. Verifique que el fabricante pueda manejar herramientas, opciones de motor o sistemas de alimentación automatizados no estándar. Un proveedor que ofrezca un servicio integral desde el diseño hasta la instalación le ahorrará tiempo y dinero cuando la máquina ya esté en su piso.
Una vez que la máquina está instalada y en funcionamiento, el control de calidad mantiene estable su producción. El conformado en frío produce piezas altamente repetibles, pero esa repetibilidad depende de las herramientas, la alimentación del material y el estado de la máquina.
Una máquina conformadora en frío bien mantenida con herramientas y alimentación de material controladas puede producir decenas de millones de piezas por década con un tiempo de inactividad mínimo.
La máquina conformadora en frío que compre hoy funcionará durante décadas si elige las especificaciones correctas. Comience con la parte. Calcule la fuerza, confirme la carrera, verifique la altura del troquel y verifique el área de la tabla. Luego mire más allá de la hoja de datos y observe la rigidez de la máquina, el diseño del varillaje articulado y la capacidad de servicio del proveedor. Una prensa de palanca de 400 toneladas bien construida y con buen soporte vale más que una máquina más grande que es difícil de mantener. Si evalúa sistemáticamente las máquinas conformadoras en frío, evitará los errores de compra más comunes: comprar muy poco tonelaje, ignorar la deflexión del marco y pasar por alto la importancia de la fuerza del expulsor y el acceso a la matriz. El equipo adecuado mantendrá su planta de producción funcionando sin problemas, con tasas de desperdicio más bajas y una calidad de piezas más consistente que la que puede lograr con cualquier otro método de conformado.


Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Un comprador que compara una prensa de espacio abierto de 45 toneladas par...
Una matriz de forja en frío rara vez anuncia su falla con anticipación. Un...
Una planta de tornillería en Taizhou recibe una solicitud de un proveedor ...
Cuando planea producir piezas metálicas medianas o pequeñas en grandes vol...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

