Cuando planea producir piezas metálicas medianas o pequeñas en grandes volúmenes, el método de conformado que elija decidirá no solo el costo por pieza sino también la consistencia dimensional que puede mantener. La tecnología de conformado en frío se ha convertido en una ruta estándar para la fabricación de sujetadores, casquillos, engranajes y componentes automotrices porque utiliza materia prima de manera más eficiente y fortalece la pieza sin tratamiento térmico. El punto clave es que la tecnología en sí es tan buena como la prensa que la utiliza. En los párrafos siguientes, explicamos qué implica realmente el conformado en frío, dónde tiene sentido y qué buscar al elegir una prensa de forjado en frío.
El conformado en frío es un proceso de trabajo de metales que deforma plásticamente el metal a temperatura ambiente o cerca de la temperatura ambiente utilizando troqueles y punzones. A diferencia del forjado en caliente, no hay un paso de calentamiento, por lo que el metal mantiene su estructura de grano original mientras gana resistencia mediante el endurecimiento por trabajo. El método se utiliza para producir piezas a partir de alambre, barras o trozos, generalmente en prensas de estaciones múltiples que combinan operaciones de corte, extrusión y recalcado en un solo ciclo.
El término "conformado en frío" a veces se superpone con "forjado en frío" y "participación en frío", según la aplicación y la región. En la práctica, el conformado en frío cubre una amplia familia de procesos en los que la pieza de trabajo se mueve a través de una serie de herramientas para alcanzar una forma final. El hilo común es que toda la deformación ocurre por debajo de la temperatura de recristalización del material, lo que le da a la pieza terminada una mejor precisión dimensional y una superficie más suave que el trabajo en caliente.
Para un fabricante, el atractivo obvio es la capacidad de convertir materia prima simple en piezas complejas con un desperdicio mínimo. El proceso se puede automatizar en prensas de formación especiales y es particularmente eficaz para piezas simétricas como pasadores, ejes, tuercas, pernos y casquillos.
El conformado en frío es una secuencia de pasos de deformación controlados. El material se corta a medida y luego se coloca en una matriz donde una o más estaciones de herramientas le dan forma. Los modos básicos de deformación son:
Cada modo de deformación crea un perfil de carga diferente. La extrusión hacia adelante exige una fuerza axial elevada, mientras que la extrusión hacia atrás requiere un marco robusto para resistir las fuerzas de reacción. El volcado puede producir cargas laterales repentinas que pueden dañar una prensa de construcción ligera. Por lo tanto, la máquina elegida para el conformado en frío debe ser rígida, estable y capaz de generar una fuerza repetible a lo largo de toda la carrera.
No todos los metales pueden conformarse en frío con éxito. El material debe tener suficiente ductilidad para deformarse sin agrietarse, y la prensa debe tener el tamaño adecuado para soportar la tensión de flujo de la aleación elegida. Los materiales comunes de conformado en frío incluyen:
| Material | Características típicas | Consideraciones de conformado en frío |
|---|---|---|
| Acero bajo en carbono | Alta ductilidad, fácil de trabajar, buen acabado superficial. | Adecuado para sujetadores de gran volumen y piezas pequeñas |
| Acero aleado | Mayor resistencia después del endurecimiento por trabajo, buena tenacidad. | Requiere un mayor tonelaje de prensa y un diseño de herramientas más cuidadoso |
| Acero inoxidable | Resistente a la corrosión, el trabajo se endurece rápidamente | Se necesita mayor fuerza; el desgaste de las herramientas puede ser significativo |
| Cobre y latón | Excelente conformabilidad, buena conductividad eléctrica. | Requisitos de fuerza bajos, adecuados para componentes eléctricos. |
| Aluminio | Ligero, buena resistencia a la corrosión. | Requiere una cuidadosa lubricación y control de la superficie. |
Cuando compare las propiedades del material, recuerde que la prensa debe proporcionar suficiente espacio rígido y rigidez del marco para evitar la deflexión. Una deflexión en el marco puede convertir una variación menor de la sección transversal en una pieza rechazada.
El conformado en frío puede reducir los costos de producción y mejorar la calidad del producto de maneras que el mecanizado o la forja en caliente no pueden. Los principales beneficios son:
En la práctica, el factor decisivo suele ser el coste total por pieza y no el precio de la máquina. Una inversión ligeramente mayor en prensa puede justificarse rápidamente por el ahorro en material, mano de obra y operaciones de acabado.
El conformado en frío no es una respuesta universal. Funciona mejor para piezas que son aproximadamente simétricas y tienen una complejidad moderada. A medida que aumenta la relación de deformación, también aumenta la fuerza requerida y la tensión aplicada a las herramientas. Algunos riesgos importantes que hay que entender:
Estos riesgos son manejables cuando se comienza con una prensa diseñada para cargas de conformado en frío, en lugar de una prensa eléctrica de uso general que va más allá de su diseño.
La prensa es el corazón de cualquier célula de formación en frío. En aplicaciones de forjado en frío, a menudo se prefiere una prensa mecánica de tipo palanca porque el varillaje de palanca crea una fuerza más lenta y controlable cerca del final de la carrera. Esto permite que el material llene completamente la cavidad del troquel manteniendo una carrera equilibrada. Por ejemplo, el Prensa de palanca de forjado en frío versátil BLKP400 Ofrece una carrera equilibrada para aplicaciones que necesitan precisión y repetibilidad sin sacrificar el rendimiento.
 Prensa de palanca de forjado en frío versátil BLKP-400 con carrera equilibrada Esta prensa de palanca de 4000 kN ofrece una carrera equilibrada para un forjado en frío de precisión, con opciones de carrera flexibles y una mesa de trabajo de 550 × 660 mm, adecuada para recalcar, acuñar y dimensionar en configuraciones de estaciones múltiples. Ver producto →
Al evaluar una máquina, comience con el tonelaje requerido. Las fuerzas de forjado en frío pueden ser varias veces mayores que las de una operación de estampado comparable. Una prensa que sólo está clasificada para la carga calculada puede fallar en el momento de la deformación total porque el pico de carga es repentino y corto. Necesita un colchón de capacidad de reserva. Ahí es donde un marco robusto y un mecanismo de palanca bien diseñado marcan una verdadera diferencia. Para trabajos de mayor deformación, el Prensa de forja en frío robusta de alta deformación BLKP650 está construido para relaciones de deformación pesadas y ayuda a mantener curvas de fuerza estables incluso en tiradas de producción exigentes.
 BLKP-650 Prensa de palanca de forjado en frío robusta y de alta deformación Con una capacidad de 6500 kN y una carrera de presión de 8 mm, esta prensa está diseñada para deformaciones intensas y componentes de gran espesor, y cuenta con un marco de alta rigidez y un sistema eyector integrado para una producción confiable. Ver producto →
Comprender la diferencia entre una prensa de forjado en frío y una prensa general puede evitarle un error costoso. Si desea un repaso rápido de los fundamentos, puede leer nuestro artículo sobre Qué es una máquina de prensa de forja en frío . Esa guía explica las diferencias estructurales y de impulso en un lenguaje sencillo. Con esos antecedentes, puede hacer mejores preguntas al comparar cotizaciones de diferentes proveedores.
El conformado en frío se utiliza en muchos sectores. Los fabricantes de automóviles confían en él para sujeciones, ejes y piezas brutas de pasadores de bolas. La industria eléctrica y electrónica utiliza el conformado en frío para terminales, conectores y enchufes. Las aplicaciones de hardware y construcción incluyen bisagras, anclajes y pasadores de precisión. En todos los casos, el hilo conductor es la necesidad de un gran volumen de geometría e integridad estructural consistentes.
La garantía de calidad comienza con el propio sistema de prensa. El desgaste del troquel cambia el perfil de fuerza con el tiempo, por lo que es importante controlar la carga y la carrera en cada estación. Muchas celdas modernas de conformado en frío incluyen sistemas de medición óptica que verifican las dimensiones por muestra sin ralentizar la producción. Cuanto más estable sea la prensa, más tiempo permanecerán las herramientas dentro de la tolerancia y es menos probable que se produzca chatarra.
Para trabajos de conformado en frío de tonelaje ultraalto, la presión sobre el marco y la matriz es severa. Por eso los modelos resistentes como el Prensa de forjado en frío para trabajo pesado y resistencia industrial BLKP850 existir. Esta clase de equipo está destinada a componentes que requieren altas fuerzas de deformación y al mismo tiempo mantienen la base lo suficientemente estable como para mantener tolerancias estrictas durante un largo horizonte de producción.
 Prensa de forjado en frío de servicio pesado y resistencia industrial BLKP-850 Una prensa de servicio pesado de 8500 kN con un marco ultra rígido y un soporte de 180 mm de espesor, mantiene la estabilidad bajo cargas elevadas, ideal para la forja exigente de componentes de maquinaria y automóviles. Ver producto →
La tecnología de conformado en frío ofrece un camino claro hacia menores costos y mayor resistencia para la familia de piezas adecuada. Pero el proceso depende de una máquina diseñada específicamente para las cargas que enfrentará. Antes de decidirse por una especificación, verifique la rigidez del bastidor de la máquina, el rango de ajuste de la carrera y el tonelaje disponible para el volumen real de la pieza. Si su proyecto involucra dimensiones no estándar o secuencias de deformación únicas, un fabricante con un equipo de diseño interno a menudo puede brindarle una solución personalizada. El siguiente paso más eficiente es enviar los planos de sus piezas a un proveedor de prensas confiable y solicitar una revisión de viabilidad con cálculos de fuerza y una cotización de producción.


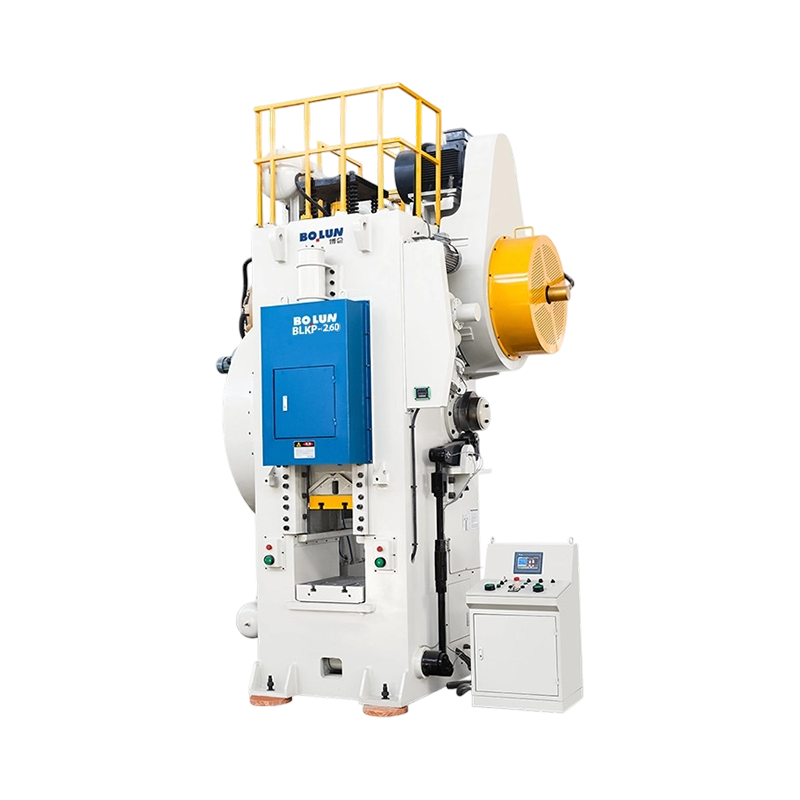
Un gerente de producción de una planta de componentes metálicos de tamaño ...
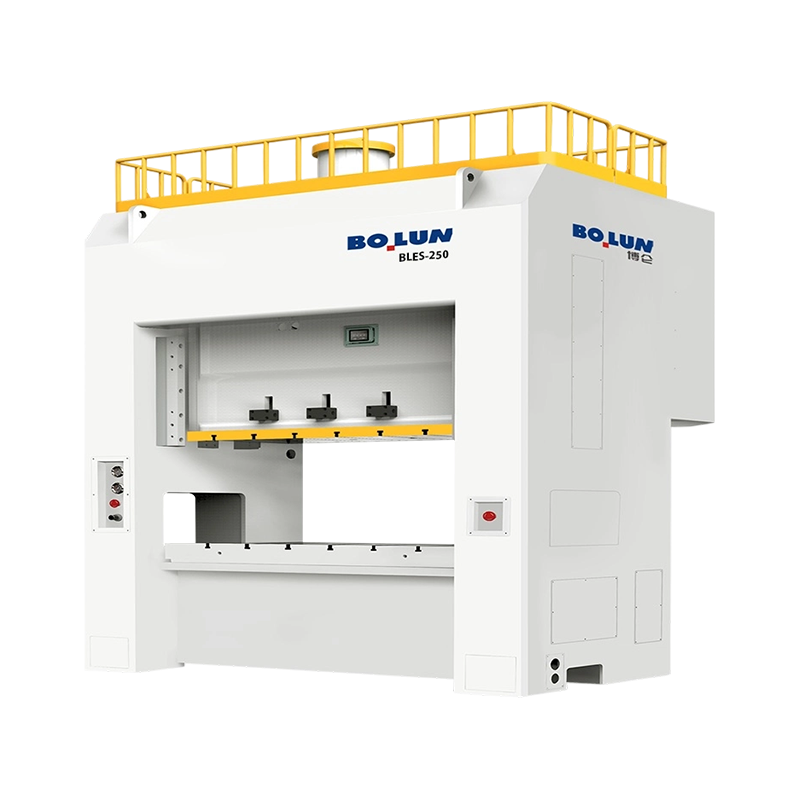
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
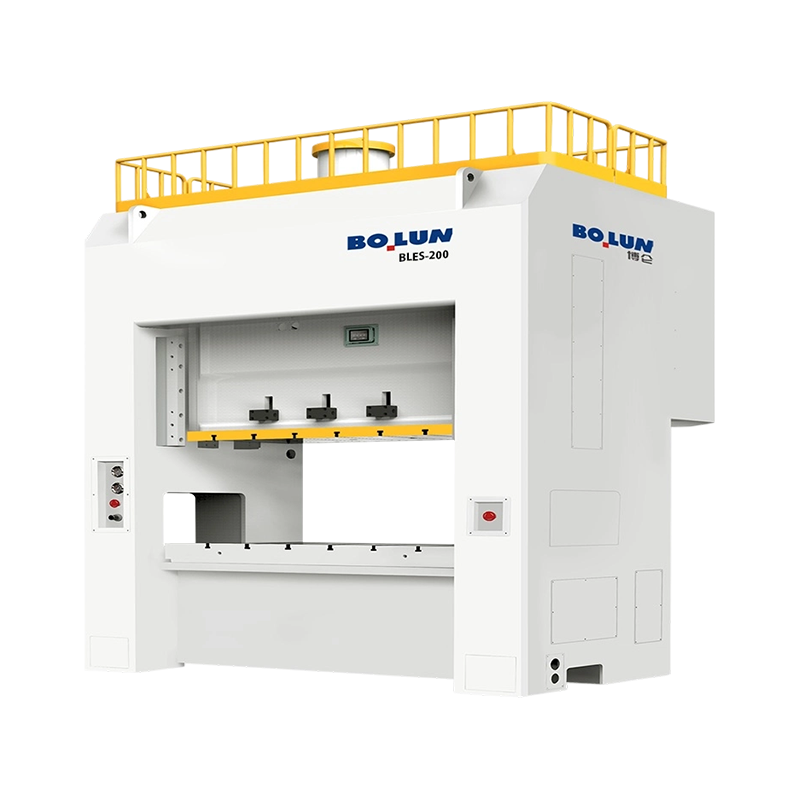
Un gerente de producción llega a una reunión de ingeniería con una pila de...
Una planta de tornillería en Taizhou recibe una solicitud de un proveedor ...
Un ingeniero de herramientas cotiza un nuevo programa de soportes y especi...
Dos prensas pueden soportar una producción de 200 toneladas y aun así prod...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

