Un comprador que compara una prensa de espacio abierto de 45 toneladas para una línea de soporte a menudo recibe dos cotizaciones que parecen casi idénticas en el papel: misma clase de tonelaje, tamaño de plataforma similar, precio similar. La diferencia aparece más tarde: durante el ajuste de la matriz, la perforación descentrada o un trabajo de embutición profunda que necesita una fuerza mayor en la carrera de la que la prensa puede aplicar. Es por eso que la selección de una prensa eléctrica de tipo abierto debe comenzar con la operación de formación, no con una página del catálogo.
Primero, la conclusión: una máquina de prensa eléctrica de tipo abierto suele ser la mejor opción cuando el trabajo necesita un acceso rápido al troquel, cambios cortos y una ventana de tonelaje moderado. Una prensa de marco cerrado se convierte en la opción más segura cuando dominan las cargas descentradas, la embutición profunda o la precisión a largo plazo. La verdadera decisión depende de la fuerza en la carrera de trabajo, la deflexión del marco, la altura de cierre, el tamaño de la plataforma y la estrategia de control, no solo en el tonelaje.
Una prensa de tipo abierto, a menudo llamada prensa de espacio abierto o prensa de marco en C, deja la parte delantera y, a menudo, la parte trasera y los lados abiertos para el acceso a las herramientas. Ese diseño es práctico para estampar, perforar, doblar, recortar, embutir poco profundo y trabajos de producción mixta donde los troqueles se cambian varias veces al día. La garganta abierta también permite que un operador o robot llegue al área del troquel más fácilmente que en una máquina de marco cerrado.
La compensación es la rigidez. El marco tiene esencialmente forma de C, por lo que se desvía bajo carga. Eso no lo hace inferior; lo hace adecuado para un perfil laboral diferente. Una prensa de marco cerrado rodea la trayectoria de carga con montantes y generalmente es más rígida, lo que ayuda con espacios reducidos del troquel, cargas pesadas descentradas y procesos que exigen un paralelismo constante entre el ariete y la plataforma. La comparación práctica se ve así:
| Consideración | Prensa de tipo abierto | Prensa tipo cerrado | Efecto práctico |
|---|---|---|---|
| Acceso al troquel | El acceso por tres lados es común | El acceso está limitado por montantes. | El tipo abierto favorece el cambio frecuente y la alimentación manual |
| Rigidez del marco | Más bajo que un marco cerrado de tonelaje similar | Más alto y más simétrico | Los espacios reducidos y el trabajo descentrado necesitan más escrutinio en el tipo abierto |
| Cama y garganta | Hay camas anchas disponibles; límites de profundidad de garganta parte envolvente | Las camas grandes y los trazos largos son comunes. | Los paneles grandes pueden requerir un diseño de garganta profunda o de marco cerrado |
| Trabajo típico | Perforar, doblar, recortar, dibujar superficialmente, estampar la carcasa de la batería | Embutición pesada, conformado de precisión, estampado de alto tonelaje | La curva de tonelaje y el perfil de carga del troquel deciden la combinación final |
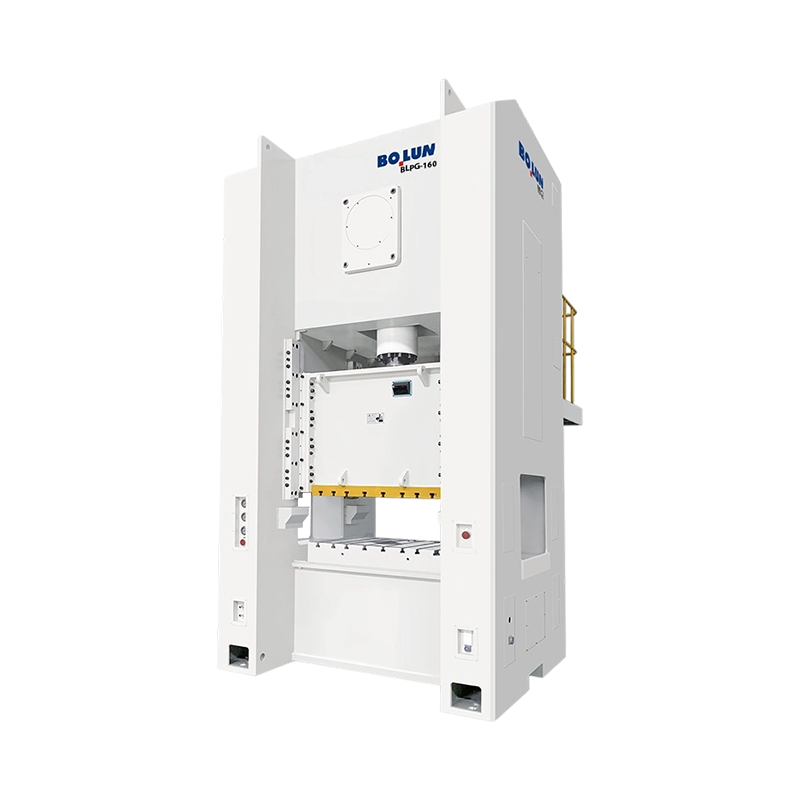
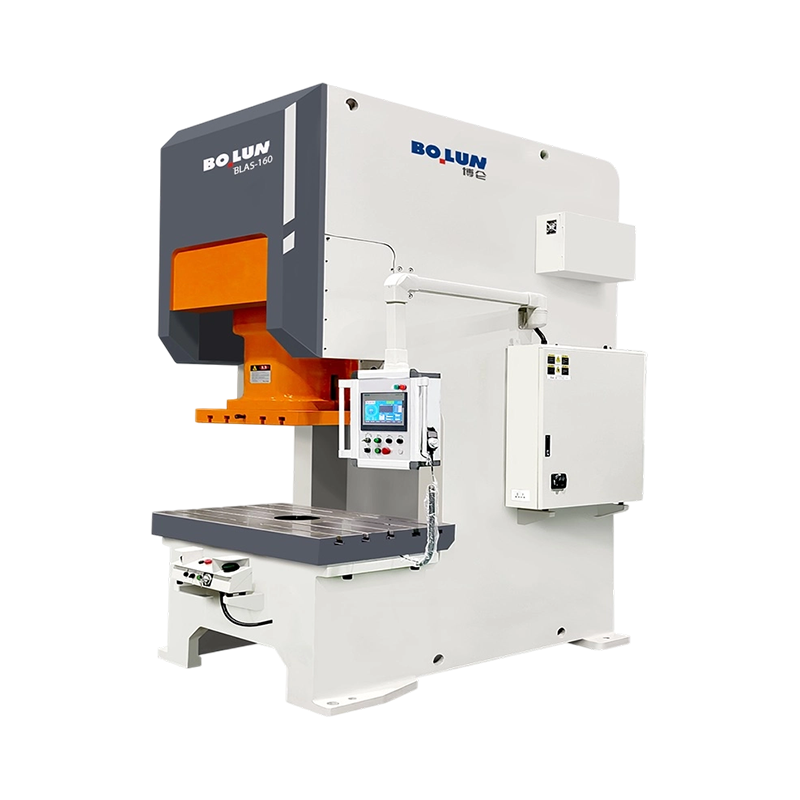
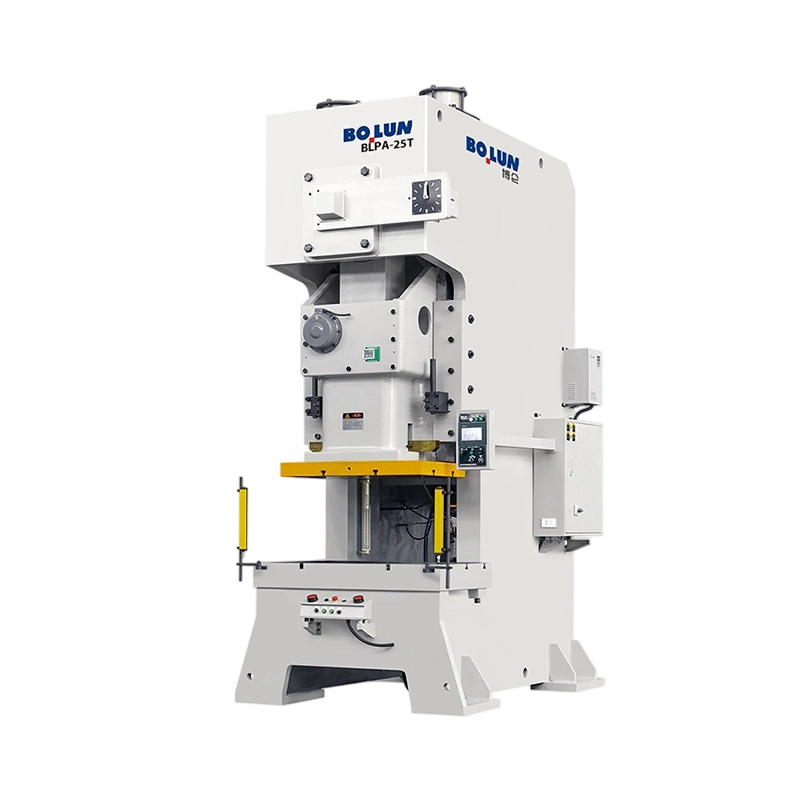
La gama de tipo abierto de Bolun refleja esa lógica. Incluye modelos BLPA de un solo punto, modelos BLPC de doble punto, modelos BLPS de garganta profunda, modelos BLAS servoaccionados y modelos BLPC2 con carcasa de batería. La familia de modelos es importante porque un marco de doble punto, una garganta profunda o un servo deslizante cambian el tipo de trabajo que la prensa puede absorber, no solo el precio.
El tonelaje nominal no es un número fijo disponible en ninguna parte de la carrera. En una prensa mecánica, la fuerza disponible cambia a lo largo de la carrera y la clasificación nominal generalmente está vinculada a una posición de trabajo específica por encima del punto muerto inferior. Un troquel que necesita una gran fuerza al principio de la carrera puede sobrecargar una prensa que parece adecuada según el tonelaje indicado. Por eso una prensa de 63 toneladas puede ser más segura que una de 80 toneladas para un trabajo y más débil para otro.
Para una primera estimación, mantenga la fuerza de formación máxima calculada por debajo de aproximadamente el 70 % al 80 % de la capacidad nominal, luego verifique la curva de tonelaje en la carrera de trabajo real. Si una pieza pesa 52 toneladas, un bastidor de 63 toneladas no es automáticamente suficiente. La disposición del dado, el espesor del material, la resistencia a la tracción, el área de corte y la profundidad del embutido afectan el perfil de fuerza. Para embutición profunda, la fuerza puede permanecer alta en una distancia más larga; para el borrado, puede alcanzar un pico pronunciado cerca del fondo.
La carga descentrada es la segunda trampa. Una prensa puede tener una capacidad nominal de 100 toneladas centrada, pero un troquel colocado muy a un lado del ariete genera inclinación del ariete, carga desigual en la culata y poca holgura del troquel. En una prensa de tipo abierto, ese efecto es más pronunciado porque el propio marco se desvía. Pregunte por la carga descentrada permitida y el paralelismo del ariete bajo carga, no solo la planitud estática de la base.
La desviación no es un defecto que deba eliminarse; es una característica que debe gestionarse. Bajo carga, el espacio en un marco en C tiende a cerrarse y el ariete puede inclinarse ligeramente en relación con la cama. El resultado puede ser una entrada desigual del punzón, un desgaste más rápido del troquel o una altura de las rebabas que se desplaza a lo largo de la tira. Para perforación y doblado en general, una prensa de tipo abierto bien construida puede mantener una precisión aceptable. Para un troquel con un espacio libre entre el punzón y el troquel por lado de 0,03 a 0,05 mm, la deflexión del marco y la guía del ariete son más importantes que 20 toneladas adicionales de capacidad nominal.
Durante la adquisición, solicite la deflexión con carga nominal, el paralelismo del ariete durante la carrera de trabajo y la planitud de la base. Un proveedor que puede proporcionar datos medidos es más fácil de comparar que uno que sólo declara "alta rigidez". Si la aplicación implica un corte fino, una planitud muy ajustada o un troquel progresivo de largo recorrido, un diseño de marco cerrado puede ser la respuesta más económica porque reduce la cantidad de compensación de precisión incorporada en las herramientas.
Por este motivo, los modelos abiertos de punto único y punto doble de Bolun utilizan diferentes disposiciones de marco y corredera. Un modelo BLPA compacto se adapta a troqueles más pequeños y cambios frecuentes; un modelo BLPC más ancho ofrece más área de lecho y dos puntos de conexión para troqueles que necesitan una mejor distribución de la carga a lo largo del carro.
Una prensa puede tener suficiente tonelaje y aun así quedar inutilizable porque el troquel no encaja. Verifique el sobre de herramientas antes de comparar precios. La útil lista de verificación incluye:
Un riesgo común en las adquisiciones es comprar según el dibujo de la pieza y olvidarse de la pila de herramientas. Si el troquel tiene un soporte grueso, un juego de pasadores guía altos o una almohadilla neumática, la altura de cierre requerida puede crecer rápidamente. Agregar un espaciador puede solucionar el ajuste inmediato, pero puede reducir la rigidez y cambiar la altura de trabajo. Es mejor confirmar la pila de troqueles completa y el rango de ajuste antes de realizar el pedido.
La mayoría de las prensas de tipo abierto utilizan un volante mecánico con embrague y freno. Son simples, productivos y bien comprendidos por los equipos de mantenimiento. Una servoprensa reemplaza ese movimiento deslizante fijo con una curva programable. El deslizamiento puede disminuir su velocidad al hacer contacto, permanecer en el fondo y regresar más rápido. Para una copa embutida, ese control puede mejorar el flujo del material y reducir las arrugas; para un trabajo de perforación, puede reducir los golpes y el ruido. El coste es mayor, por lo que el proceso debe justificarlo.
En una prensa servo de un solo punto de tipo abierto, el beneficio práctico no es “más tonelaje”. Es el control sobre la velocidad y la posición a través del golpe. Eso es importante cuando la misma máquina procesa varios productos y el equipo de prueba de troqueles necesita ajustar el movimiento en lugar de cambiar la prensa.
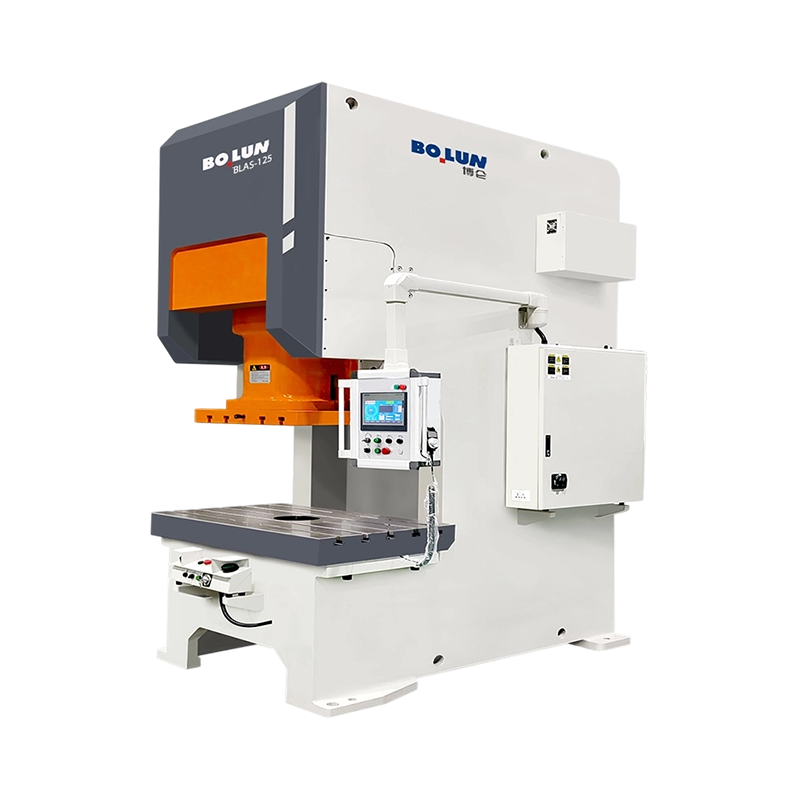 Prensa eléctrica servo de punto único de tipo abierto BLAS-125 Una servoprensa de 1250 kN para embutición profunda y estiramiento, con una profundidad de garganta de 350 mm y una carrera deslizante de 180 mm para piezas de trabajo más grandes. Ver producto →
Para troqueles anchos o trabajos donde la carga se distribuye sobre una base grande, una prensa de tipo abierto de doble punto puede reducir la tendencia de la corredera a inclinarse. El modelo de cama extra ancha BLPC200 de Bolun es un ejemplo de ese diseño: ofrece más área de cama y dos puntos de conexión, lo cual es útil cuando el troquel es ancho pero el proceso aún se beneficia del acceso frontal abierto.
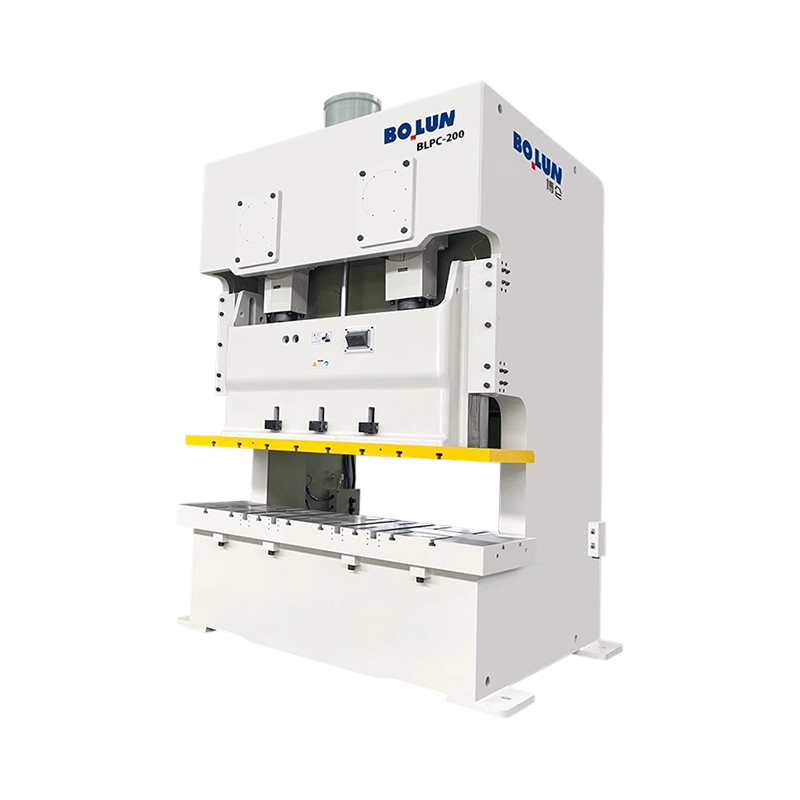 BLPC-200 Prensa de tipo abierto de doble punto y cama extra ancha Prensa tipo abierto de doble punto de 2000 kN con mesa de trabajo de 2400 × 840 mm y 1980 mm entre columnas para troqueles anchos y conformado de chapa de grandes dimensiones. Ver producto →
La seguridad es parte de las especificaciones de la máquina, no un accesorio agregado después de la entrega. Una prensa de tipo abierto necesita protección que impida el acceso al punto de operación y al mismo tiempo permita que el troquel y el alimento funcionen. Dependiendo del mercado y de la evaluación de riesgos, esto puede incluir protecciones fijas, protecciones móviles entrelazadas, cortinas de luz, controles de dos manos y disposiciones de bloqueo/etiquetado. El sistema eléctrico y de control debe estar documentado según las normas pertinentes, como ISO 12100 para evaluación de riesgos e IEC 60204-1 para equipos eléctricos. En Europa, una máquina con la marca CE debe venir acompañada de una declaración de conformidad y un expediente técnico; en otros mercados, todavía se aplican requisitos locales.
Un costo oculto común es la modernización. Una prensa que llega con una marca CE pero sin un archivo de evaluación de riesgos, sin planos de protección y sin registro de validación puede resultar costosa para lograr que cumpla con los requisitos. Pregunte por el concepto de seguridad, el rendimiento de parada, la lógica de interbloqueo de protección y el soporte de repuestos antes del envío. El presupuesto más barato puede convertirse en la máquina más cara si la producción no puede comenzar hasta que se corrijan las protecciones.
Un vídeo de una prensa vacía no es prueba de aceptación. Las pruebas de aceptación en fábrica deben incluir funcionamiento sin carga a velocidades altas y bajas, comprobaciones de lubricación, comprobaciones eléctricas y de aire y validación de la función de seguridad. Las comprobaciones geométricas deben cubrir la planitud del lecho, el paralelismo del ariete con el lecho y la perpendicularidad del recorrido del ariete. Si es posible, ejecute el troquel real o un troquel de prueba representativo y mida la altura de las rebabas, la planitud de la pieza y la repetibilidad.
La aceptación del sitio agrega efectos de cimentación e instalación. Después de que la base haya curado y la prensa esté nivelada, vuelva a verificar la geometría y ejecute una prueba de carga. Se deben registrar la vibración, el ruido, el aumento de temperatura y la respuesta del embrague/freno. Para una servoprensa, verifique los perfiles de movimiento programados y el rendimiento de parada en condiciones de producción. Una máquina que cumple con una especificación estática pero produce una dispersión de piezas inaceptable después de la instalación no está lista para su entrega.
El precio de compra es sólo una línea en el modelo de costos. La compatibilidad de herramientas, el soporte para la prueba de matrices, los repuestos, la capacitación, el uso de energía y el tiempo de inactividad afectan el costo real por pieza. Antes de firmar, solicite la curva de tonelaje, los datos de deflexión, el plano de los cimientos, los requisitos de servicios públicos, la lista de repuestos recomendados y el programa de mantenimiento. Aclare qué componentes son propietarios y con qué rapidez se pueden reemplazar.
Para una máquina de prensa eléctrica de tipo abierto utilizada en producción de alta mezcla, el tiempo de cambio puede importar más que una pequeña diferencia en la velocidad. Pregunte cómo funcionan la sujeción del troquel, el ajuste del deslizamiento y el control del almacenamiento de recetas. Para una línea dedicada, la repetibilidad y la respuesta del servicio pueden ser más importantes. Un proveedor con datos de prueba documentados, un expediente de seguridad claro y soporte de servicio local suele ser un mejor socio que uno que compite sólo en tonelaje y precio.
La serie de garganta profunda y espacio abierto de Bolun muestra por qué los detalles de la aplicación son importantes. Una garganta más profunda puede resolver un problema de envolvente parcial, pero también cambia la rigidez del marco y los requisitos de espacio en el piso.
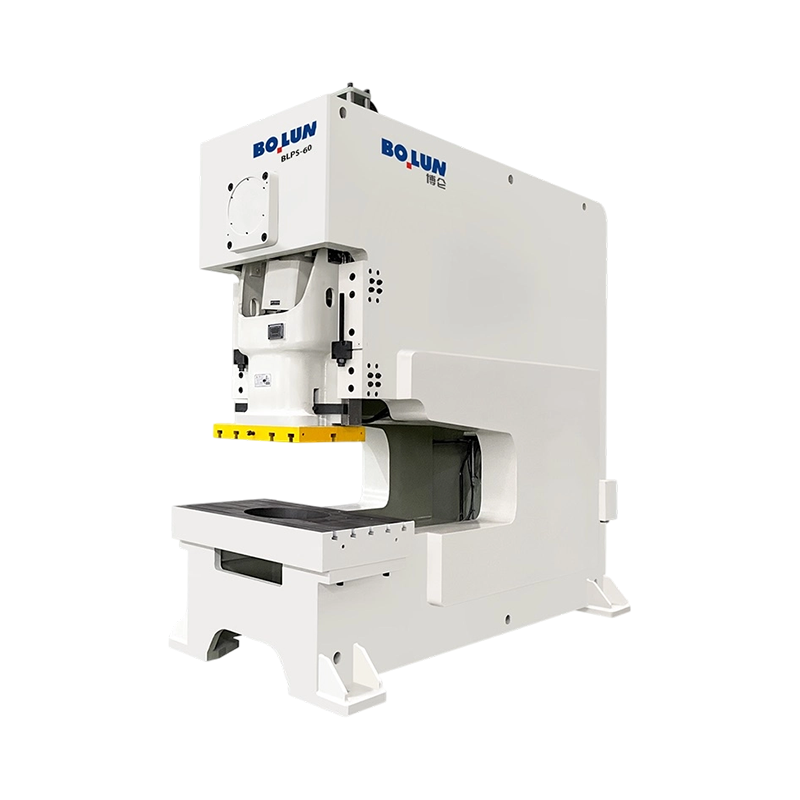 Prensa eléctrica de garganta profunda y espacio abierto BLPS-60 Una prensa de garganta profunda y espacio abierto de 600 kN con una profundidad de garganta de 500 a 1200 mm y una mesa de trabajo de 900 × 520 mm para chapa metálica de gran formato que necesita un mayor alcance. Ver producto →
Para la mayoría de los trabajos generales de estampado, doblado, perforación y embutición superficial, una máquina de prensa eléctrica de tipo abierto ofrece el mejor equilibrio entre acceso, velocidad de cambio y costo. Es la opción práctica cuando el troquel se cambia con frecuencia y la carga está razonablemente centrada. Pase a un diseño de marco cerrado o de tipo abierto para servicio más pesado cuando el troquel necesite un espacio reducido, la carga esté muy descentrada, la carrera sea profunda o la pieza requiera estabilidad dimensional a largo plazo.
La secuencia de compra segura es sencilla: defina la fuerza de conformado en la carrera de trabajo, confirme la envolvente de la matriz y la altura de cierre, verifique la deflexión del marco y la guía del ariete, luego haga coincidir el paquete de accionamiento y seguridad con el plan de producción. El tonelaje es la cifra principal, pero la prensa que funciona bien es aquella cuyo marco, plataforma, carrera y sistema de control se adaptan al trabajo real.


La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Comprensión de las prensas mecánicas y sus funciones esenciales ...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
Un gerente de producción de una planta de componentes metálicos de tamaño ...
Diseño de un solo punto Una conexión de ac...
Dos prensas pueden soportar una producción de 200 toneladas y aun así prod...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

