Una prensa no es una categoría de máquina. Es una familia de máquinas formadoras de metales definidas por bastidor, accionamiento, puntos de conexión del ariete y proceso previsto. Es por eso que dos máquinas con el mismo tonelaje pueden comportarse de manera muy diferente en el mismo troquel: una puede mantener plano un panel ancho, otra puede llegar hasta una garganta profunda y una tercera puede realizar un estirado lento y controlado sin impacto. Para un comprador, la pregunta útil no es simplemente “¿cuáles son los diferentes tipos de prensas?” pero “¿qué tipo de prensa se adapta a la pieza, al troquel y al ritmo de producción?”
La respuesta corta: elija prensas mecánicas de manivela o engranajes excéntricos para un estampado estable de gran volumen, prensas servo cuando el movimiento del ariete debe ser programable, prensas de palanca para forjado en frío y dimensionamiento de alta fuerza, y construcción de marco abierto o cerrado según el tamaño de la pieza, el ancho de la plataforma y la carga descentrada. Las prensas hidráulicas y neumáticas llenan otros nichos. Las secciones siguientes explican qué cambios entre tipos y dónde reside el riesgo de especificación.
La mayor parte de la selección de prensas industriales comienza con el principio de generación de fuerza. La siguiente tabla ofrece la comparación de trabajo; el resto del artículo explica los detalles que afectan el diseño, el tamaño y el costo operativo del troquel.
| Tipo de prensa | Principio de fuerza | Ajuste típico | Principal compensación |
|---|---|---|---|
| Prensa de manivela mecánica | El volante y el embrague impulsan un cigüeñal con movimiento de carrera fijo | Corte, perforación, conformado superficial, estampado general | Rápido y sencillo, pero el perfil de carrera es fijo. |
| Prensa de engranajes excéntricos | La transmisión por engranajes y el eje excéntrico brindan un par elevado en una carrera más larga | Estampado pesado, piezas profundas, bancadas anchas, trabajos de alto tonelaje. | Más fuerza y rigidez, con mayor masa y coste |
| Pulsar palanca | El enlace articulado multiplica la fuerza cerca del final del recorrido. | Forja en frío, acuñación, dimensionamiento y trabajos de carrera corta a alta presión. | Alta ventaja mecánica, pero no ideal para sorteos largos. |
| prensa servo | El servomotor controla la posición, velocidad y permanencia del ariete. | Embutición profunda, conformado en varios pasos, materiales de alta resistencia | Movimiento flexible, con mayor complejidad de control |
| prensa hidraulica | El cilindro hidráulico proporciona fuerza con presión y carrera controlables. | Operaciones de embutición larga, conformado a baja velocidad y prensado. | Fuerza en carreras largas, con ciclos más lentos y mantenimiento de fluidos |
| prensa neumatica | El cilindro de aire proporciona un accionamiento de baja fuerza. | Montaje ligero, marcado, pequeños trabajos de recorte. | Bajo costo, pero tonelaje y consistencia limitados |
La mesa es deliberadamente amplia. En la práctica, una prensa mecánica puede ser abierta o cerrada, de uno o dos puntos y accionada por manivela o por engranajes excéntricos. Esas combinaciones son tan importantes como la familia de unidades. Una prensa abierta de 160 toneladas y una prensa cerrada de 160 toneladas no son intercambiables cuando el troquel es ancho o la carga está descentrada.
El marco decide el acceso, la rigidez y cuánta deflexión debe tolerar el troquel. Una prensa de tipo abierto, a menudo llamada marco en C, deja el frente y dos lados abiertos. Esto facilita la carga manual, los cambios de herramientas y el acceso lateral. La compensación es estructural: bajo carga, la brecha puede cerrarse ligeramente, por lo que el ariete y la cama pueden perder el paralelismo. Para piezas estrechas, matrices centradas y tonelaje moderado, esto suele ser aceptable. Para matrices progresivas anchas, la desviación se convierte en un problema de calidad y vida útil de la matriz.
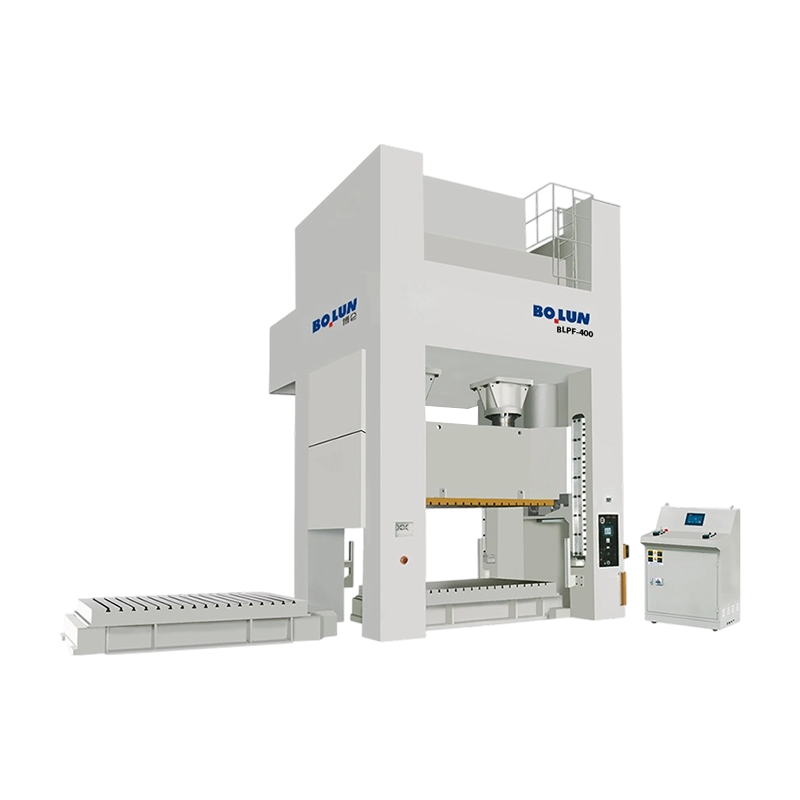
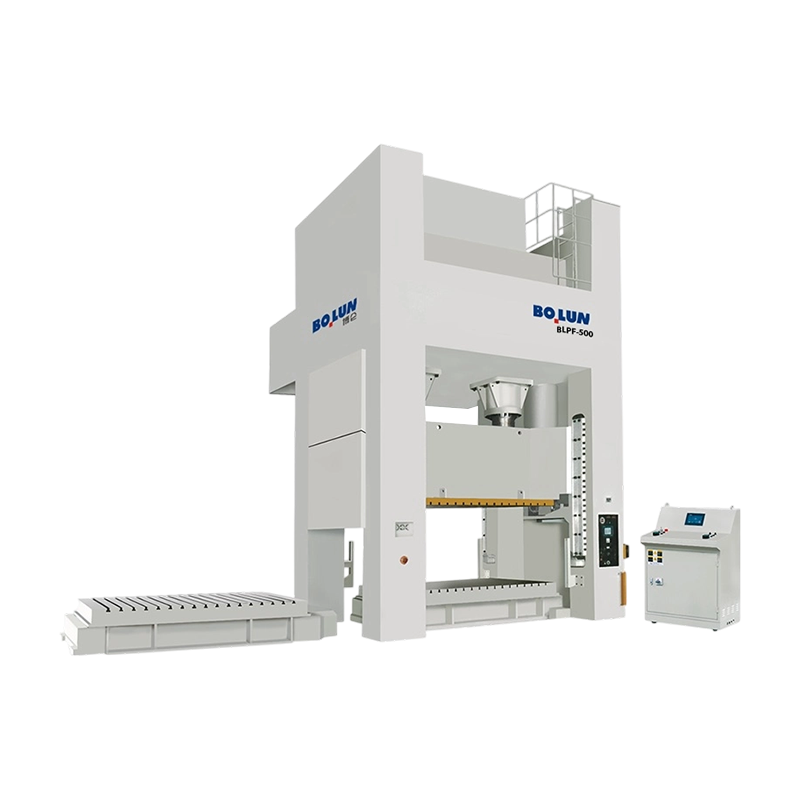
Una prensa de tipo cerrado une los montantes en la parte superior, generalmente con una corona y una cama que forman un portal más rígido. Maneja tonelajes más altos y lechos más anchos con menos deflexión angular, por lo que es común para paneles a escala automotriz, matrices de estaciones múltiples y estampado pesado. El acceso es más restringido, por lo que es necesario planificar con antelación la automatización de la carga o las aperturas laterales. Los diseños semicerrados se ubican entre los dos: más rigidez que un marco en C simple, más acceso que un marco completamente cerrado.
La profundidad de la garganta es una variable separada. Una prensa abierta de garganta profunda permite al operador llegar más lejos en un panel grande o trabajar en una pieza asimétrica sin girarla. Pero una garganta más larga implica una envergadura estructural más larga, por lo que la máquina debe ser más rígida para obtener la misma potencia. Los compradores deben comparar los datos de profundidad de garganta, tamaño de lecho y deflexión juntos, no tratar la profundidad de garganta como un bono gratuito. Para trabajos generales de marco abierto, un prensa eléctrica de tipo abierto es el punto de partida natural. Para una comparación a nivel de diseño del comportamiento del marco, esto Descripción general del diseño de prensas de tipo abierto versus de tipo cerrado es útil.
El recuento de puntos se refiere a cuántos puntos de conexión transfieren fuerza desde el variador al deslizador. Una prensa de un solo punto utiliza una biela o un punto de accionamiento central. Es más simple, a menudo más compacto y funciona bien cuando la carga del troquel está centrada. Una prensa de doble punto utiliza dos puntos de conexión, generalmente izquierdo y derecho, por lo que la corredera se conduce de manera más uniforme a lo ancho. La diferencia aparece en la inclinación del ariete, la desviación del lecho y el desgaste del troquel.
En una bancada ancha, una máquina de un solo punto aún puede fabricar buenas piezas si el troquel está centrado y la carga equilibrada. Los problemas aparecen con cargas descentradas, matrices progresivas largas o estaciones que no cortan todas al mismo tiempo. La corredera quiere inclinarse, las holguras de la matriz cambian de lado a lado y el desgaste del punzón se vuelve desigual. Una prensa de doble punto distribuye la carga y reduce ese riesgo. También tiende a adaptarse a trabajos alimentados con bobinas anchas y paneles grandes. La compensación es el costo, una mayor masa de la máquina y una mayor huella.
Una comprobación práctica es el diagrama de carga. Pregunte dónde se ubica cada estación en la cama y si la carga combinada está centrada. Si el troquel tiene una estación pesada en un extremo, un marco de un solo punto puede necesitar una clasificación mayor o un marco diferente; Agregar tonelaje por sí solo no corrige un momento de inclinación.
El accionamiento determina la curva de fuerza a lo largo de la carrera. Una prensa de manivela convencional utiliza un volante y un embrague para hacer girar un cigüeñal; la corredera sigue un movimiento sinusoidal fijo. Es rápido, mecánicamente simple y muy adecuado para corte, perforación y conformado superficial donde el mismo perfil de carrera se adapta a cada trabajo. La limitación es la flexibilidad: la carrera, la velocidad y la permanencia están integradas en la cinemática.
Una prensa de engranajes excéntricos agrega una transmisión por engranajes y un eje excéntrico para brindar un par alto en una parte más larga de la carrera. Esto ayuda cuando el trabajo de encofrado es profundo o cuando se necesita un gran tonelaje en un lecho ancho. La máquina es más pesada y más cara, pero puede mantener la fuerza a mayor distancia que una simple manivela. Para trabajos de alto tonelaje y carrera profunda, esta suele ser la opción más estable que llevar una prensa de manivela más liviana al límite.
Una servoprensa reemplaza el movimiento fijo del volante con un servomotor que puede programar la posición, la velocidad y el tiempo de permanencia del ariete. El beneficio práctico es un perfil de movimiento adaptado a la pieza: contacto lento para evitar golpes, una permanencia controlada para acuñar o un paso de estiramiento inverso para formas difíciles. Las servoprensas son ideales para embutición profunda, materiales de alta resistencia y conformado de múltiples pasos donde una curva de manivela fija causa desgarros o arrugas. También permiten un menor uso de energía inactiva en algunos ciclos de trabajo, pero el sistema de control y las habilidades de mantenimiento requeridas son más avanzadas. Para una plataforma servo de doble punto y marco cerrado de cama estable, el BLES250 está posicionado para trabajos de cama estable de alta energía.
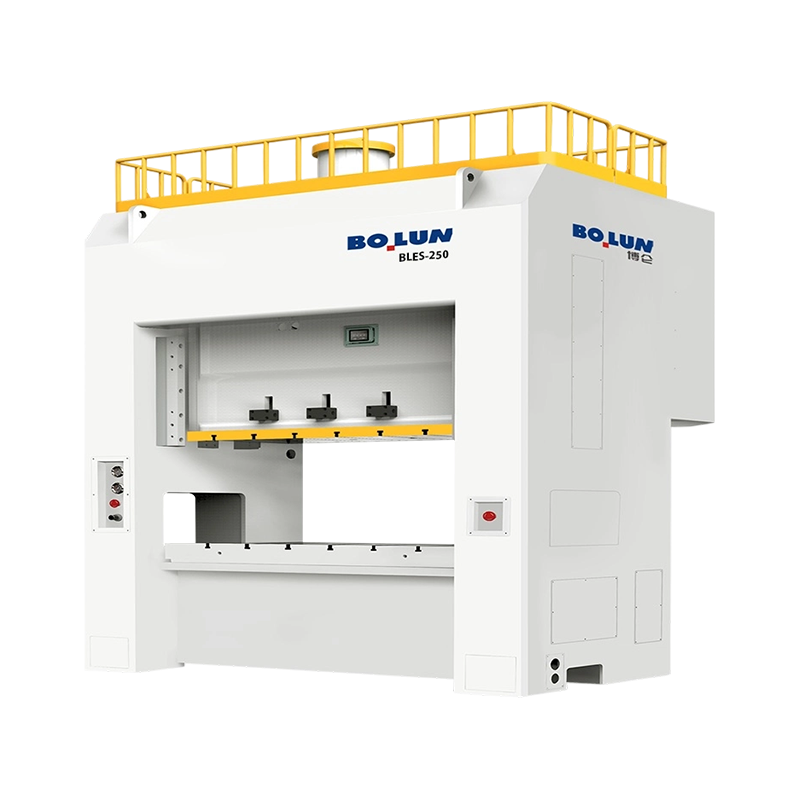 Prensa eléctrica servo de doble punto y marco cerrado BLES-250 Una servoprensa de 2500 kN para embutición profunda y estampado de gran precisión, con estabilidad de doble punto de marco cerrado y movimiento servo programable. Ver producto →
Una prensa de palanca utiliza un enlace de nudillo para multiplicar la fuerza cerca del final del golpe. La curva de fuerza es pronunciada: alta ventaja mecánica en el momento de la conformación, menos fuerza al principio del recorrido. Eso hace que las prensas de palanca sean efectivas para forjado en frío, acuñación, dimensionamiento y otras operaciones que necesitan alta presión en una distancia corta. No son la primera opción para sorteos largos; el varillaje trabaja en su contra cuando la longitud del recorrido y la fuerza deben ser constantes. Para un forjado en frío robusto y de alta deformación, el BLKP650 es un modelo de tipo palanca representativo.
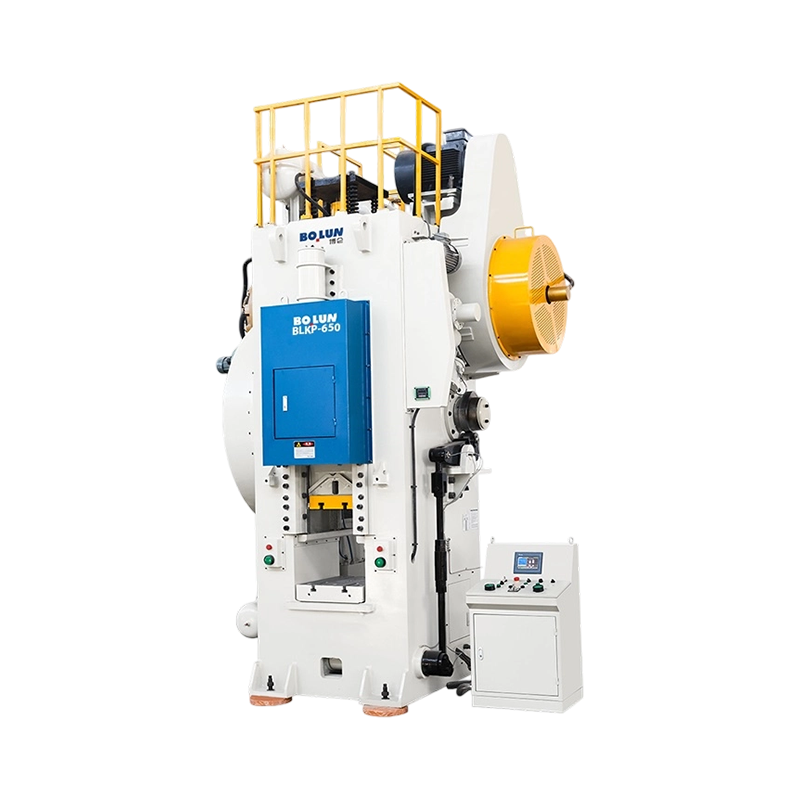 Prensa eléctrica de forjado en frío tipo palanca BLKP-650 Una prensa de palanca de 6500 kN para compresión pesada y forjado profundo en frío, con un marco de alta rigidez y eyector integrado para un conformado estable de espesor grueso. Ver producto →
Una misma categoría de prensa puede ser acertada para una parte y equivocada para otra. Los siguientes patrones de uso son un filtro práctico antes de la hoja de especificaciones.
La producción de carcasas de baterías combina material fino, alta precisión y repetibilidad en muchos tamaños. La prensa necesita un marco rígido, una guía deslizante precisa y una base que soporte una matriz compacta sin deflexión excesiva. Una prensa abierta de doble punto puede funcionar aquí porque distribuye la carga a lo largo del troquel y aún permite el acceso. Para trabajos con carcasas de baterías de alto tonelaje, el BLPC2160 es un modelo de doble punto de tipo abierto específico para carcasas de baterías.
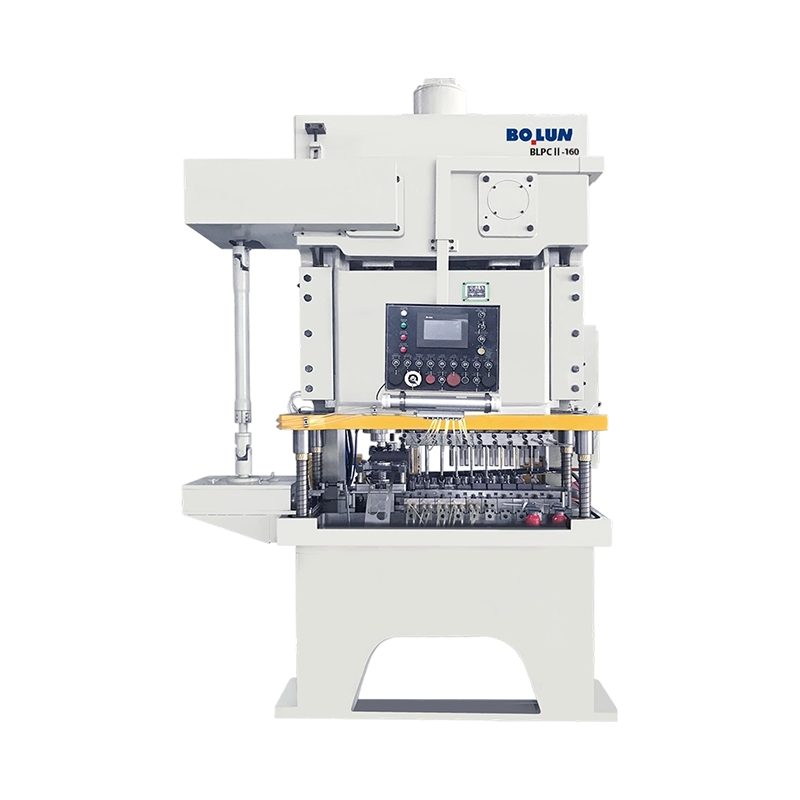 Prensa eléctrica de doble punto de tipo abierto con carcasa de batería BLPC2-160 Una prensa de doble punto de tipo abierto destinada a la producción de carcasas de baterías, que utiliza una distribución equilibrada de la carga y seguridad fotoeléctrica para un conformado estable. Ver producto →
La embutición profunda tiene menos que ver con el tonelaje máximo que con el control del flujo de material. Una curva de manivela fija puede tirar demasiado rápido en el primer contacto y luego soltarse demasiado rápido. El servocontrol, el control del amortiguador del troquel y la lubricación constante son más importantes. Una servoprensa con permanencia programable y extracción inversa puede reducir el proceso de prueba y error en el troquel. La misma lógica se aplica al acero de alta resistencia y aleaciones de aluminio que son sensibles a la velocidad de conformado.
Cuando la pieza es más ancha que la ventana del troquel o la bobina pasa a lo largo de una plataforma larga, la rigidez del marco y la distribución de la carga en dos puntos se convierten en los principales problemas. Las prensas de marco cerrado con bancadas anchas y accionamientos de engranajes excéntricos son la ruta habitual para paneles grandes, revestimientos de electrodomésticos y estampados estructurales. El comprador debe solicitar los límites de deflexión de la plataforma, el paralelismo del ariete y la curva de carga en el ángulo de trabajo real, no solo el tonelaje nominal en el punto muerto inferior.
La forja en frío es un proceso diferente al estampado de láminas. El tocho fluye en tres dimensiones, las herramientas experimentan alta presión y la prensa debe entregar fuerza cerca del final de la carrera sin una recuperación elástica excesiva. Las prensas de manivela de alta resistencia y de palanca son comunes. La guía de herramientas, los sistemas de expulsión y la rigidez del bastidor merecen tanta atención como el tonelaje. Es posible que una prensa clasificada para estampado no tenga la rigidez de guía o la capacidad de energía para una matriz de forjado.
Una cita de prensa sólo es útil cuando está vinculada a un proceso. Antes de comparar ofertas, coloque estos elementos en una hoja:
Es más fácil confiar en un proveedor que solicita el plano de la pieza, el diseño del troquel y el objetivo de producción que en uno que indica solo un número de tonelaje. La pieza y la matriz definen la prensa; la prensa no define la parte.
Los diferentes tipos de prensas son más fáciles de entender como una cadena de decisiones: principio de fuerza, estructura, recuento de puntos, impulso y aplicación. Una prensa de manivela mecánica es el caballo de batalla de uso general; una prensa de engranajes excéntricos añade torsión y alcance para trabajos pesados; una servoprensa intercambia simplicidad mecánica por control de movimiento; una prensa de palanca convierte el varillaje en una gran fuerza cerca del fondo; y los marcos abiertos, cerrados y semicerrados establecen la envolvente de acceso y rigidez. Las prensas hidráulicas y neumáticas siguen siendo válidas para otros requisitos de fuerza y ciclo. La elección correcta es la combinación que mantiene centrada la carga del troquel, hace coincidir la curva de carrera con el material y deja suficiente rigidez para la tolerancia que desea mantener.
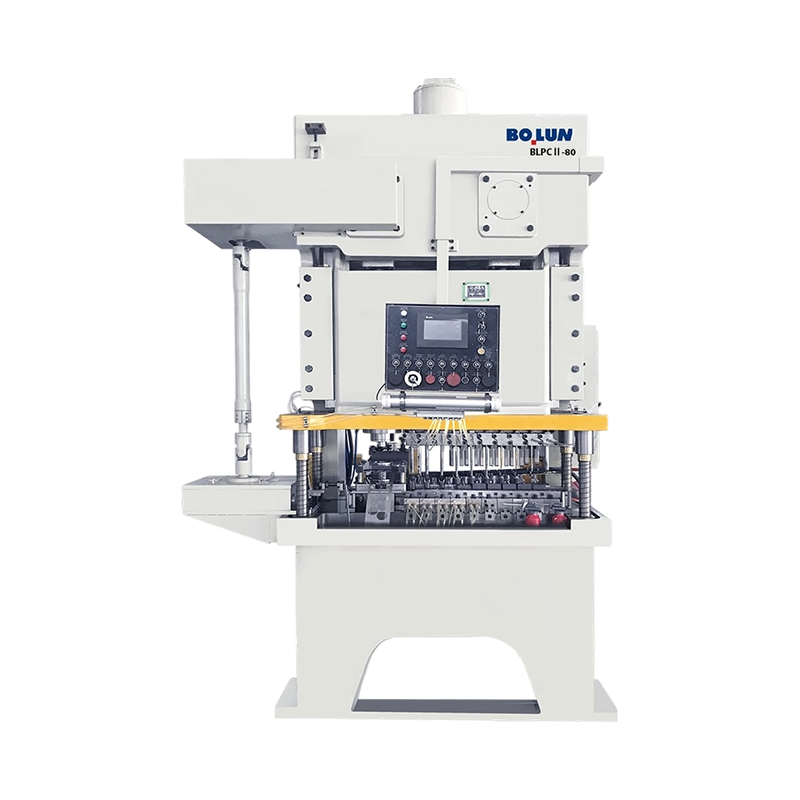


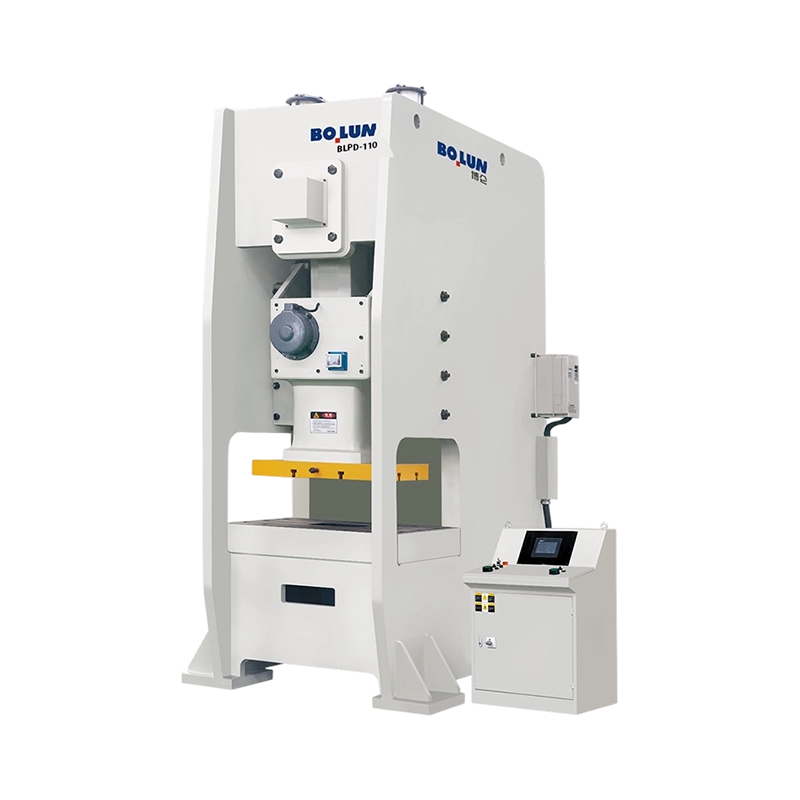
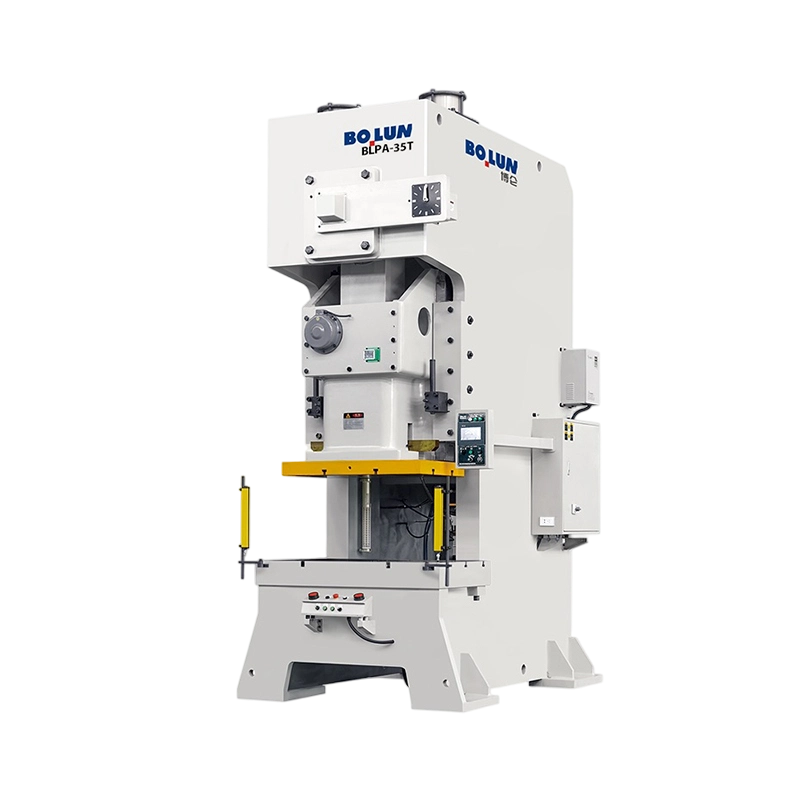
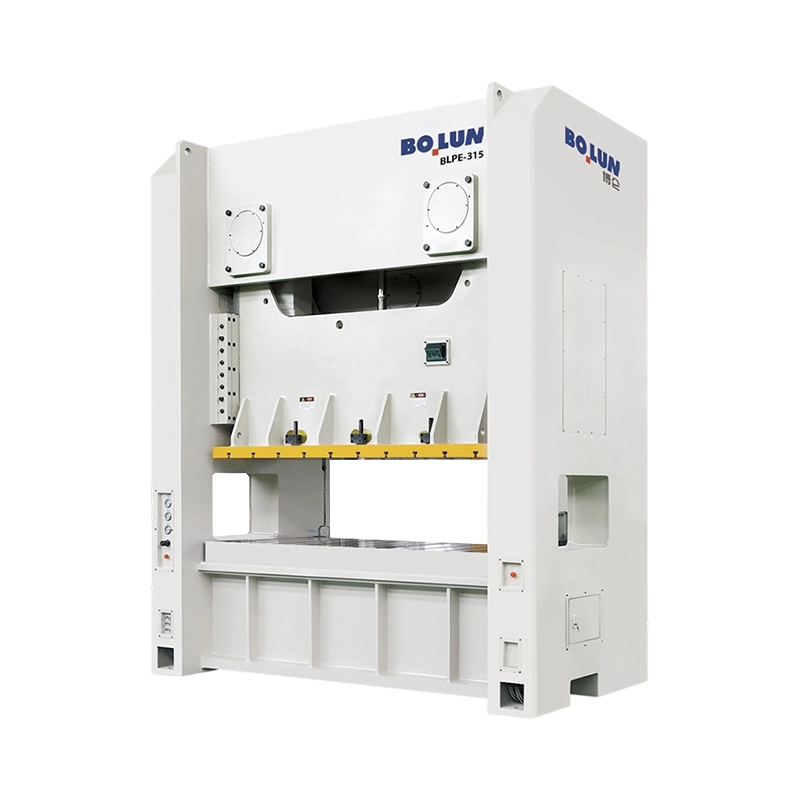
Las máquinas de prensa eléctrica se clasifican de dos maneras pri...
Comprensión de las prensas mecánicas y sus funciones esenciales ...
Comience con la decisión de compra, no con las definiciones Un ingen...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
En los campos de conformado de metales, fabricación de chapa, corte y punzona...
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

