Las máquinas de prensa eléctrica se clasifican de dos maneras principales: por la construcción del marco, que las separa en máquinas de prensa eléctrica de tipo abierto y máquinas de prensa eléctrica de tipo cerrado, y por el mecanismo de accionamiento, que las separa en máquinas de prensa mecánica, prensas hidráulicas y prensas neumáticas. Dentro de la categoría de prensas mecánicas específicamente, las máquinas se dividen además según la forma en que se acciona el ariete, incluidos los diseños de tipo manivela, excéntrica, articulación articulada, palanca y tornillo, y según la cantidad de puntos de conexión que soportan el ariete, que van desde prensas de un solo punto utilizadas para trabajos más livianos hasta prensas de cuatro puntos utilizadas para paneles grandes y pesados.
Para la mayoría de los compradores, la decisión práctica se reduce a dos preguntas respondidas en secuencia. Primero, ¿la aplicación necesita la accesibilidad y el menor costo de una máquina de prensa eléctrica de tipo abierto, o la rigidez y precisión de una máquina de prensa eléctrica de tipo cerrado? En segundo lugar, dentro de cualquier tipo de bastidor que se ajuste al trabajo, qué tonelaje, longitud de carrera y configuración de puntos coinciden con la pieza específica que se está produciendo. El resto de esta guía recorre todas las clasificaciones principales de máquinas de prensa mecánica, compara diseños de marco abierto y cerrado directamente con datos operativos reales, explica los mecanismos de accionamiento y las configuraciones de puntos en detalle y cubre prácticas de seguridad y mantenimiento que mantienen una prensa funcionando de manera confiable durante años.
A máquina de prensa eléctrica es un equipo industrial que aplica fuerza mecánica controlada a través de un ariete en movimiento para dar forma, cortar, perforar o formar láminas de metal y otros materiales colocados entre el ariete y una base fija. A diferencia de una prensa operada manualmente, una máquina de prensa eléctrica utiliza un sistema impulsado por motor, más comúnmente una disposición de volante y cigüeñal, para almacenar y entregar la energía necesaria para cada golpe, lo que permite una producción de fuerza mucho mayor y tiempos de ciclo mucho más rápidos que los que podría lograr la operación manual.
En una prensa mecánica típica, un motor eléctrico hace girar continuamente un volante, almacenando energía rotacional. Cuando el operador activa una carrera, se activa un embrague que conecta el volante giratorio a un cigüeñal o eje excéntrico. A medida que ese eje gira, convierte el movimiento de rotación en un movimiento lineal hacia arriba y hacia abajo del ariete a través de una biela, entregando una ráfaga de energía almacenada a la pieza de trabajo en la parte inferior de la carrera, precisamente cuando las herramientas entran en contacto con el material.
El volante es fundamental para que una prensa mecánica alcance una gran fuerza de salida con un motor relativamente modesto. En lugar de requerir un motor lo suficientemente potente como para entregar la fuerza máxima instantáneamente, el volante acumula energía continuamente entre golpes y la libera en una ráfaga corta y potente durante la parte de trabajo real del golpe, permitiendo que un motor comparativamente pequeño impulse una prensa capaz de superar con creces lo que el motor por sí solo podría producir de forma sostenida.
Una sola carrera de prensa pasa por varias fases distintas a las que los operadores e ingenieros de procesos hacen referencia cuando solucionan problemas u optimizan una operación de estampado. La fase de aproximación hace que el ariete baje desde el punto muerto superior hacia la pieza de trabajo con una resistencia mínima. La fase de trabajo comienza en el momento en que las herramientas entran en contacto con el material, consumiendo la mayor parte de la energía almacenada en el volante a medida que se lleva a cabo el corte o la conformación. Luego, la fase de retorno lleva el ariete de regreso al punto muerto superior, preparando la prensa para el siguiente ciclo. Comprender en qué parte de esta secuencia una operación determinada genera una demanda máxima ayuda a explicar por qué ciertos mecanismos de accionamiento, como los diseños de articulación articulada o de palanca, se adaptan a operaciones específicas mejor que una transmisión de manivela estándar, ya que cada mecanismo da forma a este ciclo de manera diferente para satisfacer una necesidad de proceso particular.
Las máquinas de prensa eléctrica se utilizan en la fabricación de metales, la fabricación de componentes automotrices, la producción de electrodomésticos, la fabricación de gabinetes eléctricos y muchas otras industrias que requieren operaciones de chapa metálica repetibles y de gran volumen, como corte, perforación, doblado, embutición y acuñación, lo que convierte a esta categoría de equipo en una de las clases de maquinaria industrial más utilizadas en la fabricación moderna.
untes de limitarnos al tipo de marco, es útil colocar el máquina de prensa mecánica dentro del panorama más amplio de las tecnologías de accionamiento de prensas, ya que cada tipo de accionamiento se adapta a un perfil de producción diferente.
| factores | Prensa Mecánica | Prensa hidráulica | Prensa Neumática |
|---|---|---|---|
| Velocidad del ciclo | Golpes rápidos y elevados por minuto | Velocidad de ariete más lenta y controlada | Muy rápido para trabajos ligeros. |
| Forzar la consistencia a través del trazo | Varía a lo largo del trazo. | Fuerza total constante durante todo el recorrido. | Fuerza constante pero limitada |
| Rango de tonelaje típico | Moderado a muy alto | Amplia gama, incluido un tonelaje muy alto | Bajo a moderado |
| Operaciones más adecuadas | Blanking, perforación, estampado de gran volumen | Embutición profunda, formando material grueso. | Montaje ligero, formación de piezas pequeñas. |
Una máquina de prensa mecánica es generalmente la opción preferida cuando la velocidad del ciclo y la producción repetible de alto volumen son más importantes que el control de fuerza ajustable. , razón por la cual las prensas mecánicas dominan las líneas de estampado de alta velocidad en la fabricación de automóviles y electrodomésticos, mientras que las prensas hidráulicas siguen siendo las preferidas para la embutición profunda y la conformación de materiales gruesos, donde una fuerza controlada y constante a lo largo de toda la carrera produce mejores resultados.
Las prensas neumáticas ocupan un nicho más pequeño pero distinto, generalmente reservado para aplicaciones de trabajo liviano, como ensamblaje de piezas pequeñas, estampado liviano u operaciones de ajuste a presión donde las fuerzas involucradas siguen siendo modestas y la velocidad del ciclo extremadamente alta importa más que la capacidad de tonelaje bruto. Las instalaciones rara vez eligen entre los tres tipos de transmisión para una sola aplicación, ya que el tonelaje requerido y el tipo de operación generalmente limitan la elección práctica a una categoría clara antes de que la construcción del marco entre en la decisión.
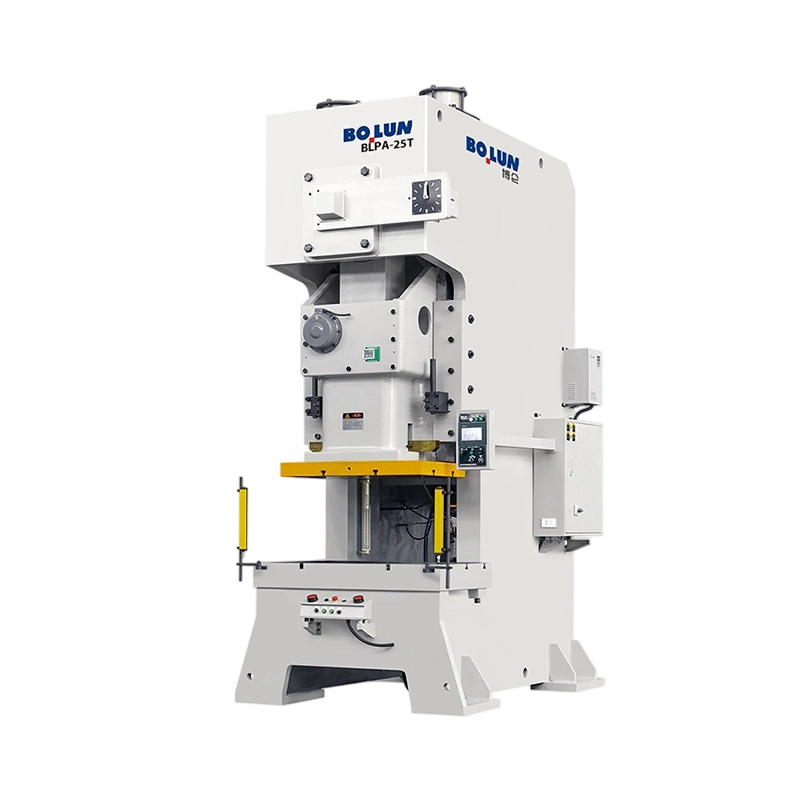
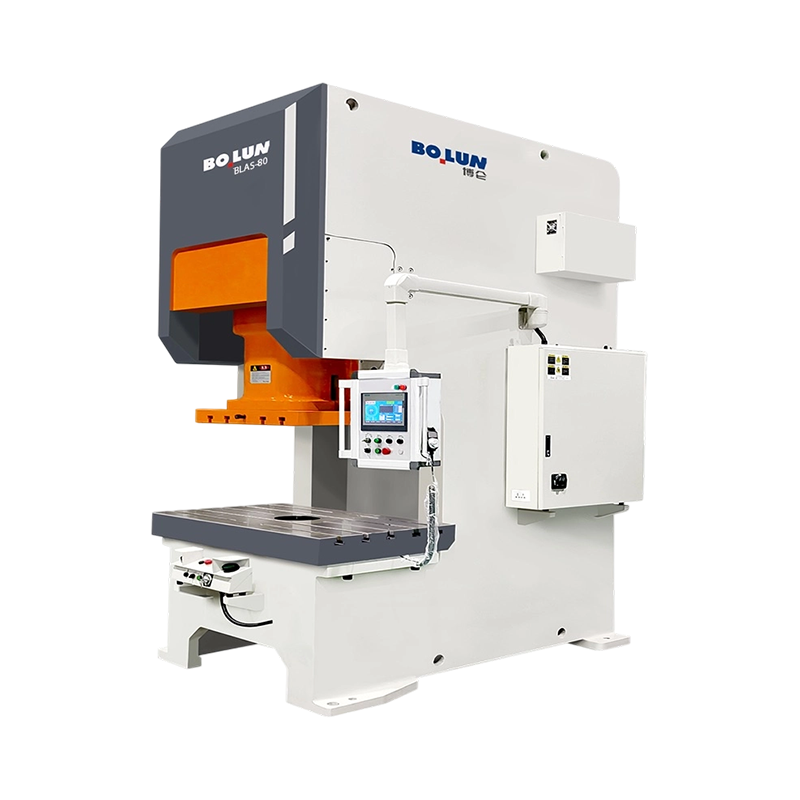
An Máquina de prensa eléctrica de tipo abierto , a veces llamada prensa de marco C o prensa de marco hueco, utiliza un marco con forma de letra C, abierto en tres lados alrededor del área de trabajo entre el ariete y la cama.
El marco abierto en forma de C deja accesible el frente y ambos lados del área de trabajo, lo cual es la ventaja práctica definitoria de este diseño. El material se puede alimentar desde el frente o desde cualquier lado, los troqueles se pueden cambiar con un acceso comparativamente fácil y los operadores o los sistemas de alimentación automatizados tienen una línea de visión clara y acceso físico al área de trabajo durante toda la operación.
El diseño de marco abierto, si bien es muy accesible, es inherentemente menos rígido que un marco completamente cerrado, ya que la forma de C permite una pequeña deflexión del marco bajo carga, particularmente en tonelajes más altos o cuando la carga se aplica descentrada dentro del área de trabajo. Por esta razón, una máquina de prensa eléctrica de tipo abierto generalmente es más adecuada para trabajos de tonelaje liviano y mediano, comúnmente hasta aproximadamente 250 toneladas, donde el beneficio de accesibilidad supera la modesta compensación de precisión.
Más allá de la accesibilidad bruta durante el funcionamiento normal, el marco abierto en forma de C de una máquina de prensa eléctrica de tipo abierto generalmente permite un cambio de troquel más rápido que un marco cerrado equivalente, ya que los técnicos pueden acercarse al espacio del troquel desde tres direcciones en lugar de limitarse a una única abertura frontal. Para los talleres que procesan muchas piezas diferentes a través de la misma prensa en un horario rotativo, esta ventaja en el tiempo de cambio puede aumentar significativamente la utilización general del equipo durante un turno de trabajo, lo que a menudo marca la diferencia entre cumplir con un cronograma de entrega ajustado o retrasarse.
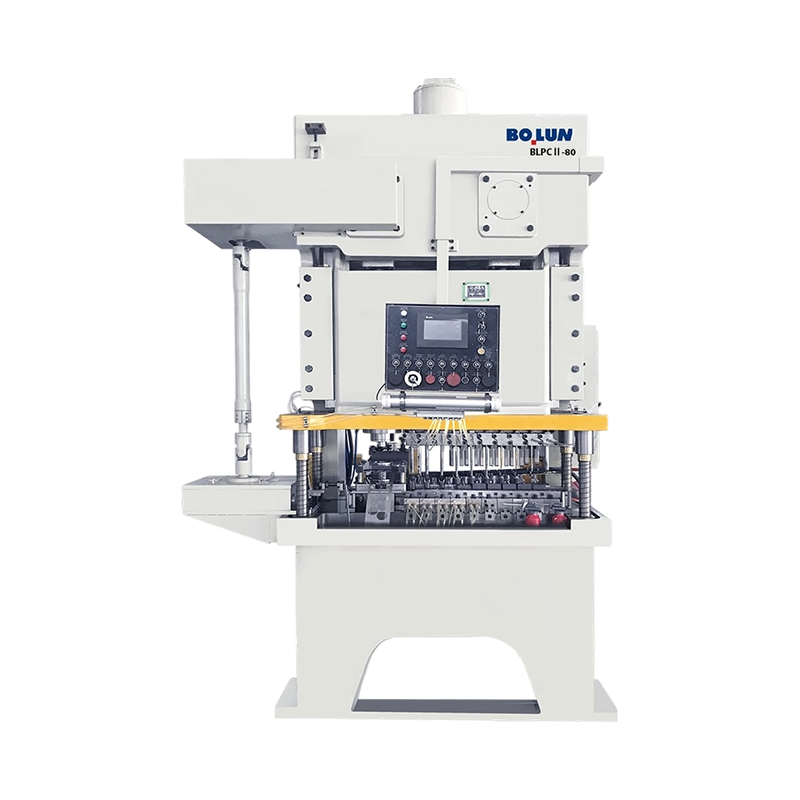
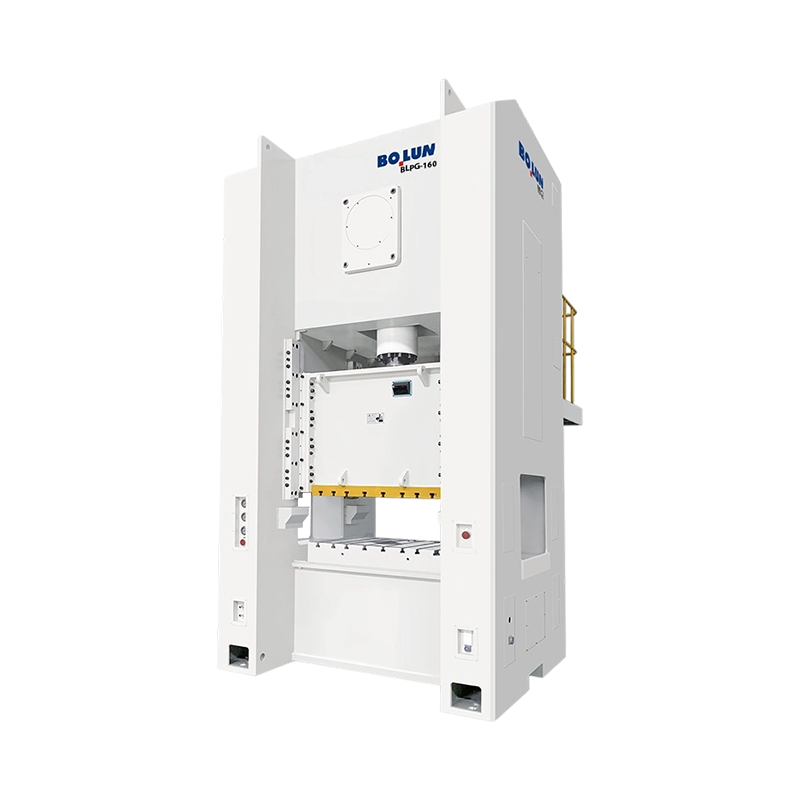
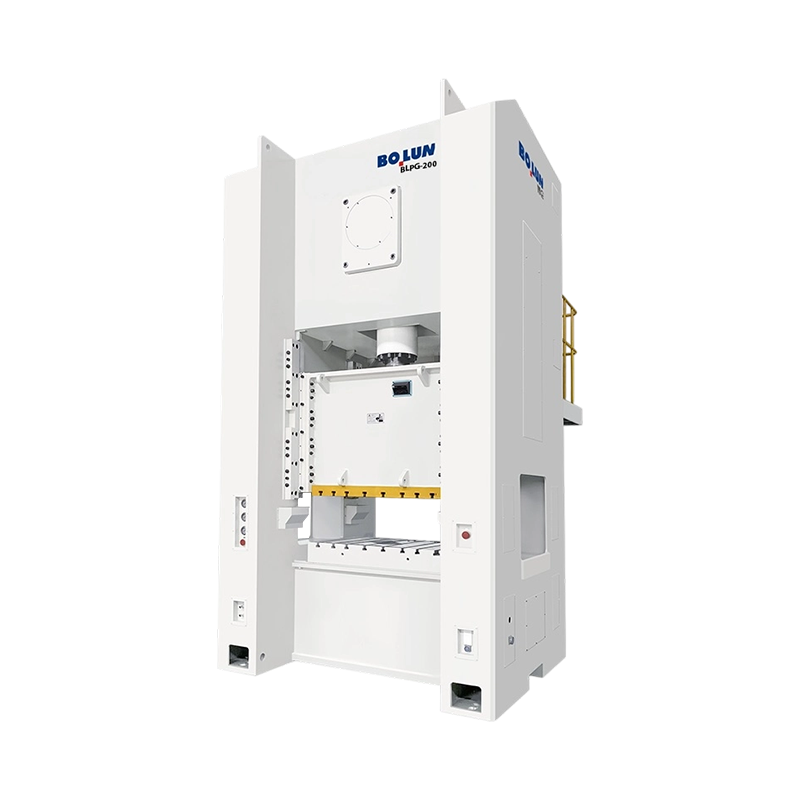
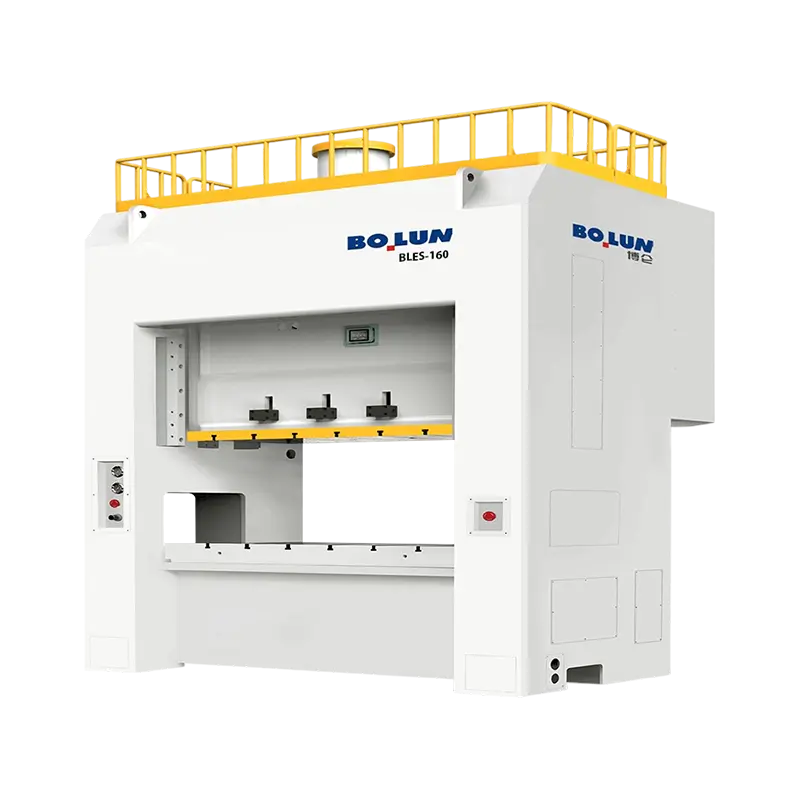
A Máquina de prensa eléctrica de tipo cerrado , a menudo llamada prensa de lado recto o prensa de marco H, utiliza un marco con miembros estructurales conectados en ambos lados del área de trabajo, formando una trayectoria de carga completamente cerrada alrededor del ariete.
Debido a que el marco forma una trayectoria de carga completa en ambos lados en lugar de una forma de C abierta, una máquina de prensa eléctrica de tipo cerrado resiste la deflexión mucho más eficazmente bajo cargas pesadas o descentradas. Esta rigidez adicional se traduce directamente en un mejor paralelismo del ariete y un contacto más consistente de las herramientas en toda el área de trabajo, lo cual es muy importante para trabajos de estampado de precisión y conformado de paneles grandes.
La construcción de marco cerrado admite índices de tonelaje sustancialmente más altos que los diseños de marco abierto, con muchas prensas de tipo cerrado con capacidades de más de 500 toneladas y prensas de paneles de carrocerías de automóviles grandes que alcanzan varios miles de toneladas. La rigidez mejorada de un diseño de marco cerrado generalmente se traduce en tolerancias dimensionales más estrictas en las piezas terminadas. , razón por la cual el estampado de alta precisión y el trabajo con paneles grandes favorecen consistentemente la construcción de tipo cerrado sobre las alternativas de tipo abierto.
Las prensas de tipo cerrado suelen emplear sistemas de guía de deslizamiento más extensos que los equivalentes de tipo abierto, y a menudo utilizan superficies de guía en las cuatro esquinas del ariete en lugar de una disposición de guía más simple de dos puntos. Esta guía más completa contribuye aún más a la ventaja de precisión de la construcción de marco cerrado, ya que limita el movimiento del ariete a una trayectoria vertical constante incluso cuando las fuerzas del troquel no están perfectamente centradas dentro del área de trabajo, un escenario que ocurre rutinariamente en la producción real incluso con herramientas bien diseñadas.
La siguiente tabla coloca las diferencias clave entre los dos tipos de marcos uno al lado del otro para una comparación directa.
| factores | Máquina de prensa eléctrica de tipo abierto | Máquina de prensa eléctrica de tipo cerrado |
|---|---|---|
| Forma del marco | En forma de C, abierto por tres lados. | Camino de carga completamente cerrado en ambos lados |
| Accesibilidad | Excelente, frente y lados abiertos. | Limitado solo a la apertura frontal |
| Rigidez del marco | Moderado, cierta deflexión bajo carga. | Deflexión alta y mínima bajo carga. |
| Rango de tonelaje típico | Hasta aproximadamente 250 toneladas | 250 toneladas hasta varios miles de toneladas |
| Precisión y repetibilidad | Bueno para trabajos de estampado en general. | Superior para trabajos con tolerancias estrictas |
| Costo relativo del equipo | inferior | superior |
Ningún tipo de marco es universalmente mejor, ya que la elección correcta depende completamente del tamaño de la pieza, la tolerancia requerida, el tonelaje y la frecuencia con la que se deben cambiar los troqueles durante la producción, un marco de decisión que se trata con más detalle más adelante en esta guía.
Más allá de la construcción del marco, las prensas mecánicas se clasifican además según el mecanismo específico utilizado para convertir la energía del volante en movimiento del ariete, y cada tipo de accionamiento produce un perfil de fuerza y velocidad distinto a lo largo de la carrera.
El diseño de prensa mecánica más común, que utiliza un cigüeñal para convertir el movimiento giratorio en movimiento lineal del ariete. Las prensas de manivela ofrecen un diseño sencillo y confiable, muy adecuado para trabajos de corte, perforación y conformado de uso general.
Utiliza un eje excéntrico en lugar de un cigüeñal real, lo que a menudo permite un diseño de bastidor más compacto para una longitud de carrera determinada, comúnmente utilizado en prensas de tonelaje pequeño a mediano.
Utiliza un varillaje de articulación que multiplica la fuerza dramáticamente cerca de la parte inferior de la carrera, lo que hace que este diseño sea muy adecuado para operaciones de acuñación, dimensionamiento y conformado de precisión que requieren una fuerza muy alta en una distancia de trabajo corta.
Similar en principio a una prensa de articulación articulada, que utiliza un varillaje de palanca para generar una gran fuerza con un movimiento controlado, similar al de una permanencia, cerca del punto muerto inferior, favorecido para operaciones que necesitan un tiempo de contacto prolongado bajo carga.
Utiliza un mecanismo de tornillo giratorio impulsado por un volante o motor para impulsar el ariete, ofreciendo una operación con energía limitada en lugar de una carrera limitada, comúnmente utilizada en aplicaciones de forja y acuñación donde la energía de impacto controlada es más importante que la geometría de carrera fija.
Utiliza un mecanismo de enlace múltiple para modificar el perfil de velocidad del ariete a lo largo de la carrera, lo que a menudo produce una velocidad de aproximación más lenta y una permanencia prolongada en la parte inferior de la carrera, útil para operaciones de embutición profunda sensibles a la velocidad del ariete.
La selección del mecanismo de accionamiento correcto comienza con la identificación de lo que realmente exige el proceso del perfil de movimiento del ariete. Las operaciones que necesitan un corte rápido y sencillo se benefician de las transmisiones excéntricas o de manivela estándar, ya que estos diseños ofrecen un movimiento directo y predecible a altas velocidades de ciclo. Las operaciones que necesitan una fuerza extrema concentrada cerca del punto muerto inferior, como acuñar detalles finos en la superficie de una pieza, se benefician de los diseños de articulación articulada o de palanca específicamente debido a cómo esos mecanismos multiplican la fuerza a través de su geometría de enlace. Adaptar el mecanismo de accionamiento a la demanda del proceso, en lugar de optar por una prensa de manivela estándar para cada aplicación, a menudo mejora tanto la calidad de la pieza como la vida útil de las herramientas, y puede reducir significativamente las tasas de desechos en procesos donde la sincronización de la fuerza a lo largo de la carrera afecta directamente a la pieza terminada.
Las prensas eléctricas más grandes también se clasifican según la cantidad de puntos de conexión, es decir, cigüeñales individuales o conexiones excéntricas, que soportan y accionan el ariete, lo que afecta directamente la distribución de la carga en amplias áreas de trabajo.
Una prensa de un solo punto utiliza una conexión de accionamiento central al ariete, que es la configuración más simple y común para prensas de tamaño pequeño a mediano que manejan piezas que caben cómodamente dentro de un área de trabajo compacta sin requerir soporte en un tramo inusualmente ancho.
Una prensa de doble punto utiliza dos conexiones de accionamiento ubicadas a lo ancho del ariete, distribuyendo la carga de manera más uniforme en áreas de trabajo más amplias y reduciendo el riesgo de inclinación del ariete cuando se aplica fuerza descentrada dentro de un espacio de troquel más grande.
Una prensa de cuatro puntos utiliza cuatro conexiones de accionamiento, una cerca de cada esquina del ariete, lo que proporciona la distribución de carga más uniforme disponible y hace que esta configuración sea la opción estándar para aplicaciones de estampado de paneles muy grandes, como paneles de carrocerías de automóviles, donde mantener un paralelismo constante en una gran área de trabajo es esencial para la calidad de las piezas.
A medida que aumenta el área de trabajo, el riesgo de distribución desigual de la fuerza y de inclinación del ariete aumenta proporcionalmente, razón por la cual las prensas de tipo cerrado más grandes comúnmente usan configuraciones de dos o cuatro puntos en lugar de un solo accionamiento central. Hacer coincidir el recuento de puntos con el tamaño y el tonelaje de la pieza es una de las decisiones de especificación más importantes al seleccionar una prensa de estampado de gran formato.
Si bien los puntos de transmisión adicionales mejoran la distribución de la carga, también agregan complejidad mecánica, ya que cada punto de conexión adicional requiere su propio varillaje de transmisión sincronizado con precisión y vinculado a un sistema común de volante y embrague. Esta complejidad adicional generalmente aumenta tanto el costo inicial del equipo como los requisitos de mantenimiento continuo en comparación con un diseño de punto único más simple, razón por la cual el recuento de puntos debe coincidir con los requisitos de tamaño de pieza reales en lugar de seleccionarse como una actualización predeterminada independientemente de la aplicación, ya que pagar por la complejidad de sincronización que la necesidad de producción real no requiere rara vez mejora el retorno general de la inversión en el equipo.
Almacena energía rotacional del motor de accionamiento continuamente, liberándola en una ráfaga concentrada durante cada golpe de trabajo para generar fuerza mucho más allá de lo que el motor por sí solo podría soportar.
Engrana el volante con el cigüeñal para iniciar una carrera y detiene el movimiento del ariete rápidamente una vez que se completa la carrera, un componente crítico de seguridad y control en cada máquina de prensa eléctrica.
Convierte el movimiento giratorio del volante en el movimiento alternativo lineal del ariete, con la geometría del eje determinando directamente la longitud de la carrera y el perfil de velocidad del ariete.
El componente móvil que transporta el troquel superior y aplica fuerza a la pieza de trabajo, se guía con precisión dentro del marco para mantener una alineación constante con la base fija en cada carrera.
La estructura inferior fija que soporta el troquel inferior, diseñada para soportar cargas de impacto repetidas mientras mantiene una alineación precisa con el ariete durante toda la vida útil de la máquina.
Las máquinas de prensa eléctrica modernas incluyen controles programables que controlan la velocidad de carrera, interbloqueos de seguridad y monitoreo operativo, cada vez más integrados con sistemas automatizados de alimentación y manipulación de piezas en líneas de gran volumen.
Cada uno de estos componentes depende de que los demás funcionen correctamente para que la prensa funcione de manera segura y produzca piezas consistentes. Un volante y un cigüeñal perfectamente mantenidos no pueden compensar un conjunto de embrague y freno desgastado que no logra detener el ariete de manera confiable, y un sistema de guía del ariete alineado con precisión ofrece pocos beneficios si la plataforma y la placa de refuerzo se han desalineado durante años de uso intensivo. Evaluar la compra de una prensa o planificar un programa de mantenimiento para una máquina existente significa considerar el sistema completo en lugar de un solo componente de forma aislada.
Las instalaciones que seleccionan una máquina de prensa eléctrica deben sopesar no sólo los requisitos actuales de piezas sino también las necesidades de producción futuras razonablemente anticipadas, ya que actualizar el tonelaje o el tipo de bastidor más adelante generalmente significa comprar una máquina completamente nueva en lugar de modificar una existente. Especificar una capacidad adicional moderada más allá de los requisitos inmediatos, cuando el presupuesto lo permite, a menudo resulta más rentable durante la vida útil del equipo que superar repetidamente prensas sucesivas de tamaño insuficiente, particularmente para operaciones en crecimiento que esperan que la complejidad o el volumen de las piezas aumenten dentro de unos pocos años de la compra inicial.
La prensa en sí es sólo la mitad de una operación de estampado funcional, ya que el troquel determina la forma real, la acción de corte o el resultado de formación aplicado al material, y el diseño del troquel debe alinearse estrechamente con el tipo de prensa específico seleccionado.
Los troqueles progresivos realizan múltiples operaciones en secuencia a medida que el material en tiras avanza a través de varias estaciones dentro de un único conjunto de troqueles, y este enfoque combina particularmente bien con prensas de tipo abierto de alta velocidad que ejecutan alimentación continua de bobinas, ya que la combinación maximiza la producción de piezas que requieren varios pasos de conformado o corte.
Los troqueles de transferencia mueven piezas o espacios en blanco individuales entre estaciones utilizando un sistema de transferencia mecánica en lugar de una tira continua, un enfoque comúnmente utilizado en prensas de tipo cerrado más grandes que producen piezas más grandes, como paneles de automóviles, donde el proceso se alimenta con piezas en bruto individuales en lugar de una bobina continua.
Los troqueles compuestos realizan múltiples operaciones de corte simultáneamente en una sola estación en lugar de en estaciones secuenciales, y a menudo se usan para piezas que requieren alta precisión dimensional entre múltiples funciones de corte en un solo golpe.
El peso del troquel, la altura de cierre y el espacio libre de trabajo requerido se deben comparar con el tipo de marco de prensa específico que se esté considerando, ya que un troquel diseñado para el acceso abierto y la altura de cierre más corta típica de una prensa de tipo abierto puede no transferirse directamente a una prensa de tipo cerrado sin modificaciones, y viceversa.
Un troquel mal mantenido, con bordes cortantes desafilados o superficies de formación desgastadas, obliga a la prensa a trabajar más de lo necesario para completar cada operación, acelerando el desgaste de los componentes del embrague, el freno y la transmisión con el tiempo. Las instalaciones que tratan el mantenimiento de troqueles y prensas como un único programa integrado, en lugar de dos preocupaciones separadas manejadas por diferentes departamentos, generalmente obtienen una vida útil más larga tanto de las herramientas como de la prensa misma, junto con una calidad de las piezas más consistente durante toda la vida útil de una tirada de producción.
El área donde el ariete y la matriz entran en contacto con la pieza de trabajo, conocida como punto de operación, representa la zona de mayor riesgo en cualquier máquina de prensa eléctrica, y la protección adecuada, ya sean barreras fijas, cortinas de luz o sistemas de control de dos manos, es esencial para evitar el contacto del operador con los componentes móviles durante una carrera, independientemente del tipo de marco específico o del tonelaje involucrado.
Dado que el conjunto de embrague y freno controla exactamente cuándo se mueve y se detiene el ariete, la inspección y el mantenimiento regulares de este sistema son un requisito de seguridad crítico, y cualquier señal de parada retrasada o acoplamiento inconsistente debe sacar la máquina inmediatamente de servicio hasta que se repare.
La capacitación constante de los operadores sobre técnicas de alimentación adecuadas, procedimientos de cambio de matrices y protocolos de parada de emergencia reduce significativamente el riesgo de incidentes, y las instalaciones deben mantener procedimientos operativos estándar documentados específicos para cada combinación de prensa y matriz en uso regular.
Cualquier trabajo de mantenimiento, cambio de troquel o ajuste realizado en una máquina de prensa mecánica debe seguir estrictos procedimientos de bloqueo y etiquetado, asegurando que la máquina no pueda realizar ciclos inesperados mientras el personal esté trabajando dentro o cerca del punto de operación.
El funcionamiento continuo de la prensa eléctrica genera ruido y vibraciones importantes, especialmente en prensas de tipo cerrado más grandes que ejecutan operaciones de alto tonelaje. Las instalaciones deben evaluar la exposición al ruido según las pautas pertinentes del lugar de trabajo y considerar el montaje de aislamiento de vibraciones para prensas instaladas en pisos superiores o cerca de equipos sensibles, ya que la vibración transmitida puede afectar la maquinaria de precisión cercana con el tiempo.
Cada máquina de prensa mecánica debe tener controles de parada de emergencia claramente marcados y de fácil acceso, colocados de manera que cualquier operador o personal cercano pueda detener la máquina inmediatamente sin necesidad de cruzar o cerca del punto de operación para hacerlo, y estos controles deben probarse periódicamente como parte de la verificación de seguridad de rutina en lugar de asumir que funcionan indefinidamente después de la instalación inicial, ya que un control de emergencia que falla silenciosamente no ofrece protección real cuando realmente se necesita.
Diferentes industrias gravitan hacia configuraciones de prensas eléctricas específicas en función de los tamaños de piezas, las tolerancias y los volúmenes de producción típicos de sus productos.
La producción de paneles de carrocería para automóviles depende en gran medida de grandes prensas de tipo cerrado, a menudo en configuraciones de cuatro puntos, capaces de estampar paneles grandes y complejos con una estrecha consistencia dimensional en miles de piezas por ciclo de producción. Los componentes automotrices más pequeños, como soportes y sujetadores, frecuentemente se producen en prensas de tipo abierto de mayor velocidad que ejecutan troqueles progresivos.
Las carcasas de electrodomésticos y los componentes internos abarcan un amplio rango de tonelaje, con prensas de tipo abierto más pequeñas que comúnmente manejan soportes internos y componentes de montaje, mientras que prensas de tipo cerrado más grandes forman paneles exteriores que requieren un acabado superficial suave y consistente.
La fabricación de gabinetes eléctricos generalmente favorece las prensas de tipo abierto que ejecutan matrices progresivas de alta velocidad, ya que estas piezas generalmente son material de calibre más liviano producido en volúmenes muy altos donde la velocidad del ciclo y la accesibilidad de la matriz para cambios frecuentes de herramientas importan más que la rigidez extrema que ofrecen las prensas de tipo cerrado.
La producción de sujetadores de gran volumen y hardware pequeño comúnmente utiliza prensas compactas de tipo abierto de un solo punto que funcionan a carreras por minuto muy altas, priorizando la velocidad del ciclo bruto sobre las ventajas de precisión que son más importantes para piezas más grandes y con tolerancias más ajustadas.
Las aplicaciones industriales pesadas, incluido el conformado de soportes estructurales, el corte de placas gruesas y el conformado de bridas grandes, generalmente requieren las prensas de tipo cerrado de mayor tonelaje disponibles, ya que el espesor del material en estas aplicaciones exige sustancialmente más fuerza por unidad de corte o longitud de conformado que el trabajo típico de lámina metálica de calibre fino que se encuentra en la fabricación de automóviles o electrodomésticos, lo que a menudo exige requisitos de tonelaje mucho más allá de lo que una operación comparable de calibre fino podría necesitar.
Más allá del tipo de bastidor y el mecanismo de accionamiento, varias especificaciones numéricas específicas determinan si una máquina de prensa eléctrica determinada realmente se ajusta a un requisito de producción.
El tonelaje representa la fuerza máxima que una prensa puede entregar de manera segura, y esta cifra siempre debe exceder la fuerza requerida calculada para una operación determinada por un margen de seguridad razonable, ya que hacer funcionar una prensa constantemente cerca de su tonelaje nominal máximo acelera el desgaste y aumenta el riesgo de falla.
La longitud de la carrera define la distancia de recorrido vertical total del ariete, que debe ser suficiente para permitir que las piezas salgan del troquel durante la extracción o la expulsión automática, lo que es especialmente importante para piezas embutidas profundas que requieren un espacio mayor que las simples operaciones de corte.
Esta cifra determina directamente la tasa de producción teórica máxima, aunque la producción real alcanzable también depende de la velocidad de alimentación del material, la complejidad de la pieza y cualquier operación secundaria integrada en el ciclo de la prensa.
La altura de cierre, la distancia entre el ariete y la base en la parte inferior de la carrera, debe adaptarse a la altura específica del troquel que se utiliza, mientras que el tamaño de la base debe adaptarse físicamente tanto al troquel como al material que se alimenta a través de la prensa.
Más allá de las especificaciones con las que interactúa directamente el comprador, la potencia del motor y la capacidad de energía del volante determinan la rapidez con la que una prensa puede recuperarse entre carreras a tasas de producción altas y sostenidas. Una prensa que funciona cerca de su máximo de carreras por minuto durante períodos prolongados necesita potencia de motor adecuada para mantener el volante completamente cargado entre ciclos, y una capacidad de motor insuficiente puede causar una pérdida gradual de velocidad y una entrega de fuerza inconsistente durante tiradas de producción largas y continuas, un problema que las hojas de especificaciones por sí solas no siempre hacen evidente sin verificar específicamente las clasificaciones del ciclo de trabajo, razón por la cual vale la pena solicitar datos del ciclo de trabajo directamente a un fabricante antes de tomar una decisión de compra.
Las máquinas de prensa eléctrica se clasifican principalmente por la construcción del marco en diseños de tipo abierto y de tipo cerrado, y por el mecanismo de accionamiento en prensas mecánicas, hidráulicas y neumáticas, y las prensas mecánicas se dividen además en tipos de accionamiento de manivela, excéntrica, articulación articulada, palanca y tornillo.
Una máquina de prensa eléctrica de tipo abierto utiliza un marco en forma de C abierto en tres lados para un fácil acceso, generalmente adecuado para trabajos de menor tonelaje, mientras que una máquina de prensa eléctrica de tipo cerrado utiliza un marco completamente cerrado que ofrece mayor rigidez y precisión para aplicaciones de mayor tonelaje y piezas más grandes.
Las máquinas de prensa eléctrica de tipo abierto comúnmente cubren un tonelaje de hasta aproximadamente 250 toneladas, lo que las hace más adecuadas para operaciones pequeñas y medianas de estampado, corte y perforación en lugar de trabajos con paneles muy grandes.
Las máquinas de prensa eléctrica de tipo cerrado ofrecen una rigidez del marco significativamente mayor, lo que reduce la deflexión bajo cargas pesadas o descentradas y mantiene un paralelismo más estrecho del ariete, los cuales son esenciales para producir paneles grandes y dimensionalmente consistentes.
Una máquina de prensa mecánica utiliza un volante y un cigüeñal para convertir la energía rotacional almacenada en golpes de ariete rápidos y repetibles, mientras que una prensa hidráulica usa presión de fluido para entregar una fuerza constante a lo largo de la carrera a velocidades de ciclo generalmente más lentas.
Una prensa de articulación articulada utiliza un mecanismo de articulación que multiplica drásticamente la fuerza cerca del final de la carrera, lo que la hace muy adecuada para acuñar, dimensionar y otras operaciones de precisión que requieren una fuerza muy alta en una distancia de trabajo corta.
El recuento de puntos se refiere al número de conexiones individuales de cigüeñal o de transmisión excéntrica que soportan el ariete, desde prensas de un solo punto para piezas compactas hasta prensas de dos o cuatro puntos que distribuyen la carga uniformemente en áreas de trabajo más amplias.
El tonelaje requerido depende del espesor del material, la resistencia del material, la longitud del perímetro de corte o formación de la pieza y la operación específica que se realiza, y normalmente se calcula utilizando fórmulas establecidas específicas para trabajos de corte, perforación o formación.
Las características de seguridad esenciales incluyen protección del punto de operación, como cortinas de luz o barreras fijas, un sistema confiable de embrague y freno con rendimiento de frenado verificado, sistemas de control de dos manos cuando corresponda y procedimientos documentados de bloqueo y etiquetado para trabajos de mantenimiento.
Los sistemas de embrague y freno deben inspeccionarse según un cronograma regular definido por el fabricante y las normas de seguridad aplicables, verificando que la distancia de frenado y el tiempo de respuesta permanezcan dentro de las tolerancias de seguridad especificadas en cada intervalo de inspección.


Comprensión de las prensas mecánicas y sus funciones esenciales ...
Una prensa no es una categoría de máquina. Es una familia de máquinas form...
Comience con la decisión de compra, no con las definiciones Un ingen...
Un fabricante de sujetadores de tamaño mediano enfrentó recientemente un p...
La respuesta corta: qué tipo de marco se adapta a su trabajo un ...
Un comprador que compara una prensa de espacio abierto de 45 toneladas par...
Contáctenos

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

No.1 Linjiang Road East, Xiaren, ciudad de Jinting, ciudad de Shengzhou, provincia de Zhejiang, China
Listo para empezar?
Get in Touch

¡Ahora!
ZHEJIANG BOLUN

